Identificar una aleación es determinar de qué elementos está hecha y en qué proporción, con la precisión suficiente para decidir.
Entre fluorescencia de rayos X, espectrometría de chispa e ICP hay diferencias de tres órdenes de magnitud en sensibilidad, y una diferencia que no es de grado sino de naturaleza: dos de las tres no ven el carbono. El laboratorio de ingeniería industrial resuelve esa elección antes de medir.
La pregunta de partida no es qué equipo tienes a mano, es qué respuesta necesitas y qué estás dispuesto a sacrificar de la pieza. Es el primer paso de cualquier análisis químico de metales.
ANÁLISIS QUÍMICOS DE METALES
¿Tienes una pieza sin documentación y no sabes de qué aleación es? Conoce nuestro servicio de análisis químicos de metales

Qué significa identificar una aleación y qué pide cada caso
Identificar una aleación admite dos respuestas distintas, y confundirlas es lo que lleva a elegir mal la técnica. Una es saber qué familia y qué grado es, y la otra es saber la concentración exacta de un elemento concreto.
Qué resultado necesitas, la familia o el grado exacto
La primera respuesta es de clasificación: si esta pieza es un inoxidable austenítico o un dúplex, un aluminio de la serie 6000 o de la 7000, un latón o un bronce. Para eso basta con ver los elementos de aleación mayoritarios y compararlos con la tabla de la familia.
La segunda respuesta es de certificación: si este acero es un 304 o un 304L. Ahí el resultado tiene que llevar su incertidumbre y el método tiene que estar en el rango de concentración que decides. Un 304 y un 304L son indistinguibles por sus elementos metálicos, porque la diferencia está en el carbono máximo (0,08% frente a 0,03% en masa).
La distinción entre familias de aleaciones y sus usos está desarrollada en análisis de aleaciones y su utilidad industrial, y el camino que va del resultado analítico al grado normalizado equivalente, en cómo conocer la composición de un material para reproducirlo.
Antes de elegir la técnica hay que escribir el número que falta. Si lo que necesitas es separar un 316 de un 304, cualquier equipo que vea el molibdeno sirve; si necesitas el carbono máximo de un inoxidable, dos de las tres técnicas quedan fuera de entrada.
Qué restricciones impone la pieza, tamaño, forma y daño admisible
La pieza acota la lista de candidatas antes que cualquier criterio analítico, y cuando hay que identificar un material sin documentación técnica es lo único que acota. Tres propiedades deciden: si admite que le quites material, si tiene una zona plana donde apoyar un equipo, y si lo que vas a medir está en el interior o en la superficie.
El daño admisible es el filtro más duro. Una pieza única, montada o que va a volver a su sitio solo admite medida no destructiva; una de la que puedes sacrificar un trozo abre las otras dos vías. El tamaño manda a continuación: la chispa necesita una zona plana de 10 a 20 milímetros y el ICP entre 0,1 y 1 gramo para la digestión.
La tercera restricción es dónde está el dato. Si la pieza lleva recubrimiento, cincado, pintura, óxido o una capa descarburada, cualquier medida superficial informa de la capa y no del material base. El análisis de aleaciones de piezas de la competencia para optimizar prestaciones y costes parte siempre de una superficie preparada hasta el metal.
Qué elementos ve cada técnica y cuáles no, empezando por el carbono
El carbono separa las tres técnicas mejor que cualquier otra variable. La espectrometría de chispa lo mide, la fluorescencia de rayos X no lo ve en absoluto y el ICP no lo determina como elemento de aleación.
El carbono, el elemento que decide qué técnica sirve
La fluorescencia de rayos X detecta elementos desde el magnesio en adelante y es ciega al carbono, al nitrógeno, al oxígeno y al boro, porque la energía de su radiación característica es demasiado baja para el detector. No es una limitación de calibración, es física del método.
En aceros eso descarta la técnica para todo lo que dependa del carbono, que es casi todo lo mecánico. Un C22 y un C45 tienen los mismos elementos metálicos y se diferencian en el carbono (0,17 a 0,24% frente a 0,42 a 0,50% en masa), que es lo que cambia la dureza alcanzable en temple y la soldabilidad.
La espectrometría de chispa sí mide el carbono, y es la referencia con la que se certifican los grados de acero en producción. Cuando la pieza no admite la huella de la chispa queda una tercera vía, la combustión con detección infrarroja, que determina carbono y azufre sobre una viruta de unos cientos de miligramos.
Elementos ligeros, trazas y elementos de aleación menores
Por debajo del carbono hay un segundo grupo de elementos que marca diferencias entre técnicas. Los ligeros (litio, berilio, boro) quedan fuera del alcance de la fluorescencia de rayos X, y el magnesio y el aluminio están en el borde de su rango, donde la medida pierde exactitud: en una aleación de aluminio de la serie 5000 o 6000, donde el magnesio define el grado.
Las trazas son el territorio del ICP. El ICP-OES llega al nivel de miligramos por kilogramo y el ICP-MS baja a microgramos por kilogramo. Ese margen es el que permite demostrar que un elemento residual está bajo un límite.
El nivel de concentración del elemento que decide ordena la elección mejor que el nombre de la técnica. Por encima del 0,1% en masa manda la espectrometría; por debajo del 0,01% manda el ICP, y entre los dos hay una franja de solape en la que conviene medir por las dos vías.
CUÉNTANOS TU CASO
¿No sabes qué técnica necesita tu pieza? Envíanos la pieza y para qué usarás el dato y te proponemos la vía analítica que corresponde
Precisión alcanzable, carácter destructivo y preparación de muestra
Las tres técnicas se ordenan en una escala de compromiso: cuanto más preciso y más sensible es el método, más material consume y más preparación exige.
Qué precisión da cada técnica y para qué alcanza
La fluorescencia de rayos X portátil da los elementos de aleación con un error relativo de unos pocos por ciento y límites de detección en el orden de decenas de partes por millón. Con eso se confirma un grado y se separan aleaciones entre sí, y no se certifica el cumplimiento de un rango estrecho.
La espectrometría de chispa es la que da la precisión útil para certificar. Su repetibilidad en carbono en rangos bajos está en el orden de ±0,005 a ±0,01% en masa, que es la resolución que hace falta para distinguir un 304 de un 304L. El equipo trabaja con programas de calibración por matriz base (hierro, aluminio, cobre, níquel), así que hay que saber de qué familia es el material antes de medirlo.
El ICP es el más sensible y el que más preparación necesita. Su precisión sobre elementos minoritarios y trazas no la alcanza ninguna de las otras dos, y en cambio no es la vía más cómoda para cuantificar el elemento mayoritario, porque la dilución necesaria para entrar en el rango del instrumento degrada la precisión.
Qué le haces a la pieza, de no destructivo a disolución total
La fluorescencia de rayos X no consume muestra ni deja marca, y se aplica sobre la pieza montada si hay acceso. Es la primera opción cuando el objeto es único o es la prueba de un litigio.
La espectrometría de chispa es ligeramente destructiva. Deja una huella quemada de 5 a 10 milímetros de diámetro y elimina una capa superficial, así que la pieza vuelve marcada en el punto de medida.
El ICP es destructivo por completo. La muestra se disuelve en ácidos y desaparece. Esa irreversibilidad obliga a pensar el orden: primero lo no destructivo, después lo ligeramente destructivo, y la disolución al final y solo sobre el material que puedas perder. El ensayo metalográfico encaja en ese orden antes de la disolución, porque sobre la sección preparada se ve la microestructura y se decide dónde medir.
Preparación de muestra, el paso que decide la fiabilidad
La preparación invalida más resultados que el propio instrumento, y su exigencia crece con la sensibilidad del método. Para la fluorescencia de rayos X basta una superficie limpia, plana y de 3 a 8 milímetros, porque su profundidad de análisis va de unos pocos micrómetros para los elementos ligeros a decenas de micrómetros para los pesados: un cincado de 10 micrómetros es suficiente para falsear la lectura por completo.
La chispa exige llegar al metal base por mecanizado o lijado, con la zona plana y el material conductor, y repetir la medida en tres puntos distintos para descartar una heterogeneidad local. El ICP exige pesar la muestra, digerirla con la mezcla de ácidos adecuada, preparar patrones ajustados a la matriz y correr un blanco de método. Los elementos refractarios (niobio, tantalio, titanio, circonio, silicio) necesitan ácido fluorhídrico o fusión previa, y si no se disuelven del todo el resultado sale bajo sin que nada avise.
| Técnica | Qué mide y qué no ve | Orden de precisión | Daño y preparación | Referencia o alcance |
|---|---|---|---|---|
| Fluorescencia de rayos X | Del magnesio al uranio; ciega al carbono, nitrógeno, oxígeno y boro | Pocos por ciento relativo; detección en decenas de ppm | No destructiva; superficie limpia y plana de 3 a 8 mm | Alcance: clasificación y confirmación de grado por elementos metálicos |
| Espectrometría de chispa | Elementos de aleación incluido el carbono, más azufre y fósforo | Carbono con repetibilidad de ±0,005 a ±0,01% en masa | Huella de 5 a 10 mm; zona plana mecanizada de 10 a 20 mm | Alcance: cuantificación de grado con calibración por matriz base |
| ICP-OES | Metales y metaloides en disolución; no da el carbono | Minoritarios y trazas en el nivel de mg/kg | Destructiva; disuelve de 0,1 a 1 g | Alcance: minoritarios y trazas con patrones de matriz |
| ICP-MS | Lo mismo con mayor sensibilidad; tampoco da el carbono | Trazas en µg/kg, partes por mil millones | Destructiva; misma digestión y blancos | Alcance: impurezas bajo el rango del ICP-OES |
| Combustión con detección infrarroja | Solo carbono y azufre | Carbono en el orden de la chispa | Destructiva; una viruta de cientos de miligramos | Alcance: carbono y azufre si la pieza no admite chispa |
En qué situación falla cada técnica
Cada técnica tiene casos en los que da un número creíble y equivocado, que es peor que no dar ninguno.
Dónde falla la medida portátil sin que se note
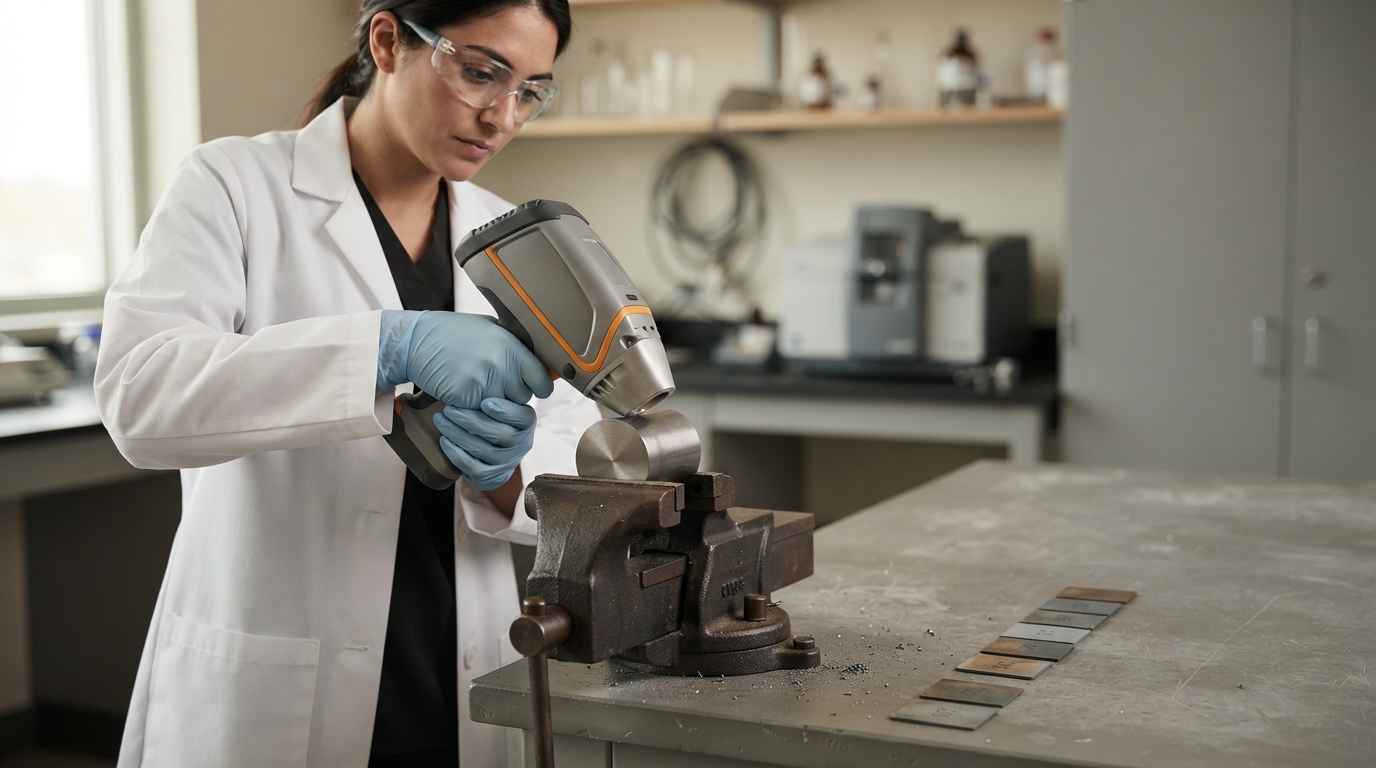
La fluorescencia de rayos X falla por tres vías, y las tres devuelven un resultado de aspecto normal. La primera es el recubrimiento o la capa superficial: cincado, cromado, pintura, óxido o descarburación, y lo que mide es la capa. La segunda es la geometría, porque el equipo integra un área de varios milímetros y necesita apoyo plano.
La tercera es el efecto de matriz. La señal de un elemento depende de los demás elementos presentes, y una calibración hecha para aceros aplicada a una aleación de níquel o a un latón devuelve porcentajes desplazados sin que el equipo señale nada. Con una pistola XRF portátil de análisis elemental la regla para decidir es corta: si el elemento que decide tu caso es ligero, está por debajo del 0,1% o está bajo una capa, la medida portátil no cierra.
Dónde fallan la chispa y el ICP
La chispa falla cuando la pieza no cumple sus condiciones físicas: piezas demasiado pequeñas o delgadas para apoyarlas y para sobrevivir a la descarga, superficies curvas, material no conductor, y matrices para las que el laboratorio no tiene programa de calibración. Hay además un modo de fallo silencioso, medir sobre una zona afectada por un tratamiento térmico o por la soldadura, donde la composición local no representa al material.
El ICP falla por la vía de la preparación. Una digestión incompleta deja parte del elemento sin disolver y el resultado sale bajo; una contaminación del blanco (el ácido, el material del vaso, el agua) sube artificialmente una traza; y una dilución mal escogida saca el elemento del rango de calibración. Por eso el blanco de método y los patrones de matriz no son opcionales.
Las tres técnicas pueden dar un número razonable y falso. La diferencia está en el modo de fallo: la portátil falla por lo que hay encima de la superficie, la chispa por dónde apoyas y el ICP por lo que no se ha disuelto. Un resultado contrastado entre dos técnicas elimina los tres.
Medir el mismo punto con dos técnicas de principio distinto convierte un número en un dato, y es el procedimiento de los ensayos de materiales metálicos y aleaciones.
Elige por el dato que necesitas, no por el equipo disponible
La elección entre fluorescencia de rayos X, espectrometría de chispa e ICP se resuelve con tres preguntas en este orden. Primero, ¿decide el carbono o algún elemento ligero? Si la respuesta es sí, la chispa o la combustión con infrarrojo, y la portátil queda descartada. Segundo, ¿puedes sacrificar material? Si no, solo queda la vía no destructiva y hay que aceptar su alcance. Tercero, ¿el elemento que importa está por encima o por debajo del 0,01%? Por encima, espectrometría; por debajo, disolución e ICP.
Preguntas frecuentes
¿Qué te puede decir una medida portátil en planta y qué no te va a decir nunca?
Te dice qué elementos metálicos tiene la pieza y en qué proporción aproximada, lo que basta para confirmar una familia, separar dos grados que se diferencien en un metal (un 316 de un 304 por el molibdeno) y descartar una mezcla de material en un lote. Lo que no te va a decir nunca es el carbono, el nitrógeno, el oxígeno ni el boro, y eso deja fuera todos los grados que se distinguen por el carbono. Tampoco te dará la concentración de un elemento por debajo del 0,1% con precisión suficiente para certificar un límite, ni te avisará de que ha medido un recubrimiento en lugar del material base.
¿Cuánta muestra hace falta para identificar una aleación si la pieza es pequeña?
Depende de la vía. La medida no destructiva no consume material y solo necesita una zona plana y limpia de 3 a 8 milímetros. La espectrometría de chispa necesita una zona plana del orden de 10 a 20 milímetros y unos milímetros de espesor para que la descarga no deforme la pieza. El ICP necesita entre 0,1 y 1 gramo, que en piezas pequeñas se consigue juntando varias unidades idénticas, con el inconveniente de que el resultado es entonces la media del conjunto. Para el carbono sobre pieza pequeña, la combustión con detección infrarroja se resuelve con una viruta de unos cientos de miligramos, que suele poderse sacar de una zona no funcional.
¿Qué factores determinan el coste de identificar una aleación?
El coste lo marcan la técnica, el número de elementos a cuantificar y la preparación. Una clasificación no destructiva es rápida y económica. Una cuantificación de grado por espectrometría añade preparación de superficie y el programa de calibración de la matriz. Un análisis de trazas por ICP añade digestión, patrones y blancos, y es el escalón más alto. Lo que más reduce el gasto es decir para qué vas a usar el dato: si solo necesitas separar dos familias, no hace falta pagar una certificación; si vas a homologar el material, la clasificación no sirve y pagarla dos veces es el gasto más común. El análisis de composición de aleaciones se dimensiona a partir de ese uso.
¿Qué riesgo corres si das por buena una identificación hecha solo con una técnica?
Arriesgas decidir con un número correcto en su alcance y equivocado para tu caso. El escenario concreto es un inoxidable identificado como 304 por sus elementos metálicos que en realidad es un 304L, o al contrario: si lo que tienes es el grado de carbono alto y lo tratas como bajo, la zona soldada queda sensibilizada y aparece corrosión intergranular en servicio, no en recepción. El equivalente en aceros al carbono es confundir un C22 con un C45 y diseñar un temple que no se alcanza. La comprobación que lo evita es contrastar el elemento decisivo con una segunda técnica de principio distinto, que es el rigor que pide una decisión como la de seleccionar una aleación de acero inoxidable austenítico resistente a la corrosión.
¿Cuánto tarda el análisis para identificar una aleación?
Los plazos habituales van de una a cuatro semanas según la vía, con modalidad urgente en 24 a 72 horas cuando hay una entrega o una línea comprometida. Una clasificación no destructiva se resuelve el mismo día; una cuantificación de grado por espectrometría ocupa la parte baja del rango, con la preparación de superficie incluida; un análisis de trazas por ICP con digestión y patrones de matriz ocupa la parte alta. Si lo que tienes es una pieza sin documentación y una decisión esperando, solicita una valoración indicando si puedes sacrificar material y para qué necesitas el dato, y te decimos la técnica y el plazo antes de empezar.