El análisis de aceites en servicio es el conjunto de ensayos que mide el estado del lubricante en uso y las partículas que arrastra, para deducir cómo está la máquina que lo contiene sin tener que abrirla.
Cuando una reductora o un circuito hidráulico empiezan a comportarse de otra manera, la vibración y la temperatura te dicen que algo ha cambiado, y el aceite te dice qué está cambiando. No avisa antes que ellas, avisa de otra cosa: es la única muestra que ha tocado todas las superficies que trabajan y se ha traído lo que se desprende de ellas. Interpretar ese registro es trabajo de un laboratorio de ingeniería industrial.
Ese seguimiento se concreta en los ensayos a lubricantes y aceites industriales, que combinan la caracterización fisicoquímica del fluido con el recuento y la identificación de las partículas en suspensión. Con esos datos decides si el aceite sigue siendo apto, si basta con filtrarlo, si entra agua y si alguna superficie cede material más rápido de lo que debería.
ENSAYOS A LUBRICANTES Y ACEITES INDUSTRIALES
¿Un equipo da señales y no sabes si el problema está en el aceite o en la máquina? Conoce nuestro servicio de ensayos a lubricantes y aceites industriales

Qué es el análisis de aceites en servicio y qué informa de la máquina
El análisis de aceites en servicio consiste en medir periódicamente las propiedades del lubricante y su contenido en partículas y contaminantes, y leer el resultado contra el aceite nuevo de referencia y contra las muestras anteriores del mismo equipo. No es un ensayo de recepción, es el seguimiento del conjunto que forman el fluido y la máquina.
El aceite como muestra, qué información transporta del desgaste
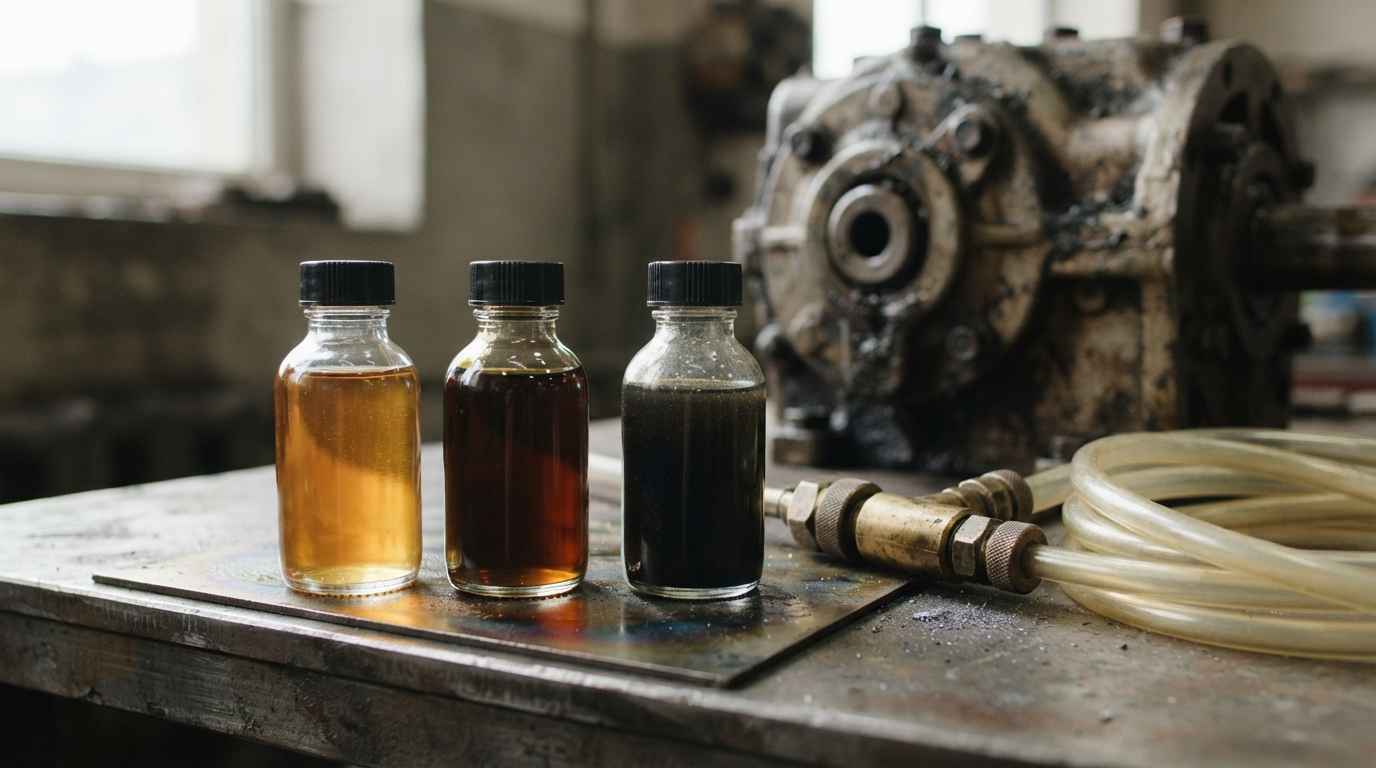
El aceite funciona como muestra porque recorre todo el circuito y se lleva lo que se desprende de las superficies. Las partículas de engranajes, cojinetes o bombas quedan en suspensión, y su cantidad, tamaño y forma describen el proceso que las produce.
Distinguir tipos de partícula permite nombrar el mecanismo activo, el criterio con el que se separan los tipos de desgaste en componentes y cómo distinguirlos. Una partícula de corte, una laminar y una esférica vienen de procesos distintos aunque sean del mismo acero.
Condiciones de muestreo que hacen comparable el resultado
Una muestra solo es comparable con las anteriores si se toma en el mismo punto, en el mismo estado de la máquina y con el mismo procedimiento. El punto de toma determina qué fracción del circuito ves: aguas arriba del filtro recoges lo que la máquina genera y aguas abajo lo que el filtro deja pasar, que no soporta la misma decisión.
Una sola muestra de aceite sitúa un valor, no una tendencia. El análisis de aceites en servicio rinde cuando el mismo punto de toma se repite a intervalos regulares, porque la decisión de mantenimiento se apoya en la pendiente de la serie y no en el número aislado.
Viscosidad, acidez y agua, el estado real del lubricante
La caracterización fisicoquímica del aceite responde a una pregunta concreta, si el fluido sigue siendo capaz de separar las superficies que tiene que separar. Tres grupos la cubren, la viscosidad, que gobierna el espesor de la película; la acidez y la basicidad, que describen la oxidación y la reserva de aditivo; y el contenido en agua.
Los tres se leen contra el aceite nuevo del mismo grado, no contra un valor universal. Sin ese dato, una viscosidad medida en servicio no dice si el aceite se ha espesado por oxidación o se ha diluido y recargado. Caracterizar el producto que entra en el almacén es parte del mismo trabajo, como en el control de calidad de un lubricante industrial en distintos lotes.
| Parámetro | Qué mide | Referencia o alcance | Qué decisión soporta |
|---|---|---|---|
| Viscosidad cinemática | Resistencia a fluir a temperatura controlada | ISO 3104, viscosímetro capilar | Confirmar el grado o detectar dilución y espesamiento |
| Índice de acidez (TAN) | Productos ácidos de la oxidación | ASTM D664, titulación potenciométrica | Situar el envejecimiento frente al aceite nuevo |
| Número de basicidad total (TBN) | Reserva alcalina disponible | Titulación potenciométrica, el resultado depende del disolvente de titulación | Decidir el cambio en motores de combustión |
| Contenido en agua | Agua disuelta, emulsionada y libre | Titulación culombimétrica, incluye el agua disuelta | Buscar la vía de entrada y deshidratar |
| Conteo de partículas | Partículas por mililitro y rango de tamaño | ISO 4406, código de limpieza | Ajustar la filtración o cerrar una entrada |
| Ferrografía analítica | Forma, tamaño y naturaleza de las partículas | Microscopía óptica sobre sustrato ferrográfico | Nombrar el mecanismo de desgaste activo |
| Espectrometría de elementos | Metales de desgaste, aditivos y contaminantes | Análisis elemental, sesgado hacia las partículas más finas | Atribuir cada metal a un componente |
Viscosidad cinemática, el primer aviso de que el aceite ya no es el que cargaste
La viscosidad cinemática es la resistencia del aceite a fluir por su propio peso, y se determina midiendo el tiempo que tarda en pasar por un viscosímetro capilar a temperatura controlada, el procedimiento que recoge ISO 3104. Define el grado del aceite y es el primero que se compara con la especificación del equipo.
Una desviación al alza apunta a oxidación, a pérdida de ligeros o a contaminación con un fluido más viscoso. Una desviación a la baja apunta a dilución, por combustible, por disolvente de proceso o por una recarga con el grado equivocado.
En el análisis y evaluación de aceites industriales nuevos y reciclados para optimizar costes de producción, caracterizar el fluido permitió decidir con datos si el reciclado podía sustituir al nuevo.
TAN y TBN, oxidación consumida y reserva alcalina disponible
El índice de acidez, conocido como TAN, cuantifica los productos ácidos presentes en el aceite, y se determina por titulación potenciométrica según ASTM D664. Su subida respecto al aceite nuevo mide el avance de la oxidación, que acaba generando barnices, lodos y depósitos en las zonas calientes.
El número de basicidad total, el TBN, mide la reserva alcalina para neutralizar ácidos. Se determina también por titulación potenciométrica y tiene sentido sobre todo en motores de combustión, donde los aditivos detergentes se consumen neutralizando los productos de la combustión. En un circuito hidráulico o en una reductora cerrada, el TAN aporta casi toda la información.
Contenido en agua, el contaminante que cambia el régimen de lubricación
El agua en el aceite reduce el espesor de la película lubricante, favorece la corrosión y acelera la oxidación del fluido. Se presenta disuelta, emulsionada y libre, y la cantidad total se cuantifica por titulación culombimétrica, que detecta también la fracción disuelta que no se ve.
CUÉNTANOS TU CASO
¿Tienes un histórico de análisis de aceite que no sabes interpretar? Envíanos la muestra y los datos del equipo y te proponemos la actuación que soporta cada hallazgo
Partículas de desgaste, del conteo a la ferrografía
Las partículas en suspensión son la parte del análisis de aceites en servicio que habla de la máquina y no del fluido. Su número indica cuánto material se desprende, su distribución de tamaños si el proceso acelera, y su morfología y composición de qué superficie vienen y por qué mecanismo.
Conteo de partículas y código de limpieza del aceite
El conteo de partículas cuantifica cuántas hay por mililitro en cada rango de tamaño, y el resultado se expresa con el código de limpieza que define ISO 4406, que asigna un número a cada uno de tres rangos. Es un código de clasificación, no un criterio de aceptación: el límite admisible lo fija el fabricante del componente más sensible, normalmente la bomba o la servoválvula.
El conteo tiene un límite. El contador registra todo lo que bloquea la luz de su sensor, así que una burbuja de aire, una gota emulsionada o un aditivo precipitado cuentan igual que una viruta. Por eso un conteo alto se confirma con una técnica que identifique las partículas.
Ferrografía analítica, la morfología que nombra el mecanismo de desgaste
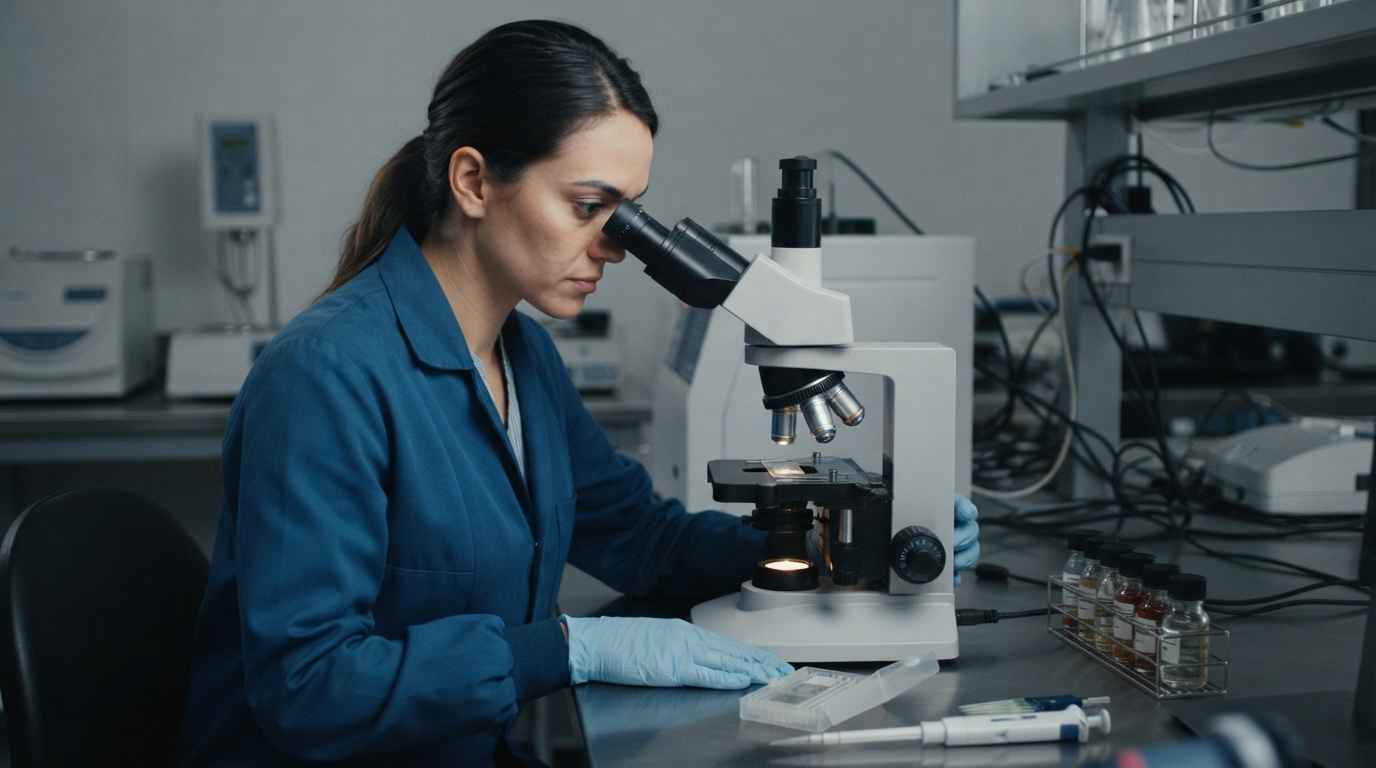
La ferrografía analítica consiste en depositar las partículas del aceite sobre un sustrato y observarlas al microscopio para describir su forma, su tamaño y su naturaleza. Convierte un número en un diagnóstico, porque la morfología conserva la huella del proceso que la generó.
Las partículas de rozamiento normal son pequeñas y planas. Las de corte, en viruta rizada, aparecen cuando una superficie dura arranca material de otra más blanda. Las laminares, delgadas y con perforaciones, se asocian a la fatiga de contacto en un rodamiento, y las esferas diminutas a grietas de fatiga en rodadura.
El número de partículas dice cuánto desgaste hay, y la forma de las partículas dice de qué tipo es. Sin esa segunda lectura, un conteo alto justifica cambiar o filtrar el aceite, pero no permite decidir si hay que programar la apertura del equipo.
Espectrometría de elementos, de qué componente viene cada metal
La espectrometría de elementos mide la concentración de metales en el aceite y permite atribuir cada uno a un origen. El hierro apunta a engranajes, ejes y camisas; el cobre y el estaño a cojinetes y casquillos; el aluminio a pistones y carcasas; el silicio a polvo mineral; y el zinc, el fósforo o el calcio al paquete de aditivos.
La lectura es diagnóstica si se combina con los materiales del equipo. Una subida de cobre en una reductora cuyos únicos elementos de cobre son los casquillos localiza el problema sin desmontar, y el análisis químico de metales sobre la pieza retirada lo confirma.
La técnica tiene un sesgo de tamaño, porque la preparación de la muestra limita el tamaño de partícula que llega a detectarse. Un desgaste severo que produce partículas grandes puede dar concentraciones de metal moderadas. Cuando el metal no corresponde a ningún componente del circuito, la pregunta es por dónde ha entrado, y el trabajo se acerca al análisis de contaminantes e impurezas.
Qué decisión de mantenimiento soporta cada parámetro
Cada parámetro soporta una decisión distinta, y confundirlas convierte un informe correcto en una actuación equivocada. La viscosidad, el TAN y el TBN deciden sobre el aceite; el conteo y el contenido en agua, sobre la filtración y las vías de entrada; la ferrografía y la espectrometría, sobre la máquina.
Cambiar el aceite, filtrarlo o deshidratarlo
El cambio de aceite se justifica cuando el fluido ha perdido las propiedades que lo hacían apto, no cuando ha cumplido un número de horas. Una viscosidad fuera del grado, un TAN por encima del margen que fija el fabricante o un TBN agotado apuntan al cambio completo de la carga.
El filtrado resuelve otro problema, el del aceite en buen estado con demasiadas partículas. Si la fisicoquímica sale correcta y el conteo está alto, filtrar en circulación recupera el fluido sin vaciar el circuito, y repetir el análisis confirma si ha funcionado.
La deshidratación atiende el tercer caso, el del agua. Mientras no se cierre la vía de entrada, deshidratar solo compra tiempo, y el seguimiento posterior del contenido en agua muestra si la fuga sigue abierta.
Abrir la máquina o seguir vigilando la tendencia
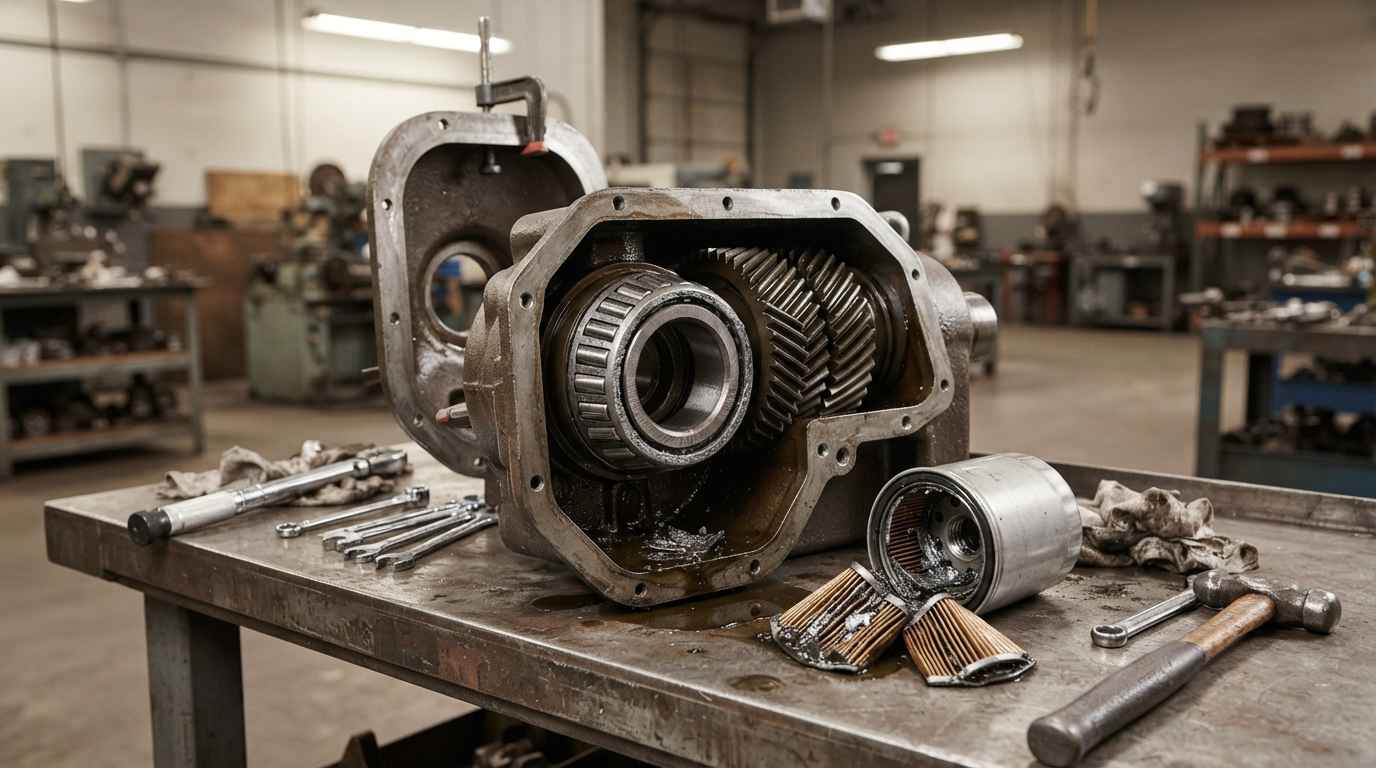
La decisión de abrir un equipo se apoya en la coincidencia de tres indicios, un conteo que crece, una morfología compatible con un mecanismo de desgaste severo y un metal que señala un componente concreto. Los tres juntos justifican la parada; uno solo, acortar el intervalo de muestreo.
Cuando el equipo ya ha fallado, el aceite sigue siendo parte del análisis. En la ingeniería forense para analizar fallos en equipos de fábrica y llegar a la causa raíz, cruzar el estado del fluido con el examen de las superficies dañadas permite distinguir una causa de una consecuencia, el criterio de los estudios de fallas en maquinaria.
Un programa de análisis de aceite no evita todas las paradas, convierte las imprevistas en programadas. Ese cambio se nota primero en el almacén de repuestos y en el plan de producción, y solo después en el coste de mantenimiento.
El aceite avisa antes de que la máquina se pare
Analizar el aceite en servicio te da dos informaciones por el precio de una muestra, el estado del lubricante y el estado de las superficies que lubrica. Por eso un informe útil no acaba en una lista de valores, dice qué actuación soporta cada hallazgo y con qué urgencia.
Si tienes un equipo con un comportamiento que no acabas de explicar o una carga de aceite con más horas de las previstas, toma la muestra en caliente y en el punto habitual, anota el equipo, el aceite con su grado y las horas de servicio, y envíanoslo. Te devolvemos los parámetros medidos, su lectura frente al aceite nuevo y la actuación que soporta cada hallazgo.
Preguntas frecuentes
¿Qué no te dice el análisis de aceites en servicio?
El análisis de aceites en servicio no te dice cuánta vida le queda a la máquina ni localiza por sí solo la pieza que está fallando. Mide el estado del fluido y caracteriza las partículas que arrastra, y con eso acota el mecanismo y el material de origen, pero la correspondencia con un componente concreto se cierra examinando la pieza retirada, por ejemplo con un ensayo metalográfico de la superficie dañada. Tampoco sustituye al resto de técnicas de seguimiento, porque detecta bien el desgaste que genera partículas y el fluido degradado, y detecta mal una holgura o una desalineación que todavía no ha empezado a arrancar material. Y con una sola muestra, sin aceite nuevo de referencia ni histórico, el informe da valores sin pendiente, que es la mitad de la información.
¿Cada cuánto conviene tomar muestra de un equipo?
El intervalo se fija por la criticidad del equipo y por el volumen de aceite, y se acorta en cuanto aparece un indicio. Como anclas de práctica habitual, un circuito hidráulico crítico se muestrea cada mes, una reductora cada trimestre y un motor por horas de servicio en lugar de por calendario, siempre como orden de magnitud orientativo, porque el intervalo que manda es el que fija el fabricante del equipo. Un circuito hidráulico de una línea que no puede pararse pide un seguimiento más frecuente que una reductora redundante, y un cárter pequeño se degrada antes que uno grande porque el mismo contaminante se reparte en menos fluido. Lo que de verdad condiciona el valor del programa es la regularidad, con muestras tomadas siempre en el mismo punto, con la máquina en régimen y con el mismo procedimiento, porque solo así la serie es comparable. Cuando un parámetro se mueve, la respuesta útil es duplicar la frecuencia de muestreo hasta tener pendiente.
¿Qué factores determinan el coste de un programa de análisis de aceite?
El coste depende del número de parámetros por muestra, del número de puntos de toma y de la frecuencia, en ese orden. Un paquete de viscosidad, acidez, contenido en agua y conteo de partículas cubre el seguimiento rutinario de un equipo estándar. Añadir ferrografía analítica y espectrometría de elementos multiplica la información y también el tiempo de laboratorio, así que tiene sentido reservarlas para los equipos críticos o para las muestras que ya han dado un indicio. Influyen también la caracterización del aceite nuevo de referencia, que se hace una vez por producto y sirve para todo el programa, y el grado de interpretación que pidas, porque un informe con lectura y recomendación de actuación no es lo mismo que una hoja de resultados.
¿Qué riesgo asumes si cambias el aceite por calendario en lugar de por condición?
Cambiar por calendario te expone a dos errores simétricos, retirar aceite que todavía servía y mantener en servicio aceite que ya no servía. El primero es un coste visible en compra y en gestión de residuo. El segundo lo paga la máquina, porque un fluido oxidado o contaminado trabaja con una película más fina y acelera el desgaste de las superficies que debía proteger. El cambio por calendario tiene además un efecto secundario, que al vaciar el cárter se elimina la evidencia: las partículas que llevaban información sobre un desgaste incipiente se van con el aceite usado y el histórico pierde el punto que habría mostrado la pendiente. Saber si lo agotado es el paquete de aditivos o el aceite base exige entrar en la caracterización de aditivos y cargas, y ese dato cambia la respuesta entre recargar aditivo y renovar la carga completa.
¿Cuánto tarda el análisis y qué debes enviar?
Un paquete de seguimiento se resuelve habitualmente en una a dos semanas, y un estudio completo con ferrografía y espectrometría entre dos y cuatro, con modalidad urgente en 24 a 72 horas cuando hay un equipo crítico esperando la decisión. Envía entre 100 y 250 mililitros de aceite en envase limpio y cerrado, tomado en caliente y en el punto habitual de muestreo, e indica el equipo, el aceite cargado con su grado, las horas de servicio del fluido y de la máquina y cualquier intervención reciente. Si es la primera muestra, añade una del aceite nuevo del mismo lote para fijar la referencia. Y si lo que necesitas es que alguien lea el histórico completo y te diga dónde intervenir, cuéntanos el caso con los informes que ya tengas.