
Otras tecnologías de fabricación de prototipos
Las tecnologías de fabricación de prototipos distintas de la impresión 3D permiten obtener piezas en el material de serie, fabricar pequeñas tiradas sin molde definitivo y resolver cortes, uniones o acabados que una impresora no reproduce con fidelidad.
Dentro de nuestro servicio de desarrollo de producto, elegimos cómo fabricar cada prototipo según lo que tiene que demostrar. En el prototipado recurrimos al mecanizado CNC cuando la pieza necesita el material real, a la colada en moldes impresos para obtener varias unidades en elastómero o resina, a insertos de molde impresos para inyectar el termoplástico de serie y a procesos láser de corte, marcado, microperforación y soldadura.
Un prototipo impreso valida la forma, pero su material y su estructura en capas no responden igual que la pieza de serie. Un ensayo de resistencia, flexibilidad o estanqueidad hecho sobre esa pieza aprueba o descarta el diseño con datos que no siempre corresponden a la producción.
habla con un especialista
Solicita una consultoría inicial sin coste, ponte en contacto con un consultor de nuestro equipo de especialistas

¿Qué son las tecnologías de fabricación de prototipos?
¿qué es?
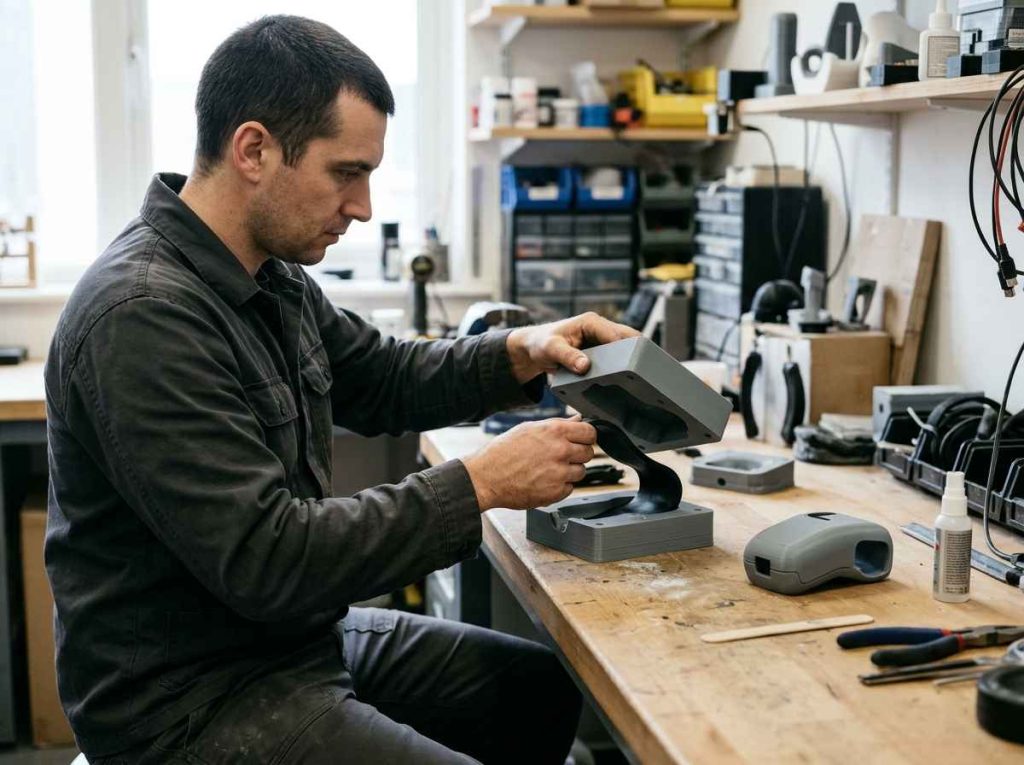
Las técnicas de prototipado distintas de la impresión 3D son los procesos con los que se obtiene una pieza física cuando el material, el número de unidades o el acabado de una pieza impresa no bastan para la validación. Incluyen el mecanizado CNC, la colada en molde, la inyección con insertos de molde impresos y los procesos láser. Cada una responde a una pregunta distinta: si la pieza resiste con su material real, cómo se comporta un elastómero de otra dureza o qué defectos introduce el proceso de inyección.
La impresión 3D resuelve buena parte de las validaciones de forma y montaje, pero tiene límites conocidos. Una pieza construida por capas es anisótropa, es decir, su resistencia cambia según la dirección, y los materiales de impresión solo se aproximan a los termoplásticos, metales y elastómeros de serie. Cuando el prototipo tiene que pasar un ensayo mecánico, una prueba de uso con piezas flexibles o una validación con el cliente final, esas diferencias pesan en el resultado y conviene cambiar de proceso.
Para elegir el proceso analizamos cuatro variables: el material que debe tener la pieza, el número de unidades, la tolerancia y el acabado necesarios y el plazo hasta la decisión. El mecanizado CNC parte de un bloque del material definitivo; la colada reproduce la pieza en elastómero o resina a partir de un molde; la inyección con insertos impresos usa el proceso real con un utillaje rápido, y los procesos láser cortan, marcan, perforan o unen sin contacto.
Fabricación de prototipos en INFINITIA
Partimos de la pregunta que tiene que responder el prototipo y de su modelo CAD o sus planos. Con ellos elegimos el proceso, el material y el número de unidades, y revisamos el diseño para que se pueda fabricar con esa técnica: radios accesibles para la herramienta, ángulos de desmoldeo en las piezas coladas o inyectadas y espesores homogéneos.
Para obtener varias unidades en elastómero o resina diseñamos moldes de colada, a menudo impresos, y colamos en ellos el material elegido. Así se hizo en el desarrollo de producto mediante moldes impresos para colar elastómeros de distintas durezas, donde las pruebas de uso permitieron elegir la dureza adecuada.
Si la validación depende del proceso de inyección, fabricamos insertos de molde por impresión 3D DLP en una resina de alta temperatura. En la fabricación de moldes de inyección de bajo coste mediante impresión 3D, las probetas inyectadas con el inserto impreso mostraron propiedades y acabado muy similares a las de un molde convencional.
Entregamos las piezas fabricadas con el criterio de elección del proceso y, cuando el proyecto lo requiere, los resultados de su verificación dimensional o de los ensayos funcionales y mecánicos. Esa información indica qué partes del diseño quedan validadas y cuáles dependen todavía del proceso de serie.
Beneficios de prototipar con el material y el proceso adecuados
Beneficios
Permite ensayar el prototipo con datos que valen para la serie. Una pieza mecanizada en el material definitivo o inyectada con el termoplástico de producción responde a la carga, la temperatura y el uso de forma parecida a la pieza final, y el resultado del ensayo sirve para aprobar o corregir el diseño.
Reduce el riesgo antes de invertir en utillaje. Probar por separado los elementos críticos, como uniones, clips o zonas sometidas a esfuerzo, permite corregir su geometría sobre el CAD. En el rediseño de una incubadora para reducir costes de fabricación, los sistemas de unión se mecanizaron y probaron de forma aislada antes de fabricar el demostrador.
Permite comparar materiales con la misma geometría. Varias piezas iguales coladas en elastómeros de distinta dureza, o inyectadas en distintos grados de un mismo polímero, aíslan la variable material y facilitan elegirlo con pruebas de uso o ensayos además de con la ficha técnica.
Acerca el prototipo a las primeras series. Un molde de colada o un inserto impreso producen una tirada corta de piezas homogéneas para pruebas con usuarios, validaciones internas o muestras para clientes, sin el coste ni el plazo de un molde de acero.
Técnicas de fabricación de prototipos más allá de la impresión 3D
tipos
Cada técnica impone sus propias condiciones de material, tolerancia, acabado y coste por unidad. El mecanizado, la colada y la inyección fabrican piezas tridimensionales con distinta fidelidad al material y al proceso de serie; los procesos láser trabajan sobre láminas, superficies y uniones.
Elegimos la técnica por la pregunta que tiene que responder el prototipo y por el número de piezas, y a menudo combinamos varias en un mismo conjunto. La impresión 3D sigue presente como base de moldes e insertos y en las piezas que solo validan forma.
Mecanizado CNC de prototipos en material de serie
El mecanizado CNC fabrica la pieza retirando material de un bloque macizo con una herramienta de corte guiada por control numérico. Parte del material definitivo, sea aluminio, acero inoxidable o un plástico técnico, así que la pieza conserva sus propiedades mecánicas, su resistencia térmica y su comportamiento frente a la humedad o los productos químicos. Su límite es el acceso de la herramienta: cavidades profundas, rebajes y radios internos muy pequeños encarecen la pieza o impiden mecanizarla.
Es la opción para ensayos mecánicos, uniones atornilladas, piezas sometidas a temperatura y componentes metálicos de un prototipo funcional, además de utillajes y soportes de ensayo. Si el diseño final será inyectado, la pieza mecanizada no reproduce las líneas de unión ni las tensiones del moldeo.
Colada de elastómeros y resinas en molde
La colada consiste en verter un material líquido, como un elastómero o una resina, en un molde que reproduce la geometría de la pieza y extraerla cuando el material ha curado. El molde puede imprimirse a partir del modelo CAD, lo que reduce su coste y su plazo. Con un mismo molde se obtienen varias piezas iguales y se puede cambiar entre tandas la dureza Shore, la escala que mide la dureza de los elastómeros.
Es la técnica para juntas, fuelles, empuñaduras y piezas flexibles que tienen que probarse en uso, porque una pieza impresa por capas no reproduce la respuesta de un elastómero colado. También da muestras rígidas sin pasar por la inyección. Los moldes impresos se fabrican con la impresión 3D que usamos en el resto del prototipado.
Inyección con insertos de molde impresos
Un inserto de molde impreso es la parte del molde que da forma a la pieza, fabricada por impresión 3D DLP en una resina de alta temperatura y montada en un portamoldes de inyección. Permite inyectar el termoplástico de serie con el proceso real, de modo que la pieza muestra líneas de unión, rechupes (hundimientos en zonas gruesas) o deformaciones que el mecanizado y la colada no anticipan. A cambio, el inserto soporta menos ciclos que un molde metálico.
| Criterio | Mecanizado CNC | Colada en molde | Inserto impreso |
|---|---|---|---|
| Material | De serie | Elastómero o resina | De serie |
| Proceso de serie | No | No | Sí |
| Utillaje | Ninguno | Molde de colada | Inserto de molde |
| Coste por pieza | Alto | Medio | Bajo |
| Uso típico | Ensayo mecánico | Piezas flexibles | Validar proceso |
Es la vía para validar el material y el proceso de serie en una tirada corta antes de encargar el molde definitivo. La tabla resume en qué se diferencian las tres técnicas de este grupo; la elección depende de si el ensayo necesita el material real, el proceso real o ambos.
Corte láser de films y láminas
El corte láser separa el material siguiendo un trazado programado, sin contacto ni herramienta física, mediante un haz que funde o vaporiza la zona de corte. Se aplica a láminas de polímero, films multicapa y placas de circuito impreso, con los que se fabrican juntas planas, membranas, frontales y plantillas. Ajustar la potencia, la velocidad y la frecuencia del pulso evita quemar o delaminar los materiales más sensibles, sobre todo los films con capas de distinta composición.
Permite iterar piezas planas sin utillaje de troquelado y comprobar si un material admite el corte sin dañarse antes de definir el proceso de serie. Cuando la pieza final será troquelada, el prototipo cortado por láser reproduce la geometría, aunque el borde no tiene el mismo aspecto que el de un troquel.
Microperforación y marcado láser de acabados
La microperforación láser abre orificios de escala micrométrica mediante pulsos de luz muy cortos que retiran el material sin contacto, y el marcado láser modifica la superficie para grabar textos, códigos o texturas permanentes. Sobre metales, polímeros o madera permiten obtener retroiluminaciones con perforaciones casi invisibles con la luz apagada, símbolos iluminados y marcas de trazabilidad que resisten el desgaste.
En un prototipo sirven para validar acabados y gráficos que un render no demuestra, como la intensidad de una retroiluminación o la legibilidad de un símbolo grabado. Complementan a los prototipos estéticos cuando el diseño incorpora superficies técnicas y permiten fijar los parámetros del proceso antes de trasladarlo al proveedor de serie.
Soldadura láser de polímeros
La soldadura láser de polímeros une dos piezas plásticas a solape: el haz atraviesa la pieza transparente al láser y calienta la intercara, la superficie de contacto con la pieza absorbente, hasta fundir localmente las dos superficies. Para elegir el láser y sus parámetros se caracterizan antes las propiedades ópticas de los materiales mediante espectroscopía Vis-NIR, y la calidad de la unión se evalúa con ensayos de tracción e inspección al microscopio de su sección.
Permite comprobar si dos materiales se pueden unir sin adhesivos ni tornillos y con qué resistencia, antes de diseñar la línea de montaje. Se usa en carcasas estancas, sensores y dispositivos en los que la unión tiene que ser limpia y no dejar marcas visibles por fuera.
Sectores donde prototipar con el material y el proceso de serie aporta más
sectores
Estas técnicas aportan más donde el prototipo tiene que ensayarse con el material real: piezas plásticas inyectadas, componentes de elastómero, carcasas que se unen sin tornillos y piezas metálicas sometidas a carga.
En sectores con homologaciones, normativa sanitaria o pruebas con usuarios, un ensayo sobre una pieza que no se comporta como la de serie obliga a repetir validaciones cuando llega el molde definitivo.
Tecnologías de fabricación de prototipos en automoción: piezas plásticas, juntas y soportes
En automoción y movilidad, los componentes plásticos, las juntas de elastómero y los soportes metálicos tienen que superar ensayos de vibración, temperatura y envejecimiento antes de su homologación, y el material del prototipo condiciona el resultado.
- Piezas inyectadas: clips, tapas y soportes en el polímero de serie para ensayos de montaje, de vibración y de rotura.
- Juntas y fuelles: elastómeros colados en varias durezas para comprobar estanqueidad y recorrido.
- Soportes metálicos: piezas mecanizadas en aluminio o acero para ensayos de carga y de fatiga sobre el conjunto.
Un prototipo con el material y el proceso adecuados llega a los ensayos de validación con resultados que se mantienen cuando se fabrica el utillaje de serie.
Tecnologías de fabricación de prototipos en electrónica: carcasas, frontales y uniones estancas
En equipos eléctricos y electrónicos, la carcasa protege placas y conectores, a menudo tiene que alcanzar un grado de estanqueidad y suele incluir frontales con indicadores, pulsadores o zonas retroiluminadas que forman parte de la interfaz.
- Uniones estancas: soldadura láser de carcasas plásticas sin adhesivos ni tornillos visibles, con ensayo posterior de la resistencia de la unión.
- Frontales y membranas: corte láser de films multicapa para teclados de membrana, juntas planas y aislamientos entre componentes.
- Retroiluminación: microperforación y marcado láser de símbolos que solo se ven cuando el equipo está encendido.
Combinar procesos láser con piezas inyectadas o mecanizadas permite validar la estanqueidad, la interfaz y el montaje del equipo en un mismo prototipo, antes de encargar los moldes de la carcasa.
Tecnologías de fabricación de prototipos en producto sanitario: elastómeros y uniones limpias
En dispositivos médicos y equipos de laboratorio, las piezas en contacto con el paciente o el usuario suelen ser elastómeros o plásticos técnicos, y las uniones tienen que quedar limpias, sin rebabas ni huecos donde se acumule suciedad.
- Piezas flexibles: empuñaduras, válvulas y tapones colados en distintas durezas para pruebas de uso con profesionales.
- Uniones sin adhesivo: soldadura láser de polímeros en carcasas y cartuchos desechables, sin restos de pegamento en la zona de unión.
- Material representativo: piezas inyectadas en el polímero previsto para ensayos de limpieza y de uso.
Fabricar el prototipo con el material y la unión previstos permite que las pruebas con profesionales y los ensayos preliminares se hagan sobre piezas representativas del dispositivo final.
Tecnologías de fabricación de prototipos en bienes de consumo: tacto, acabado y primeras unidades
En electrodomésticos, menaje y pequeños aparatos, el producto se juzga por su tacto, su acabado y su resistencia al uso diario, y las primeras unidades se necesitan para pruebas con usuarios y presentaciones comerciales.
- Tacto: empuñaduras y recubrimientos de elastómero colados con la dureza que se quiere validar en mano y en uso.
- Acabados: marcado y microperforación láser de símbolos, texturas y zonas iluminadas en frontales y mandos.
- Primeras unidades: piezas coladas o inyectadas en tiradas cortas para paneles de usuarios y pruebas en casa.
Las tiradas cortas con material representativo permiten recoger opiniones sobre el uso y la durabilidad del producto antes de comprometer la inversión en moldes de serie.
Tecnologías de fabricación de prototipos en maquinaria: piezas de carga, soportes y trazabilidad
En maquinaria y bienes de equipo, los prototipos suelen ser piezas metálicas sometidas a carga, soportes, guías y utillajes que tienen que montarse en la máquina real y responder a sus cargas y holguras.
- Piezas de carga: componentes mecanizados en el metal previsto para ensayos de resistencia, de desgaste y de ajuste.
- Integración: soportes y adaptadores mecanizados para incorporar una nueva función en máquinas ya existentes.
- Trazabilidad: marcado láser de códigos y referencias en piezas metálicas y plásticas, resistente al desgaste y a la limpieza.
Fabricar en el material de serie las piezas que soportan carga permite probar la máquina modificada en condiciones reales sin esperar a la fabricación definitiva de todas sus piezas.
Tecnologías de fabricación de prototipos en plásticos y caucho: proceso de inyección y formulación
En la transformación de plásticos y caucho, el comportamiento de la pieza depende tanto del material como del proceso: temperatura del molde, presión de inyección, curado del elastómero o posición de las entradas de material.
- Proceso real: inyección con insertos impresos para anticipar rechupes, líneas de unión y deformaciones antes del molde de acero.
- Formulación: colada de elastómeros en distintas durezas con la misma geometría de pieza, para comparar su respuesta.
- Comparación de grados: probetas y piezas inyectadas en varios grados de polímero para ensayos mecánicos.
Un inserto impreso permite probar la geometría, el material y las condiciones de inyección de una pieza nueva en una tirada corta, antes de encargar el molde definitivo.
El proceso de fabricación del prototipo como parte de la validación
Valor
La forma de fabricar un prototipo determina qué datos se pueden sacar de él. Un ensayo sobre una pieza con el material y el proceso adecuados da resultados que se mantienen en la serie, mientras que uno sobre la pieza equivocada obliga a repetir validaciones cuando llega el molde definitivo.
Planteamos la elección del proceso junto con el plan de ensayos del prototipo. Primero se define qué hay que demostrar (resistencia, estanqueidad, tacto o comportamiento en inyección) y después se elige la técnica que lo permite con el menor coste, con criterios como los del artículo sobre tecnologías de prototipado según tolerancia y plazo. Así se evita fabricar dos veces la misma pieza y se reservan el material y el proceso de serie para las piezas cuyo resultado depende de ellos.
Combinar técnicas en un mismo prototipo ajusta el coste: impresión 3D en las piezas que solo validan forma, mecanizado en las que soportan carga y colada o inyección en las que necesitan el material de serie. Cuando las pruebas confirman el diseño y el proyecto necesita primeras series, el paso siguiente es el diseño de utillajes y repuestos complejos para producir con repetibilidad. En sectores regulados, ese recorrido deja documentado con qué material y proceso se validó cada pieza.
Si tienes un diseño listo para prototipar y dudas de qué proceso usar, envíanos el modelo CAD o los planos, el material previsto para la serie, el número de unidades que necesitas y los ensayos o pruebas que tiene que superar el prototipo. Te proponemos la tecnología o la combinación de tecnologías adecuada, con plazo y presupuesto, y te entregamos las piezas fabricadas junto con el criterio de elección del proceso.
Preguntas frecuentes sobre tecnologías de fabricación de prototipos
Faqs
¿Qué diferencia una pieza mecanizada de una inyectada en el mismo material?
Aunque el polímero sea el mismo, la pieza mecanizada sale de un bloque con una estructura interna más homogénea, mientras que la inyectada tiene las cadenas orientadas según el flujo, líneas de unión donde se encuentran dos frentes de material y tensiones residuales del enfriamiento. Esas diferencias cambian la resistencia, la deformación y el modo de rotura.
Por eso una pieza mecanizada valida bien la geometría, los ajustes y el comportamiento del material, pero no los defectos propios del moldeo. Si el ensayo depende de ellos, como la rotura de un clip en una línea de unión, hace falta inyectar la pieza, aunque sea con un utillaje rápido.
¿En qué se diferencia un inserto impreso de un molde puente?
Los dos permiten inyectar con el proceso real antes del molde de serie, pero difieren en material, vida útil y coste. El inserto impreso es de resina de alta temperatura, se fabrica en poco tiempo y está pensado para tiradas cortas de validación; el molde puente es un utillaje de aluminio o de acero blando que se mecaniza y aguanta series de miles de piezas.
El inserto impreso encaja cuando la geometría todavía puede cambiar y se quiere probar el proceso con poco riesgo. El molde puente tiene sentido cuando el diseño está cerrado y hacen falta piezas para lanzar el producto mientras se fabrica el molde definitivo.
¿Qué materiales se pueden colar en un molde de prototipo?
Se cuelan sobre todo elastómeros y resinas líquidas que curan a temperatura ambiente o con un calentamiento suave, como las siliconas y los poliuretanos. Los elastómeros se eligen por su dureza, desde muy blandos para juntas y empuñaduras hasta firmes para topes y amortiguadores, y las resinas reproducen piezas rígidas con un aspecto y un tacto próximos a los de un plástico.
La escala de dureza Shore permite comparar elastómeros de distintos fabricantes con un criterio común. Con un mismo molde se pueden colar varias durezas, aunque la pieza colada no reproduce todas las propiedades de un caucho vulcanizado o de un termoplástico inyectado.
¿Qué piezas no conviene fabricar por mecanizado CNC?
No conviene mecanizar piezas de paredes muy finas, cavidades profundas y estrechas, rebajes interiores o radios internos menores que la herramienta disponible, porque obligan a varias sujeciones o a herramientas especiales, o no se pueden fabricar. Tampoco las piezas que solo tienen que validar forma, en las que el tiempo de máquina no compensa frente a la impresión.
En esos casos se puede dividir la pieza en partes mecanizables y unirlas, recurrir a la colada o ajustar el diseño si la geometría no es funcional. Abrir un radio interno o relajar una cota que no afecta al uso suele ahorrar operaciones sin cambiar lo que la pieza tiene que hacer.
¿Cómo se prepara un diseño para mecanizarlo, colarlo o inyectarlo?
Se revisa el modelo CAD con las reglas de cada proceso. Para mecanizar se comprueban el acceso de la herramienta, los radios internos y las sujeciones; para colar o inyectar, los ángulos de desmoldeo, los espesores homogéneos, la posición de la línea de partición y las zonas donde el material puede quedar atrapado o hundirse al enfriar.
Esta revisión aplica al prototipo los criterios del diseño para fabricación de la serie, de modo que lo que se aprende al fabricarlo sirve después para el molde definitivo. Si el diseño todavía no los incorpora, proponemos los cambios antes de fabricar.
¿Qué ensayos se pueden hacer sobre estos prototipos?
Sobre piezas mecanizadas, coladas o inyectadas se pueden hacer ensayos mecánicos de tracción, flexión o impacto, ensayos de fatiga y de envejecimiento acelerado, pruebas de estanqueidad y verificación dimensional por escaneo 3D frente al modelo CAD. La validez del resultado depende de que la pieza tenga el material y, cuando importa, el proceso de la serie.
Lo eficaz es definir los ensayos antes de elegir la tecnología, porque condicionan el material y el número de piezas. Un ensayo de fatiga necesita varias probetas iguales, y una prueba de uso, varias unidades que se puedan manipular sin romperse.
¿Cómo se elige el material del prototipo si el de serie aún no está decidido?
Primero se acota una lista corta de candidatos a partir de las condiciones de servicio (temperatura, cargas, contacto con productos químicos), el coste objetivo y el proceso de serie previsto, como se plantea en la selección de materiales y procesos de fabricación. Después se fabrican prototipos con esos candidatos.
Si el material de serie no está disponible en bloque o en formato colable, se elige un sustituto con propiedades próximas en lo que el ensayo mide. En ese caso dejamos documentado qué resultados habrá que confirmar con el material definitivo cuando exista el molde.
¿Cuántas piezas se pueden obtener de un molde de colada o de un inserto impreso?
Depende del material, de la geometría y de cuánto se fuerza el molde al desmoldear. Un molde de colada bien diseñado permite fabricar decenas de piezas homogéneas, y un inserto impreso aguanta una tirada corta de inyecciones antes de que el desgaste o la temperatura afecten al acabado o a las cotas.
Para tiradas más largas se fabrica un segundo molde o inserto, que cuesta menos que el primero porque el diseño ya está hecho, o se pasa a un molde puente. Fijar desde el principio cuántas piezas hacen falta permite elegir la opción adecuada y no descubrir el límite a mitad de la tirada.
¿Cuánto cuesta un prototipo fabricado con estas tecnologías?
El coste depende del proceso, del material, del tamaño y la complejidad de la pieza, del número de unidades y de las tolerancias y acabados exigidos. En el mecanizado pesan sobre todo el tiempo de máquina y el número de sujeciones; en la colada y la inyección, el diseño y la fabricación del molde o del inserto, que se reparte entre las piezas obtenidas.
Para darte una cifra cerrada necesitamos el modelo 3D, el material previsto y el número de piezas. Envíanos esa información y te preparamos una propuesta con la tecnología recomendada y, si hay varias opciones razonables, su comparación de coste y plazo.
¿Cuánto se tarda en tener las piezas?
Los plazos habituales van de una a cuatro semanas según la tecnología, la complejidad de la pieza y el número de unidades. El mecanizado de una pieza sencilla y el corte láser son los procesos más directos; la colada y la inyección añaden el diseño y la fabricación del molde o del inserto y sus pruebas antes de la tirada.
Si necesitas las piezas para un ensayo o una presentación con fecha, indícala desde el principio. Con ella planificamos el orden de fabricación y te decimos qué alcance es realista en ese plazo, por ejemplo adelantar las piezas críticas y dejar para después las que solo validan forma.
¿Qué tengo que enviar para empezar?
Envíanos el modelo 3D en un formato CAD estándar, como STEP, y los planos con las cotas y tolerancias críticas si los tienes. Indica el material previsto para la serie, el número de piezas, el proceso de fabricación definitivo si ya está decidido y para qué vas a usar el prototipo (ensayo mecánico, prueba de uso, presentación o validación del proceso).
Si el prototipo tiene que montarse con otras piezas o componentes existentes, añade sus modelos o envíanos una muestra. Con esa información te proponemos la tecnología y te confirmamos plazo y presupuesto antes de fabricar.
¿Qué hago si no sé qué tecnología necesita mi prototipo?
Cuéntanos qué quieres comprobar con el prototipo y en qué fase está el diseño. A partir de ahí te proponemos la tecnología, o la combinación de tecnologías, que responde a esa pregunta con el menor coste, y te explicamos qué podrás validar con ella y qué quedará pendiente para la serie.
Si el diseño todavía no está cerrado, lo habitual es empezar con prototipos impresos para fijar la forma y reservar el mecanizado, la colada o la inyección para cuando haya que ensayar con el material o el proceso de serie.