Las tecnologías de prototipado son los métodos con los que se fabrica una pieza real antes de invertir en el utillaje de serie, y cada una impone sus propios límites de tolerancia, material, acabado y coste por volumen. Elegir bien no es elegir la más moderna, es elegir la que responde a la pregunta que tienes abierta.
Validar que una carcasa cabe en su hueco, medir cuánta carga aguanta una brida o comprobar si un tacto gusta al usuario son objetivos distintos, y cada uno tolera unas desviaciones y no otras. El desarrollo de producto se atasca cuando la tecnología elegida introduce un comportamiento que la serie no va a tener.
La decisión se toma en la fase de prototipado, con un plazo apretado, varias alternativas sobre la mesa y un condicionante que pesa casi siempre: cuántas unidades necesitas. Un ejemplar único para una revisión de diseño y una serie de treinta piezas para una campaña de ensayos no se fabrican igual, y eso se ve con claridad en un prototipo mínimo viable, donde el método se elige por lo que hay que demostrar.
PROTOTIPADO Y FABRICACIÓN DE PROTOTIPOS
¿Dudas entre imprimir, mecanizar o lanzar un molde puente? Conoce nuestro servicio de prototipado y fabricación de prototipos

Qué diferencia a unas tecnologías de prototipado de otras
Las tecnologías de prototipado se diferencian en cuatro ejes medibles: la tolerancia que pueden sostener, los materiales a los que dan acceso, el acabado superficial que dejan y la relación entre coste unitario y número de unidades.
Un prototipo no vale por parecerse a la pieza final, vale por reproducir la variable que estás a punto de medir. Si la tolerancia dimensional es lo que decide el montaje, cualquier tecnología que no la sostenga está dando una respuesta que no se puede usar.
El prototipo geométrico, el funcional y el de preserie piden cosas distintas
Un prototipo geométrico comprueba forma, volumen y encaje, y acepta prácticamente cualquier material que mantenga la geometría. Un prototipo funcional tiene que resistir las cargas, las temperaturas y los ciclos del uso real, así que el material pasa a ser determinante. Un prototipo de preserie, además, debe fabricarse por un proceso parecido al de producción, porque lo que se quiere validar ya no es el diseño sino la fabricabilidad.
Un fallo de criterio caro de deshacer es pedirle a un prototipo una conclusión que su proceso de fabricación no puede sostener, como se detalla en qué valida y qué no un prototipo funcional. Cuando el ensayo le pide a la pieza algo que su material o su método no representan, el resultado informa del prototipo, no del producto.
Las cuatro variables que deciden la tecnología de prototipado
La elección se cierra respondiendo cuatro preguntas en orden: qué tolerancia necesitas sostener, qué material tiene que tener la pieza, qué acabado o textura hay que evaluar y cuántas unidades vas a necesitar. Responderlas antes de pedir presupuestos evita comparar ofertas que no son comparables.
La tolerancia es la variable que descarta antes. Un plano que indica cotas sin tolerancia individual se interpreta con las tolerancias generales de ISO 2768-1, y si la pieza lleva ajustes con grado IT según ISO 286-1, hay métodos que directamente no entran en juego. La geometría también manda: paredes delgadas, voladizos largos, agujeros profundos o roscas finas limitan la lista mucho antes que el presupuesto.
El material es la segunda criba, porque algunos procesos ofrecen un material «equivalente» que no es el mismo. Una pieza en poliamida impresa y la misma en poliamida inyectada comparten nombre comercial y no comportamiento: cambian la cristalinidad, la orientación, la porosidad interna y, con ellas, la rigidez y la resistencia al impacto.
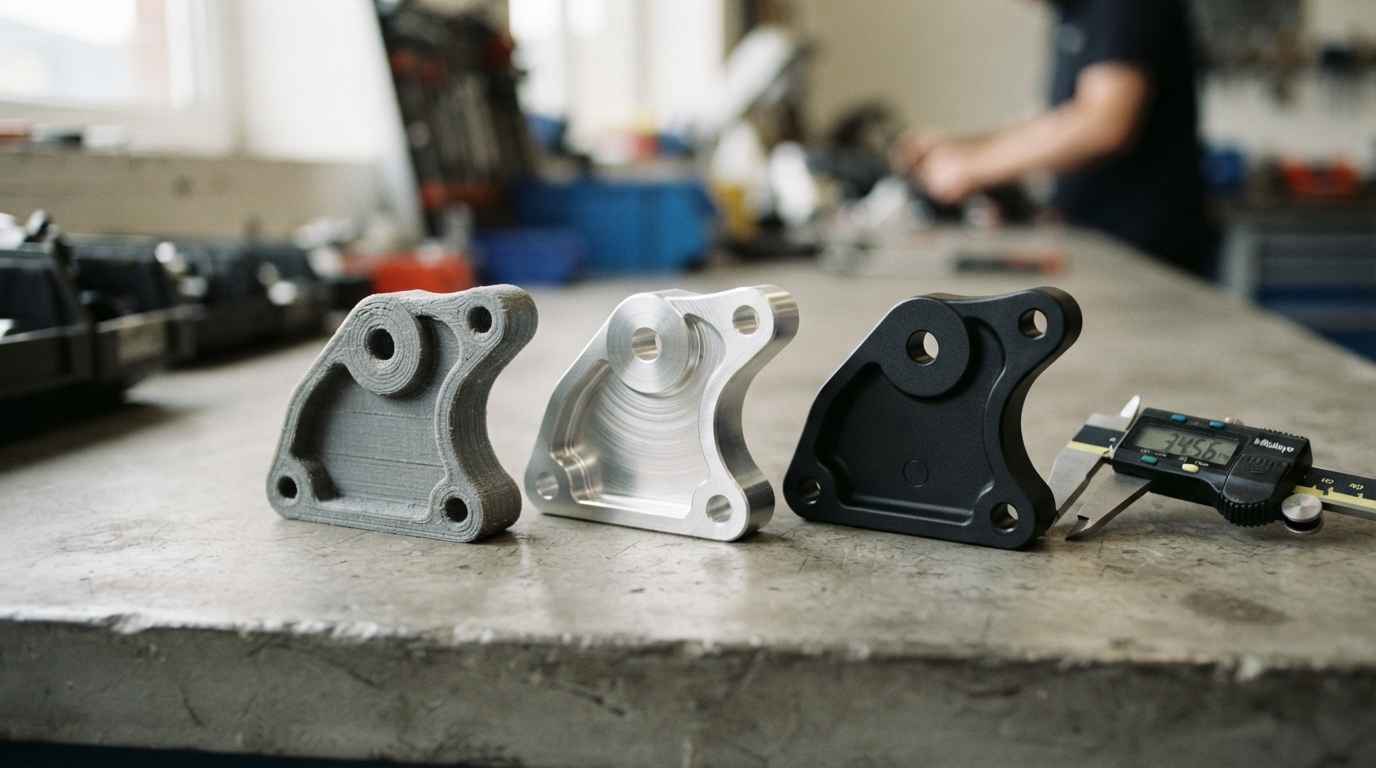
Impresión 3D, mecanizado y molde puente frente a frente
Las tres familias dominantes del prototipado industrial resuelven problemas distintos: la impresión 3D compra tiempo y libertad geométrica, el mecanizado compra tolerancia y material real, y el molde puente compra proceso representativo y coste unitario bajo en serie corta. Ninguna es mejor en abstracto.
Impresión 3D, cuándo su acabado y su anisotropía bastan
La impresión 3D fabrica la pieza por adición de material capa a capa, con los procesos y la terminología que clasifica ISO/ASTM 52900, y su gran ventaja es que el coste apenas depende de la complejidad de la forma.
Su límite está en tres sitios. La anisotropía, porque la pieza es más débil en la dirección perpendicular a las capas y una rotura por delaminación habla del método y no del diseño. El acabado, que arrastra la huella de las capas y suele necesitar postprocesado. Y la tolerancia, que depende de la contracción del material y del tamaño de la pieza.
Dentro de la impresión 3D conviene distinguir tecnologías. La extrusión de material deja capas visibles y es la más económica; la fotopolimerización en cuba da detalle fino y aristas limpias, con materiales frágiles y sensibles a la luz; la fusión de lecho de polvo en poliamida produce piezas sin soportes, resistentes y con textura mate.
Mecanizado CNC, tolerancia fina y material de serie en pieza única
El mecanizado parte de un bloque del material definitivo y retira lo que no es pieza, así que entrega la única cosa que ninguna otra tecnología de prototipado da sin utillaje: una pieza del material real, con su tratamiento térmico, su microestructura y su comportamiento mecánico.
El coste del mecanizado se mide en tiempo de máquina y en operaciones de amarre, y lo encarecen la geometría y la maquinabilidad del material. Cavidades profundas, radios internos pequeños o varias posiciones de sujeción multiplican las horas, y hay geometrías que no se pueden mecanizar porque la herramienta no llega.
El acceso de la herramienta es la restricción que conviene mirar antes de pedir presupuesto, igual que al aplicar criterios de diseño para fabricación. Un radio interno que pasa de dos a cuatro milímetros puede quitar una operación entera, y una cota que se relaja de un ajuste fino a una tolerancia general cambia el precio sin tocar la función.
Molde puente, cuando hace falta el proceso real
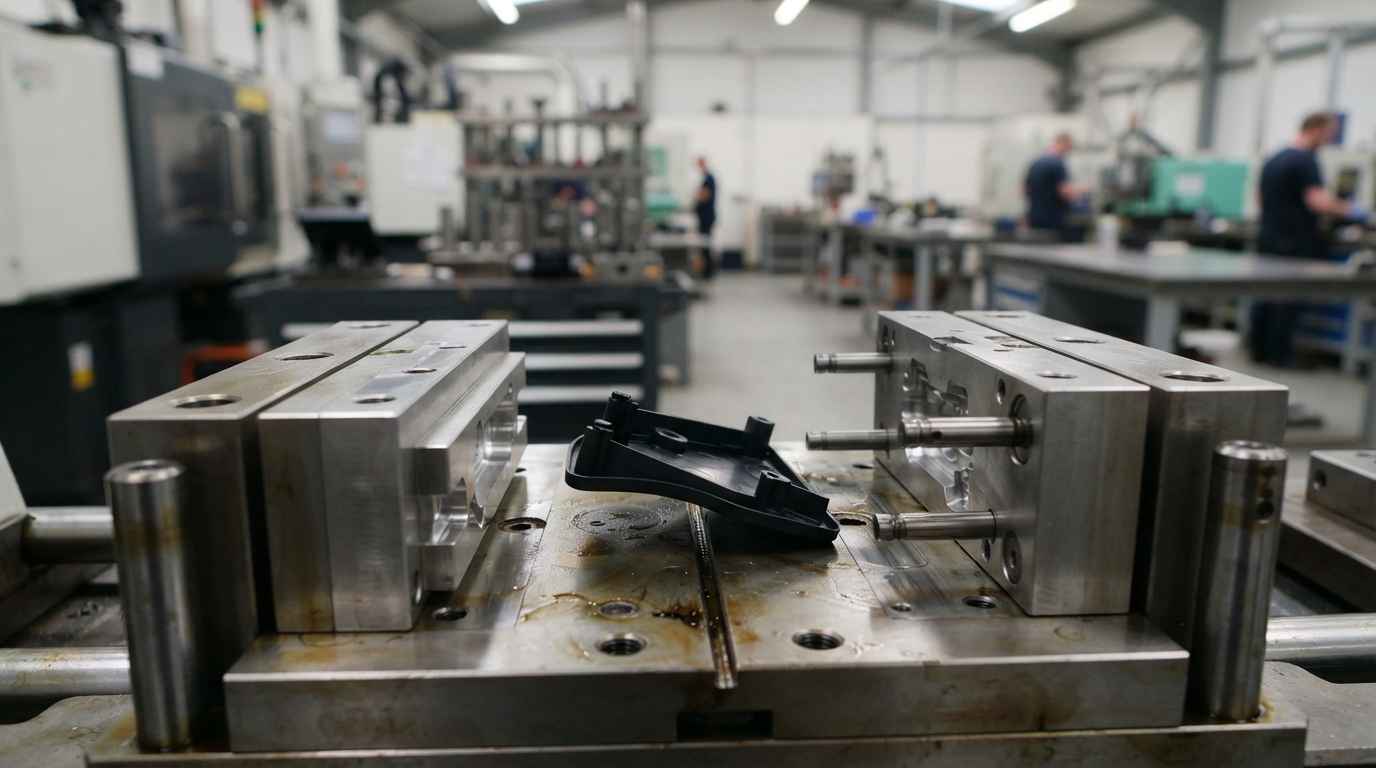
El molde puente, también llamado molde rápido, es un utillaje de aluminio o de acero blando, fabricado con menos operaciones y menos vida útil que un molde de serie, que permite inyectar o conformar piezas con el proceso definitivo durante series de miles de unidades.
Al inyectar aparecen líneas de unión del flujo, rechupes en nervios y zonas gruesas, tensiones por enfriamiento desigual, alabeos, desmoldeo y marcas de expulsor. Son fenómenos de proceso, no de diseño, y ninguna pieza impresa ni mecanizada los muestra. Si tu duda es si la pieza se va a poder fabricar, el molde puente es la respuesta.
Hay un desembolso inicial en el utillaje que no depende de las unidades, y a cambio el coste por pieza baja hasta valores parecidos a los de serie. El diseño y fabricación de un utillaje de moldeo para fabricar una pieza ilustra cómo se plantea ese paso. Diseñar el molde puente con el molde de serie en el horizonte evita que herede errores que después se arrastran al definitivo.
CUÉNTANOS TU CASO
¿Tienes una pieza en desarrollo y varias tecnologías posibles? Envíanos el modelo y las cotas funcionales y te proponemos la tecnología que cierra tu duda
Coste por pieza y plazo, el criterio que decide en serie corta
El coste de un prototipo se descompone en dos partes que se comportan de forma opuesta: un coste fijo de preparación (utillaje, programación, amarres) y un coste variable por unidad.
Cómo se cruza el coste fijo con el número de unidades
Con coste fijo casi nulo y coste variable alto, la impresión 3D gana cuando hablas de una a cinco piezas. El mecanizado tiene un coste fijo moderado (la programación y los amarres se preparan una vez) y un coste variable que baja poco con la cantidad, así que domina el tramo intermedio y las piezas donde la tolerancia es obligatoria. El molde puente invierte la relación: coste fijo alto, variable mínimo, y pasa a ser la opción económica a partir de unas pocas decenas de piezas.
Hay un coste que no aparece en ninguna oferta: el de la iteración que no hacía falta. Una pieza barata que no permite concluir nada obliga a repetir el ciclo completo, mientras que una más cara que cierra la duda a la primera ahorra semanas. Un recorrido como la maduración de idea, fabricación y validación de un prototipo muestra cómo se ordenan esas decisiones.
Plazo de entrega y plazo real hasta la decisión
El plazo que importa no es el de fabricación, es el que va desde que decides hasta que tienes una conclusión. A las horas de máquina hay que sumar la preparación del archivo, el postprocesado, la verificación dimensional y el propio ensayo.
La impresión 3D es la más rápida en puerta, con plazos de días, y la que más postprocesado necesita. El mecanizado añade programación y preparación, pero entrega una pieza lista para ensayar. El molde puente es el más largo porque hay que fabricar el utillaje antes de la primera pieza, y a cambio las siguientes salen en horas.
| Tecnología | Tolerancia que sostiene | Materiales a los que da acceso | Acabado de partida | Tramo de unidades donde compite |
|---|---|---|---|---|
| Impresión 3D por extrusión de material | Amplia, se degrada en cotas largas | Termoplásticos de prototipado, comportamiento anisótropo | Capas visibles, requiere postprocesado para aspecto | 1 a 5 |
| Impresión 3D por fotopolimerización en cuba | Fina en detalle pequeño | Resinas, frágiles y sensibles a la luz | Liso, aristas definidas | 1 a 10 |
| Fusión de lecho de polvo | Media, uniforme en todas las direcciones | Poliamida, sin soportes | Mate rugoso, uniforme | 1 a 20 |
| Mecanizado CNC | Grados IT finos según ISO 286-1 | Material definitivo, con su tratamiento térmico | Mecanizado, mejorable sin cambiar de proceso | 5 a 50 según geometría |
| Molde puente | La del proceso de serie | El material y el grado de producción | El de la pieza final, con textura de molde | Decenas a miles |
Qué comprobar en el prototipo según la tecnología elegida
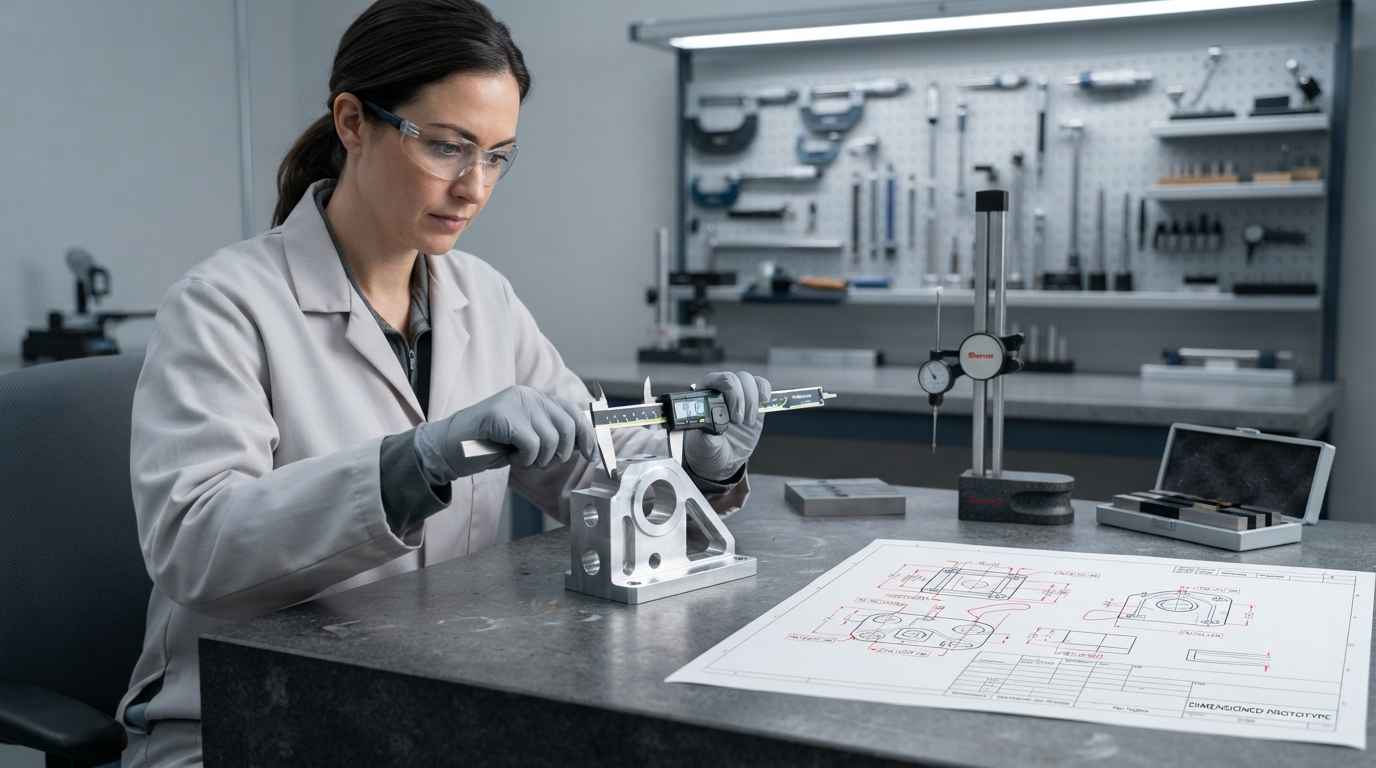
Cada tecnología de prototipado introduce sus propias desviaciones respecto a la pieza de serie, y la verificación consiste en medir precisamente esas desviaciones antes de usar el prototipo para decidir. Un prototipo sin verificar es una pieza con una tolerancia desconocida.
La verificación dimensional no confirma que el prototipo sea correcto, confirma cuánto se separa del plano. Ese número es el que permite distinguir después un fallo de diseño de un fallo de fabricación del propio prototipo.
Verificación dimensional, qué cubre y qué deja fuera
La comprobación mínima es medir las cotas funcionales, las que gobiernan el montaje y el movimiento, y compararlas con el plano. Para geometrías sencillas basta con instrumentación de taller; para superficies complejas o conjuntos se recurre a medición por coordenadas o a escaneado 3D, que devuelve la desviación punto a punto frente al modelo.
Lo que la verificación dimensional no cubre es el comportamiento. Una pieza que entra en cota puede romper a la mitad de la carga prevista si su material es un sustituto, y una pieza fuera de cota puede funcionar bien si la desviación cae donde no afecta.
Cuándo el material del prototipo invalida el ensayo funcional
Un ensayo funcional solo es extrapolable a la serie si el material y el proceso del prototipo representan los de producción en la propiedad que se está midiendo. Cuando no es así, el ensayo sirve para comparar variantes de diseño entre sí, pero no para afirmar que la pieza de serie aguantará.
En una pieza que se va a inyectar y se ensaya impresa hay propiedades que se mantienen razonablemente (rigidez aparente en flexión suave, ergonomía, encaje) y otras que no se mantienen en absoluto (resistencia al impacto, comportamiento a fatiga, estanqueidad, resistencia a fluidos). Para estas últimas, la única salida es mecanizar en el material definitivo o fabricar el molde puente, como se describe en el prototipado para automoción y sus validaciones previas a producción.
Cuando el objetivo del prototipo es demostrar que el principio funciona, el criterio se relaja de forma legítima. Una Prueba de Concepto (Proof of Concept) no necesita el material de serie porque no valida la pieza, valida que la idea tiene recorrido. Confundir esa fase con una validación de producto lleva a presentar como cerrado algo que no se ha comprobado.
El material del prototipo define el alcance de la conclusión. Un ensayo sobre un material sustituto compara diseños con rigor y no autoriza a afirmar nada sobre la resistencia de la pieza fabricada en serie.
Elegir la tecnología es decidir qué pregunta quieres responder
Las tecnologías de prototipado no se ordenan de peor a mejor, se ordenan por lo que cada una puede demostrar. Fija primero la duda que hay que cerrar, traduce esa duda a tolerancia, material, acabado y número de unidades, y la lista de métodos posibles se reduce sola. Después verifica el prototipo, porque sin saber cuánto se separa del plano no puedes atribuir un resultado al diseño ni al proceso. Ese orden (duda, variables, tecnología, verificación) convierte un prototipo en una decisión.
Si tienes una pieza en desarrollo y dudas entre imprimirla, mecanizarla o lanzar un molde puente, envíanos el modelo 3D, el plano con las cotas funcionales y lo que necesitas comprobar con ella, y te proponemos la tecnología que lo responde, el plan de verificación dimensional y el ensayo que cierra la duda antes de comprometer el utillaje de serie.
Preguntas frecuentes
¿Qué no puedes comprobar en un prototipo aunque elijas bien la tecnología?
Un prototipo no te dice nada sobre la variabilidad de la serie, que es donde después aparecen los rechazos y las reclamaciones. Aunque la tecnología represente bien el material y el proceso, una sola pieza no muestra la dispersión entre lotes, el efecto del desgaste del utillaje, la deriva de los parámetros de inyección ni la diferencia entre proveedores del mismo material. Tampoco cubre la vida útil larga, porque un ensayo acelerado reproduce un mecanismo y no el calendario completo. Para esas preguntas hacen falta varias piezas, varios lotes y un plan de muestreo, no un prototipo mejor.
¿Cuándo conviene mecanizar en lugar de imprimir en 3D?
Conviene mecanizar siempre que la conclusión dependa del material o de una tolerancia fina. Si vas a medir resistencia, fatiga, estanqueidad o un ajuste con grado IT, el mecanizado entrega la pieza en el material definitivo y con la tolerancia que la impresión no sostiene. También conviene cuando la pieza es grande y las cotas largas son críticas, porque la contracción acumulada de un proceso aditivo se nota justo ahí. En cambio, si la duda es de forma, de encaje o de ergonomía, imprimir es más rápido y más barato, y el resultado es igual de válido. La decisión se simplifica mucho si antes has aplicado criterios de diseño para fabricación y sabes qué cotas son funcionales y cuáles no.
¿Qué factores determinan el coste de un prototipo?
El coste lo gobiernan cuatro cosas: el volumen de material a retirar o aportar, la complejidad geométrica, la tolerancia exigida y el número de unidades. La complejidad encarece el mecanizado y es casi gratuita en impresión; la tolerancia fina encarece todos los procesos porque añade operaciones y verificación; el número de unidades es el que decide si el coste fijo de un utillaje se amortiza. El acabado conviene definirlo en el presupuesto inicial porque añade operaciones que se facturan aparte, sobre todo si el prototipo se va a usar en una presentación o en un estudio con usuarios, como ocurre al preparar un Producto Mínimo Emocionante (PME).
¿Qué se arriesga al elegir mal entre las tecnologías de prototipado?
Se arriesga tomar una decisión de diseño con un dato que no era extrapolable. Un prototipo fabricado por un método que no representa la serie produce dos errores de signo contrario, igual de caros: dar por bueno un diseño que fallará en producción, o rediseñar y sobredimensionar una pieza que en realidad nunca tuvo el problema, porque lo que rompía era el propio prototipo. A eso se suma el coste de calendario, que es el que duele: cada iteración basada en un dato inválido consume semanas y obliga a repetir el ciclo entero con el utillaje cada vez más cerca.
¿Cuánto tarda fabricar y verificar un prototipo?
El plazo depende de la tecnología, no hay un rango único. Una pieza impresa se entrega en días, y con una comprobación dimensional básica se cierra dentro de la misma semana. Una pieza mecanizada en el material definitivo ocupa de una a dos semanas, algo más si lleva ensayo mecánico detrás. Un molde puente se mide en semanas hasta la primera pieza, y desde ahí las siguientes salen en horas. Si tienes un plazo encima, conviene acordar el alcance antes de fabricar: solicita una valoración con el modelo y las cotas funcionales y te indicamos tecnología, plazo y plan de verificación.