Los defectos de inyección de plásticos son anomalías de la pieza moldeada (rechupes, líneas de soldadura, alabeos, rebabas, quemados) causadas por el material, el proceso o el molde, que degradan la geometría, el aspecto o la resistencia y acaban provocando el rechazo del lote cuando superan los criterios de aceptación. Se evitan controlando parámetros, secando el granza y ajustando el diseño de pieza y molde, y se validan con ensayos de caracterización y mecánicos antes de liberar el material.
Detrás de cada rechazo hay una cadena de decisiones que empieza mucho antes de la máquina: la selección del polímero, el estado de la humedad, el trazado de canales y la ventilación del molde. Entender esa cadena es lo que separa un ajuste de prueba y error de una corrección estable. En INFINITIA abordamos estos fallos desde la innovación y tecnología aplicada al producto, con foco en la mejora de productos inyectados: primero se identifica el origen del defecto y después se corrige donde nace, no donde se manifiesta.
MEJORA DE PRODUCTOS
¿Tus piezas inyectadas salen con defectos de moldeo? Conoce nuestro servicio de mejora de productos

Qué son los defectos de inyección y por qué aparecen
Un defecto de inyección es cualquier desviación de la pieza moldeada respecto a su geometría, aspecto o propiedades especificadas, originada durante el ciclo de moldeo. La mayoría no son fallos aleatorios, sino la huella medible de un desequilibrio concreto en una de las fases del proceso, y ese carácter reproducible es justamente lo que permite rastrearlos hasta su causa.
Las cuatro fases del ciclo donde nace el defecto
El moldeo por inyección encadena cuatro fases sensibles. En la plastificación el husillo funde y homogeneiza el granza, y aquí se arrastran los problemas de humedad o de degradación térmica. En el llenado el material entra en la cavidad a alta velocidad, y de un perfil de velocidad mal ajustado nacen el jetting y las líneas de flujo. En la compactación la presión de mantenimiento compensa la contracción mientras el polímero solidifica, y su déficit deja rechupes y huecos. En el enfriamiento la pieza adquiere su forma final y se expulsa, y un reparto térmico desigual siembra los alabeos. Un desequilibrio en cualquiera de estas fases deja una firma reconocible en la pieza terminada. Conviene añadir que las cuatro fases no son independientes: una plastificación irregular altera la viscosidad del fundido y arrastra el problema hasta el llenado y la compactación, de modo que un defecto que se manifiesta al enfriar puede tener su verdadero origen tres fases antes. Por eso el diagnóstico eficaz no se queda en la fase donde el defecto se ve, sino que retrocede hasta la fase donde se generó.
Material, proceso y molde: separar los tres orígenes
Los defectos de inyección de plásticos tienen tres orígenes que conviene separar desde el principio. El material aporta problemas cuando el polímero llega con humedad excesiva, con un índice de fluidez fuera de rango o con una carga mal dispersada. El proceso los genera cuando la temperatura, la velocidad de inyección, la presión de mantenimiento o el tiempo de enfriamiento no encajan con el material y la pieza. Y el molde los introduce a través de espesores desiguales, mala ventilación, canales de refrigeración mal repartidos o puntos de entrada mal situados.
La humedad del granza merece atención propia. Los polímeros higroscópicos (poliamidas, policarbonato, PET, ABS) absorben agua del ambiente, y esa agua se transforma en vapor a la temperatura de fusión: aparecen burbujas, ráfagas plateadas y, en materiales sensibles como el policarbonato, una hidrólisis que rompe cadenas y hunde las propiedades mecánicas. Secar el material según su ficha técnica no es un trámite, sino la primera línea de defensa frente al rechazo. Ese vínculo entre humedad, degradación y fallo se hace evidente al revisar el análisis de fallos y evaluación de las condiciones de inyección de policarbonato, donde el estado del material y los parámetros de proceso explican el comportamiento de la pieza.
Separar el origen del defecto en tres bloques (material, proceso y molde) evita el error más caro de la inyección: ajustar la máquina una y otra vez para corregir un problema que en realidad nace en el secado del material o en el diseño de la cavidad.
Los defectos más habituales y su causa raíz
Cada defecto tiene una firma reconocible y una causa raíz típica, aunque un mismo síntoma pueda responder a varias causas combinadas. Identificar bien el patrón es lo que permite corregir en el sitio correcto en lugar de compensar con parámetros que degradan otras zonas de la pieza.
La firma visual de cada defecto
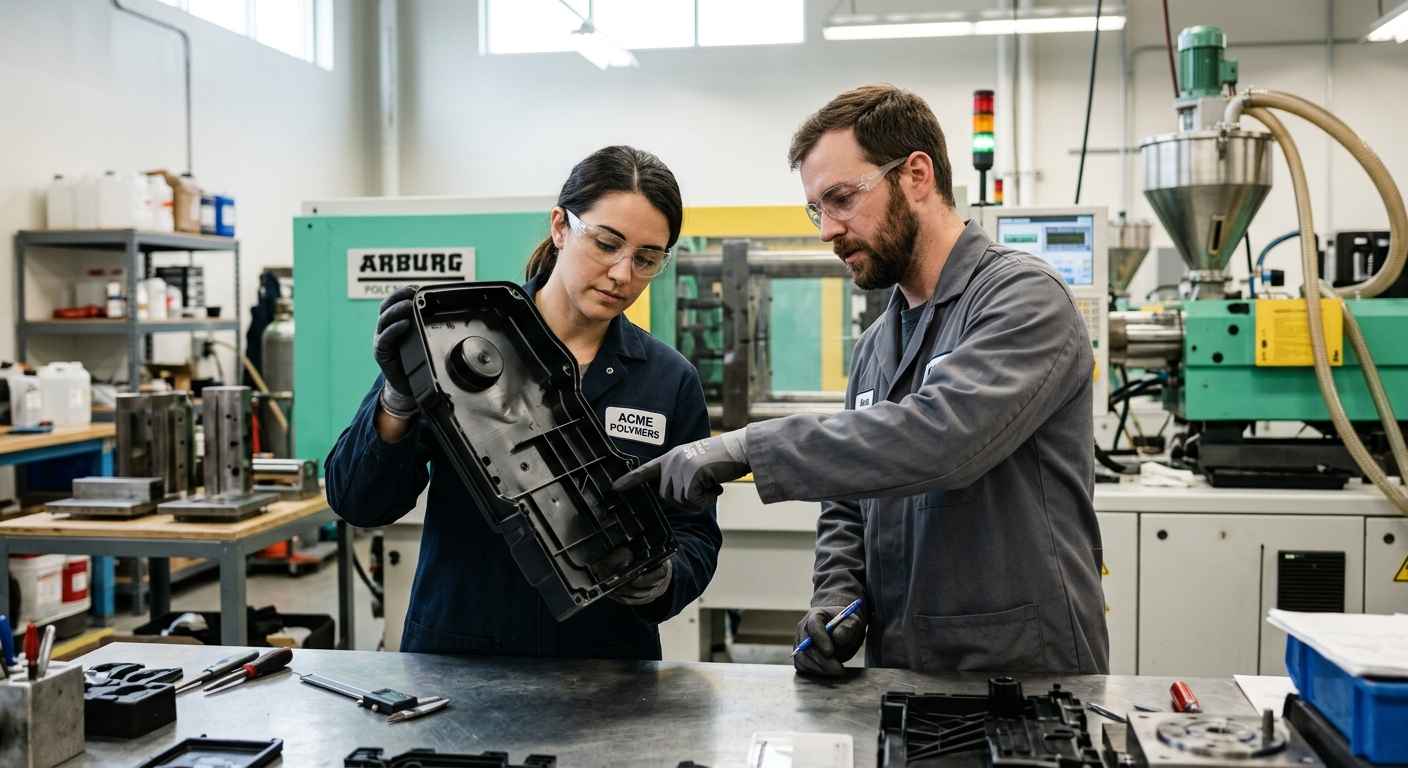
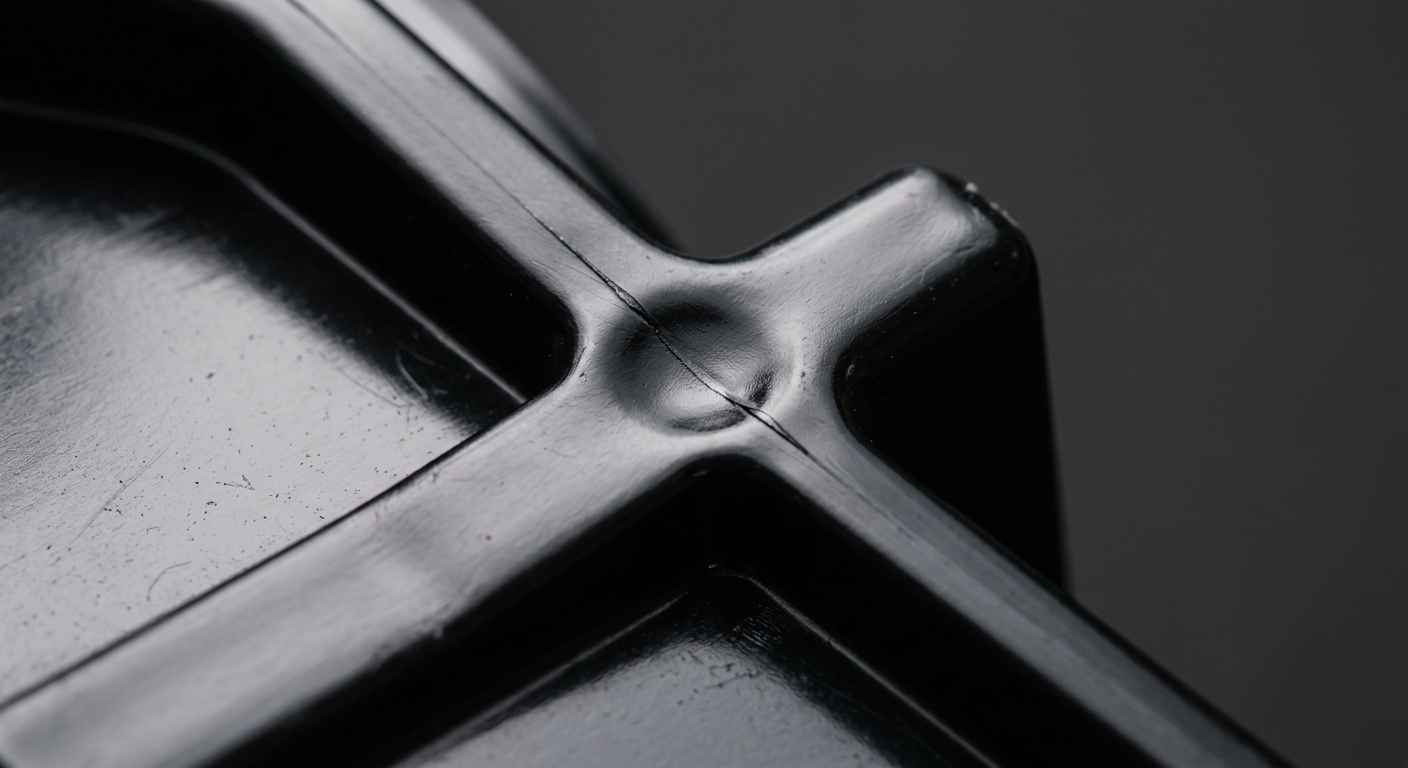
Los rechupes (sink marks) son hundimientos superficiales sobre zonas de mayor masa, como nervios o cambios de espesor: la superficie solidifica antes que el núcleo y, al contraerse el interior, tira de la piel hacia dentro. Las líneas de soldadura (weld lines) se forman donde dos frentes de flujo se reencuentran tras rodear un orificio o un inserto; si el material llega frío, la unión no consolida y queda una zona débil. Los alabeos (warpage) nacen de contracciones desiguales por diferencias de temperatura, espesor u orientación de las fibras de refuerzo, que deforman la pieza al enfriarse.
Las rebabas (flash) aparecen cuando el material escapa por la línea de partición por exceso de presión o cierre insuficiente del molde. Los quemados (burn marks) son manchas oscuras causadas por aire atrapado que se comprime y se calienta (efecto diésel) en zonas sin ventilación. El jetting (ráfagas) deja un cordón serpenteante cuando el material entra demasiado rápido en una cavidad grande sin frenar contra la pared. Las burbujas y huecos responden a gas atrapado o a vacío por falta de compactación, y las líneas de flujo son marcas de avance del frente por enfriamiento prematuro o velocidad inadecuada.
| Defecto | Aspecto | Causa raíz típica | Cómo se corrige |
|---|---|---|---|
| Rechupes (sink marks) | Hundimiento superficial sobre nervios o masas gruesas | Compactación insuficiente y espesor desigual | Aumentar presión y tiempo de mantenimiento; equilibrar espesores y reducir masas |
| Líneas de soldadura (weld lines) | Línea visible donde se reúnen dos frentes de flujo | Frentes fríos al reencontrarse tras un orificio o inserto | Subir temperatura de masa y molde; reubicar puntos de entrada y ventilación |
| Alabeos (warpage) | Pieza deformada o torsionada tras el enfriamiento | Contracción desigual por espesor, temperatura u orientación de fibras | Uniformar refrigeración y espesores; ajustar mantenimiento y diseño de nervios |
| Rebabas (flash) | Exceso de material en la línea de partición | Presión excesiva o fuerza de cierre insuficiente | Reducir presión de inyección; revisar cierre, planos y desgaste del molde |
| Quemados (burn marks) | Manchas oscuras al final del recorrido de llenado | Aire atrapado sin salida (efecto diésel) | Mejorar ventilación; bajar velocidad de inyección al final del llenado |
| Burbujas y huecos | Vacíos internos o ampollas superficiales | Humedad, gas atrapado o compactación deficiente | Secar el material; mejorar venteo; aumentar presión de mantenimiento |
Defectos de aspecto frente a defectos estructurales
Los defectos de aspecto y los estructurales exigen enfoques distintos. Un rechupe leve puede ser tolerable en una zona no visible, pero una línea de soldadura en una zona sometida a carga compromete la vida útil de la pieza. La clasificación no es cosmética: decide si un lote se acepta con una concesión o se rechaza sin discusión, y por eso conviene fijarla antes de que aparezca el primer defecto, no improvisarla ante la pieza dudosa. Para sostener esa decisión conviene apoyar la clasificación en ensayos de plásticos y composites que confirmen si la anomalía afecta solo al acabado o también a las propiedades mecánicas. Cuando el defecto se relaciona con cargas o aditivos mal dispersados, la caracterización de aditivos y cargas permite discriminar si la causa está en la formulación o en el proceso.
CUÉNTANOS TU CASO
¿Tienes una pieza inyectada con defectos recurrentes? Envíanos tu caso y te proponemos un diagnóstico del defecto y su corrección
Cómo evitar el rechazo de lote
Evitar el rechazo de un lote consiste en actuar sobre las cuatro palancas que gobiernan la calidad de la pieza inyectada: parámetros de proceso, estado del material, diseño de pieza y molde, y un plan de control que verifique el resultado antes de liberar. Corregir solo con parámetros es tentador porque es rápido, pero cuando el problema está en el diseño o en el material, ese ajuste tapa el síntoma y traslada el defecto a otra zona.
Control de parámetros y ventana de proceso
El control de parámetros parte de la ventana de proceso del material: temperaturas de husillo y molde, perfil de velocidad de inyección, punto de conmutación a mantenimiento, presión y tiempo de compactación, y tiempo de enfriamiento. Documentar esa ventana y trabajar dentro de ella reduce la variabilidad entre ciclos, que es la que convierte un defecto ocasional en un lote entero rechazado. El secado del material debe seguir la temperatura y el tiempo de la ficha técnica del polímero, con verificación de la humedad residual antes de cargar la tolva, porque un granza correcto moldeado húmedo produce piezas defectuosas con parámetros perfectos. La ventana no es un punto único sino un rango, y su amplitud varía con el material: un polímero amorfo perdona más desviaciones que uno semicristalino, cuya contracción depende con fuerza del perfil de enfriamiento. Documentar el centro de esa ventana y sus límites permite además distinguir entre una deriva lenta del proceso, que avisa con tendencia, y un salto brusco por un cambio de lote o de condiciones ambientales, que aparece de golpe.
Diseño de pieza y molde
El diseño de pieza y molde condiciona lo que después ningún parámetro puede corregir del todo. Espesores uniformes, transiciones suaves, nervios dimensionados para no generar rechupes, radios adecuados y un sistema de refrigeración equilibrado reducen la raíz de los alabeos y las contracciones desiguales. La ventilación es determinante frente a quemados y llenados incompletos: sin salida para el aire, ninguna presión resuelve el atrapamiento. Un utillaje bien concebido nace ya con estas decisiones tomadas, como muestra el trabajo de diseño y fabricación de un utillaje de moldeo, donde la geometría del molde condiciona directamente la calidad de la pieza.
Un plan de control eficaz define el criterio de aceptación de cada defecto, su método de verificación y el punto del proceso donde se comprueba, de modo que el rechazo de lote se anticipe en recepción y en línea, no se descubra en el cliente.
El plan de control de recepción y liberación
El plan de control cierra el circuito con ensayos de liberación y de recepción. En la recepción del material, verificar el índice de fluidez y la humedad detecta lotes de granza fuera de especificación antes de moldear. En la liberación de la pieza, la inspección dimensional y visual, apoyada en ensayos mecánicos sobre zonas críticas como la línea de soldadura, confirma que el lote cumple. Cuando conviene descartar un problema de composición frente a uno de proceso, el análisis químico de plásticos y polímeros aporta la evidencia que ordena la decisión. Estas mismas decisiones aparecen cuando se evalúa si conviene sustituir un metal por un polímero técnico, porque la elección del material arrastra su comportamiento en el moldeo.
Cómo se diagnostican y se validan los defectos
Diagnosticar un defecto de inyección es identificar su causa raíz con evidencia medible, no atribuirla por descarte. El punto de partida es la caracterización del material y de su humedad: confirmar que el polímero recibido corresponde al especificado y que su contenido de agua estaba dentro de rango en el momento de moldear descarta o confirma de golpe una familia entera de fallos (burbujas, ráfagas, degradación por hidrólisis).
Índice de fluidez y control del material
El índice de fluidez (MFR, melt flow rate) según ISO 1133 mide la facilidad con la que el fundido fluye a temperatura y carga definidas, y es una herramienta directa para controlar el material y el proceso: un MFR desviado respecto a la referencia delata un lote de granza distinto, una degradación térmica por reprocesado o una mezcla incorrecta. Comparar el MFR del material recibido con el del patrón es una comprobación rápida que evita moldear un lote condenado de antemano, y por su rapidez encaja bien como primer filtro en la recepción, antes de invertir tiempo de máquina en un granza dudoso. Conviene interpretarlo junto con el contenido de reprocesado: un MFR ligeramente alto suele delatar molido reincorporado en exceso, que además de fluir distinto arrastra una historia térmica que reduce la tenacidad de la pieza final aunque las cotas salgan correctas.
Ensayos mecánicos en la línea de soldadura
La línea de soldadura es el punto donde un defecto de aspecto se convierte en un defecto estructural, y se valida con ensayos de tracción según ISO 527. Al ensayar probetas con y sin línea de soldadura se cuantifica la caída de resistencia real en esa zona, un dato que la inspección visual no puede aportar. Esa pérdida de propiedades es la que determina si la pieza soportará la carga de servicio o fallará prematuramente. Los ensayos de impacto complementan la tracción cuando la aplicación exige tenacidad, y se nombran aquí sin entrar en su normativa específica para no saturar la referencia.
Análisis químico, humedad y microscopía
El análisis químico identifica contaminaciones, degradación o desviaciones de formulación que explican un comportamiento anómalo del fundido, mientras que la medida de la humedad residual cierra el capítulo de los defectos ligados al agua. La microscopía e inspección revela el origen interno de huecos, la mala dispersión de cargas o la falta de consolidación en una línea de soldadura. La microscopía también permite medir el espesor real de las capas en piezas multicomponente y localizar la interfase exacta donde nace un despegue o una delaminación, algo que la inspección externa no alcanza a ver. La combinación de caracterización del material, MFR, ensayos mecánicos y observación microscópica convierte una hipótesis de fallo en una causa raíz documentada, que es la única base sólida para corregir el proceso y liberar el siguiente lote con garantías. Ese informe, además, se convierte en un histórico: cuando el mismo defecto reaparece meses después, comparar la nueva pieza con la caracterización previa acorta el diagnóstico de días a horas.
Del defecto recurrente al lote que pasa a la primera
Un defecto que reaparece lote tras lote casi nunca es un problema de máquina aislado: es una causa raíz sin resolver en el material, el proceso o el molde. Cuando separas esos tres orígenes, secas el granza según su ficha, trabajas dentro de una ventana de proceso documentada y validas las zonas críticas con ensayos, el rechazo deja de ser una lotería y se convierte en un resultado controlado. La diferencia entre ajustar parámetros a ciegas y corregir donde nace el defecto se mide en piezas conformes, en tiempo de máquina y en la confianza del cliente sobre cada entrega.
Si tienes un lote con rechupes, líneas de soldadura o alabeos recurrentes y no consigues estabilizar el proceso, envíanos las piezas defectuosas junto a una muestra del granza y los parámetros de moldeo: caracterizamos el material, medimos el MFR y la humedad, ensayamos las zonas críticas y te devolvemos la causa raíz con la corrección concreta que aplica en material, proceso o molde.
Preguntas frecuentes sobre los defectos de inyección de plásticos
¿Qué son los defectos de inyección de plásticos?
Son anomalías de la pieza moldeada por inyección (rechupes, líneas de soldadura, alabeos, rebabas, quemados, burbujas) que desvían su geometría, aspecto o resistencia de lo especificado. Se originan en el material, el proceso o el molde, y cuando superan los criterios de aceptación provocan el rechazo del lote. Identificar cuál de los tres orígenes domina es el primer paso para corregir de forma estable.
¿Por qué se producen los rechupes?
Los rechupes se producen por una compactación insuficiente sobre zonas de mayor masa, como nervios o cambios bruscos de espesor. La superficie solidifica antes que el núcleo y, al contraerse el interior todavía caliente, la piel se hunde. Se reducen aumentando la presión y el tiempo de mantenimiento y, sobre todo, uniformando espesores y dimensionando bien los nervios en el diseño de la pieza.
¿Qué es una línea de soldadura y por qué debilita la pieza?
Una línea de soldadura es la zona donde se reencuentran dos frentes de flujo tras rodear un orificio o un inserto. Debilita la pieza porque, si el material llega frío, las cadenas del polímero no se entrelazan por completo y la unión queda con menor resistencia. Su efecto real se cuantifica con ensayos de tracción según ISO 527 sobre probetas con y sin línea de soldadura.
¿Cómo se evita el alabeo en una pieza inyectada?
El alabeo se evita igualando la contracción en toda la pieza. Eso exige espesores uniformes, un sistema de refrigeración equilibrado que enfríe por igual, una presión de mantenimiento ajustada y, en materiales reforzados, controlar la orientación de las fibras. Cuando la deformación persiste pese a los parámetros, la causa suele estar en el diseño del molde y ahí es donde debe corregirse.
¿Cómo se evita el rechazo de un lote inyectado?
Se evita combinando control de recepción del material (índice de fluidez y humedad), una ventana de proceso documentada, un diseño de pieza y molde sin puntos conflictivos, y ensayos de liberación sobre las zonas críticas. Envía las piezas y una muestra del granza para caracterizar el material y validar los parámetros: así el rechazo se anticipa antes de servir el lote, no después.