Los fallos en componentes de energía se producen cuando la temperatura y la presión activan mecanismos de daño que no aparecen a temperatura ambiente, y que el material acumula ciclo tras ciclo hasta que la grieta atraviesa la pared.
Un tubo de sobrecalentador, un álabe de turbina, una brida de vapor o un haz de intercambiador trabajan décadas en condiciones en las que el acero se deforma lentamente bajo carga constante, se oxida y cambia de microestructura. Por eso el análisis de fallos en este sector empieza por acotar qué mecanismo actuó, no por buscar un defecto de fabricación.
La ingeniería forense aplicada a estos equipos tiene una restricción propia, y es que la pieza que llega al laboratorio ha estado expuesta miles de horas, así que el material que se ensaya ya no es el que se montó.
ANÁLISIS DE FALLOS
¿Se te ha roto un componente que trabaja a temperatura y presión? Conoce nuestro servicio de análisis de fallos

Qué distingue a los fallos en componentes de energía
Los fallos en componentes de energía se distinguen por tres condiciones que rara vez coinciden en otros sectores: temperatura alta y sostenida, presión interna y arranques y paradas que superponen ciclos de deformación térmica sobre esa base.
Un sobrecalentador de una central de vapor trabaja del orden de 540 a 600 grados con 170 a 300 bar según el ciclo, y un álabe de turbina de gas recibe gases por encima de los 1.200 grados manteniendo el metal cerca de los 900 gracias a la refrigeración interna y a la barrera térmica.
Por debajo de unos 400 grados un componente aguanta lo que dice su límite elástico. Por encima, lo que decide es el tiempo bajo carga, y una pieza bien dimensionada falla igual tras veinte años en ese régimen.
El ciclado térmico de los arranques y las paradas
Cada arranque y cada parada imponen un gradiente de temperatura a través de la pared, y la parte que calienta antes se dilata contra la que sigue fría. Esa dilatación impedida genera deformación, no una carga externa, y es la que acumula el daño por fatiga térmica.
Una unidad que arranca y para a diario acumula del orden de 300 a 400 ciclos al año, de modo que en una década pasa de 3.000. La entrada de generación renovable ha convertido en cíclicas unidades diseñadas para marcha continua, un cambio de régimen que afecta también a la selección de materiales para nuevas energías y su compatibilidad con el hidrógeno.
Las zonas donde se concentra el daño son geométricas y se repiten: uniones de tubo a colector, soldaduras entre espesores distintos, toberas y puntos donde se unen dos materiales con coeficiente de dilatación diferente. En ese último caso el gradiente no hace falta, basta con subir la temperatura de forma uniforme para que los dos quieran crecer distinto, y medir las propiedades térmicas de ambos cuantifica esa incompatibilidad antes de rediseñar la unión.
Presión interna y tensión sostenida a temperatura
La presión interna mantiene una tensión circunferencial constante en la pared, y a temperatura alta esa tensión produce deformación continua en lugar de una deformación fija. El resultado es un adelgazamiento progresivo que, al reducir el espesor, aumenta la tensión y acelera el proceso.
Fatiga térmica a alta temperatura y presión
La fatiga térmica es el agrietamiento producido por la deformación que imponen los gradientes de temperatura cuando la dilatación está impedida, sin ninguna carga mecánica externa variable.
Cómo nace y crece una grieta por fatiga térmica
La grieta por fatiga térmica nace en la superficie más caliente y donde la geometría concentra la deformación, porque es ahí donde la deformación plástica de cada ciclo es mayor. No necesita un defecto previo, aunque un defecto de soldadura o una marca de mecanizado adelantan la nucleación.
La deformación impuesta por un arranque es grande, así que el daño se acumula en el régimen de bajo número de ciclos, por debajo de unas decenas de miles, frente a los millones que soporta una vibración de pequeña amplitud. Eso cambia el ensayo con el que se compara, porque ASTM E606 describe la fatiga controlada por deformación, que es la que representa este caso, y lo hace en isotermo: el gradiente hay que añadirlo con un ciclado térmico a medida.
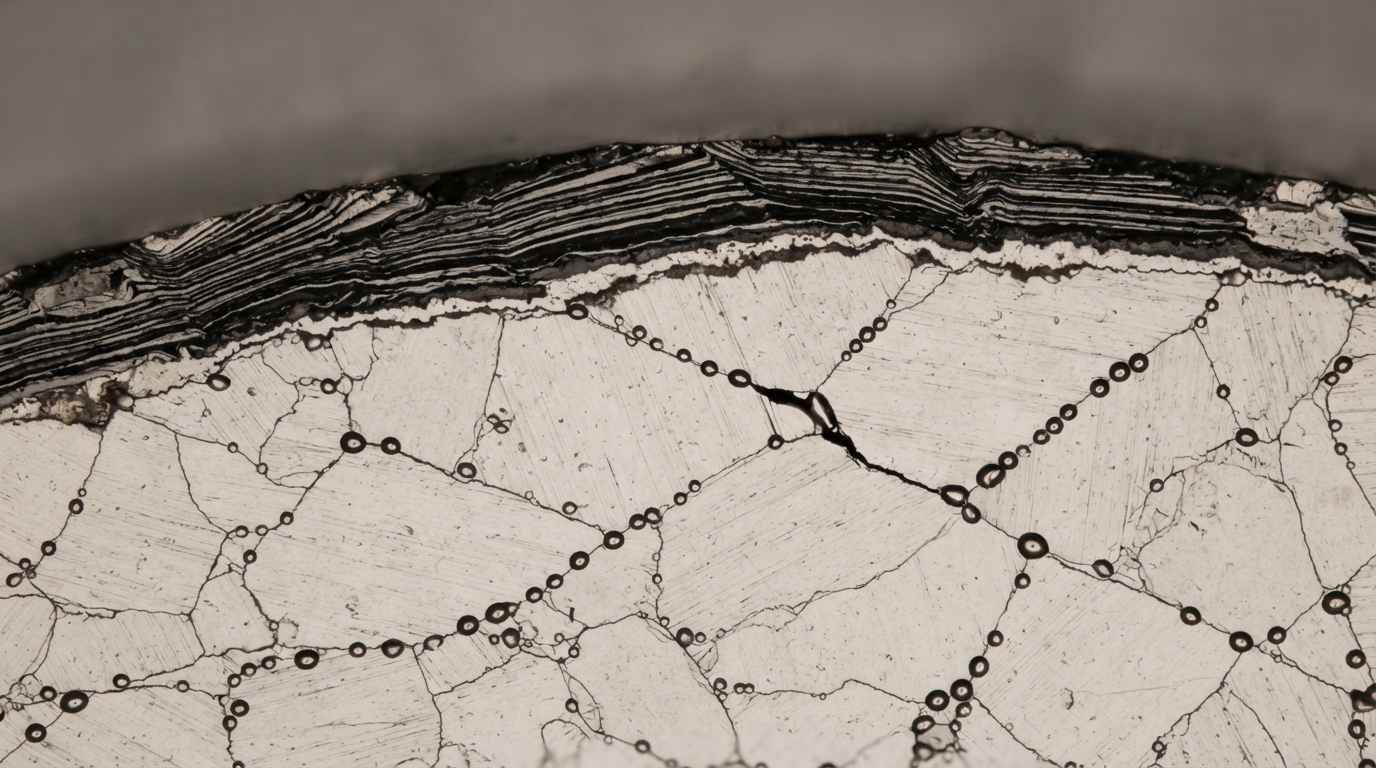
Entre ciclo y ciclo la grieta abierta se oxida por dentro, y el óxido queda atrapado al cerrarse, lo que deja un rastro oscuro reconocible en sección. El análisis de fatiga en materiales y rediseño de componentes con grietas muestra cómo esa evidencia se traduce en un cambio de geometría y no de material.
Qué separa la fatiga térmica de la fatiga mecánica
La fatiga térmica deja una red de grietas cortas repartidas por una zona, y la fatiga mecánica deja una sola grieta que domina y crece.
El motivo es que la deformación térmica actúa sobre toda la superficie afectada a la vez, nuclea en muchos puntos y cada grieta alivia la deformación de su entorno. Las marcas de playa, que en cómo identificar una fractura por fatiga en materiales son la firma del avance cíclico, quedan aquí emborronadas por el óxido y hay que buscarlas en la sección pulida.
Una grieta de fatiga mecánica arranca donde la tensión es máxima, que es un dato de cálculo; una de fatiga térmica arranca donde el gradiente es máximo, que suele ser otro punto. Comparar las dos posiciones con el dimensionamiento a fatiga para cargas cíclicas del equipo separa un error de diseño de un régimen de operación distinto del previsto.
| Mecanismo | Qué lo activa | Marca en la superficie de fractura | Marca en la microestructura | Referencia o alcance |
|---|---|---|---|---|
| Fatiga térmica | Gradientes de arranque y parada con la dilatación impedida | Red de grietas cortas perpendiculares a la superficie, con óxido | Grietas transgranulares desde la cara caliente | Fatiga controlada por deformación, ASTM E606; no reproduce el gradiente, que se añade con un ciclado a medida |
| Fluencia | Tensión sostenida por encima del 40 por ciento de la temperatura absoluta de fusión | Apertura en boca de pez con adelgazamiento de pared y sin estrías | Cavidades alineadas en bordes de grano normales a la tensión | Fluencia uniaxial en tracción, ISO 204; da velocidad de deformación y tiempo a rotura, no la vida restante |
| Oxidación y corrosión a alta temperatura | Vapor, gases de combustión y depósitos de ceniza o sal | Pérdida de espesor desde la superficie, sin origen único | Capas de óxido sucesivas y ataque por bordes de grano bajo la capa | Espesor y secuencia de capas sobre sección preparada, con análisis elemental; alcance, identificar el agente y la exposición |
| Fragilización | Permanencia prolongada en el intervalo de precipitación de la aleación | Fractura plana y facetada, sin deformación, en arranque en frío | Fases intermetálicas o carburos en borde de grano | Metalografía sobre sección preparada según ASTM E3, con microdureza; alcance, localizar la precipitación y su reparto |
| Sobrecalentamiento de corta duración | Pérdida de caudal o de refrigeración durante minutos | Gran deformación plástica con labios en filo de cuchillo | Microestructura transformada solo en la zona caliente | Comparación con una zona no afectada de la misma pieza; alcance, acotar la temperatura máxima por los cambios de fase |
CUÉNTANOS TU CASO
¿Tienes una unidad parada por una rotura a alta temperatura? Envíanos el tramo sin limpiar y su posición en el circuito y te proponemos un plan de ensayos del mecanismo de fallo
Fluencia, oxidación y fragilización, los mecanismos que trabajan en continuo
Mientras la fatiga térmica cuenta ciclos, hay tres mecanismos que cuentan horas: la fluencia, la oxidación a alta temperatura y la fragilización por cambios de microestructura.
Fluencia y rotura por tensión sostenida
La fluencia es la deformación progresiva de un material sometido a carga constante a temperatura elevada, y gobierna el dimensionamiento por encima de aproximadamente el 40 por ciento de la temperatura absoluta de fusión de la aleación. En los aceros ferríticos de caldera ese umbral cae entre unos 400 y 450 grados.
El proceso tiene tres tramos y el último es el que importa. Tras una deformación inicial que se frena viene un tramo largo de velocidad casi constante, y al final aparecen cavidades en bordes de grano normales a la tensión, que se alinean, se unen y abren la grieta.
ISO 204 fija el método del ensayo de fluencia uniaxial en tracción, que da la velocidad de deformación y el tiempo a rotura bajo carga y temperatura constantes. Es un método de ensayo, no un criterio de admisibilidad: el espesor mínimo de pared y la vida remanente aceptable los fija el código de diseño del equipo.
Una pared que ha perdido espesor por fluencia no vuelve a su estado anterior y tampoco se detiene al bajar la carga. El dato que decide es la velocidad de deformación medida sobre el material envejecido, no la curva del certificado de material original.
Oxidación y corrosión a alta temperatura
La oxidación a alta temperatura consume espesor desde la superficie y, cuando la capa que forma no es protectora, el consumo se acelera en lugar de frenarse. En los aceros al carbono y de baja aleación hay un umbral conocido: por encima de unos 570 grados aparece wustita, un óxido poco compacto que deja crecer la capa mucho más rápido que los que se forman por debajo.
En el lado de vapor hay además una realimentación que agrava el problema. La capa de óxido conduce el calor peor que el acero, así que al crecer aumenta la temperatura del metal bajo ella, y esa temperatura engorda la capa todavía más y acelera a la vez la fluencia.
En el lado de gases el agente no es solo el oxígeno. Los depósitos de ceniza, los sulfatos y las sales alcalinas fundidas atacan la capa protectora, y el azufre del combustible forma sulfuros de crecimiento rápido. Identificar el agente exige analizar la composición de la capa y del depósito, no solo medir cuánto espesor falta, y el análisis del amarilleamiento del acero inoxidable en aplicaciones de altas temperaturas muestra cómo se caracteriza una capa de óxido.
Fragilización por cambios en la microestructura
La fragilización es la pérdida de tenacidad que produce la permanencia prolongada a temperatura, sin que cambie la composición ni se pierda espesor. El componente sigue cumpliendo en caliente y se rompe de forma frágil al enfriarse, lo que lleva estos fallos a los arranques y a las pruebas hidráulicas.
Cada familia tiene su intervalo. En los inoxidables austeníticos la fase sigma precipita del orden de 600 a 900 grados y deja el material frágil a temperatura ambiente. En los aceros al cromo y molibdeno de caldera, la permanencia prolongada entre unos 350 y 550 grados produce fragilización por revenido, que sube la temperatura de transición y reduce el margen frente a un transitorio frío.
Cómo se distingue cada mecanismo en la fractura y en la microestructura
Los cinco mecanismos dejan huellas distintas y compatibles entre sí, así que el diagnóstico consiste en ordenar cuál actuó primero y cuál remató.
Lo que se lee en la superficie de fractura
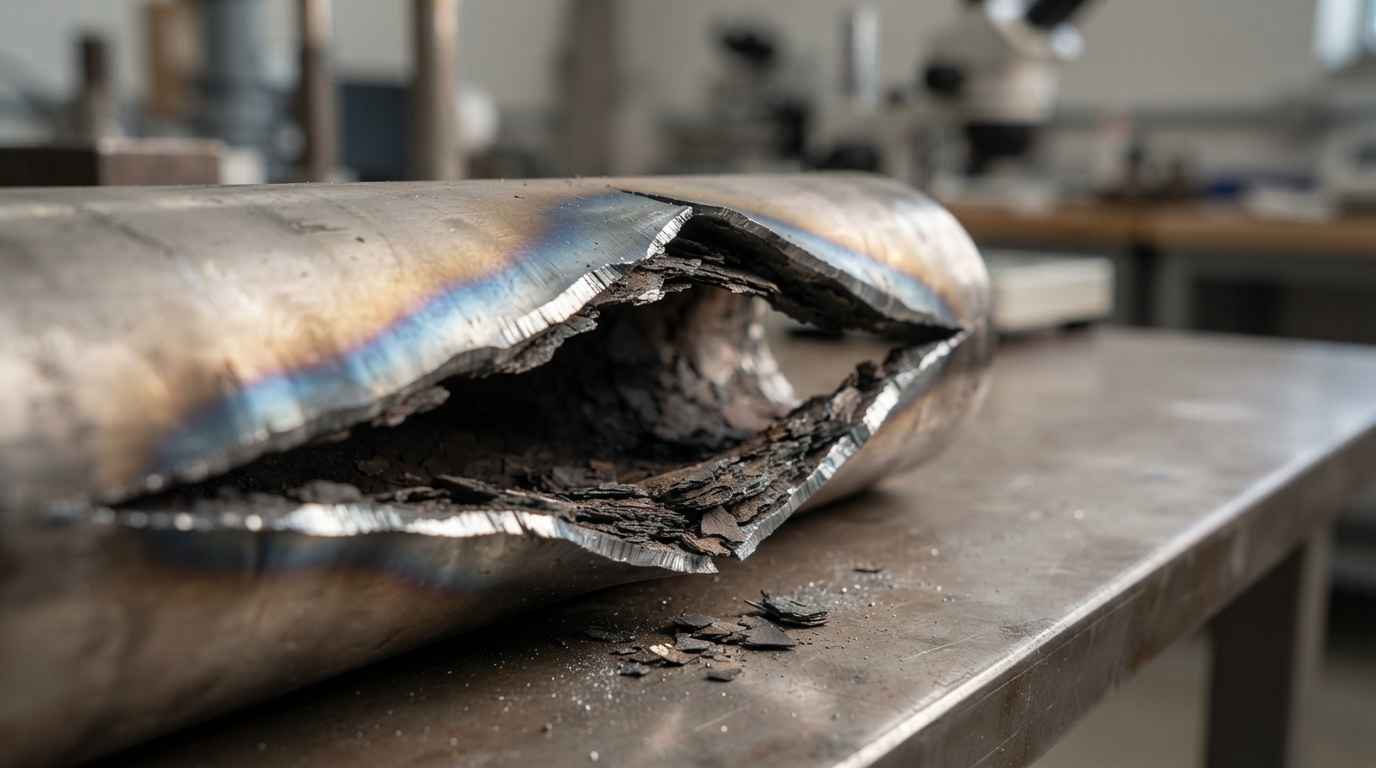
La superficie de fractura separa los mecanismos por tres rasgos: cuánta deformación hay alrededor, si la grieta sigue los bordes de grano y cuánto óxido la cubre. Un tubo roto por fluencia abre en boca de pez con labios gruesos, poca deformación local y camino intergranular, con capa de óxido interno espesa; uno roto por sobrecalentamiento de corta duración presenta mucha deformación, abombamiento y labios afilados en filo de cuchillo.
Esa lectura se apoya en imagen a varios aumentos y en la observación de la sección, que es el trabajo de los ensayos de fractografía y microscopía.
Lo que dice la microestructura y la dureza
La microestructura funciona como un registro de temperatura y tiempo. Sobre una sección preparada según ASTM E3 se identifican las cavidades de fluencia, el estado de los carburos, las fases precipitadas y la profundidad del ataque bajo el óxido, y cada rasgo acota un intervalo de temperatura y de horas de exposición.
Con esos datos, el estudio del modo de fallo cierra el bucle hacia la operación: si la microestructura indica una temperatura de metal 50 grados por encima de la de diseño, el problema no es el tubo, es la distribución de caudal, el depósito interno o el reparto de llama.
Una pieza rota de un circuito a presión no es solo la causa de una parada, es una muestra con el historial térmico de su zona grabado dentro. Leer ese historial térmico dice qué les queda a las hermanas que siguen montadas.
La temperatura cambia el mecanismo, no solo la velocidad del fallo
Los fallos en componentes de energía no se explican con el criterio de resistencia que sirve a temperatura ambiente, porque a 500 o 900 grados el material se deforma bajo carga constante, se oxida con una capa que a su vez lo calienta más y pierde tenacidad sin perder composición.
Si tienes una rotura en un circuito a presión o en una máquina térmica, envía el tramo sin limpiar y sin cepillar, con un tramo contiguo que no haya fallado, su posición en el circuito y la temperatura y presión nominales de esa zona. Recibes el mecanismo identificado, la temperatura de metal estimada a partir de la microestructura y el alcance de lo que se puede concluir sobre las piezas hermanas.
Preguntas frecuentes
¿Qué se puede concluir sobre las piezas hermanas que siguen en servicio?
Se puede acotar su estado, no predecir su fecha de fallo. Una pieza rota aporta el mecanismo, la temperatura de metal que su microestructura delata y el grado de daño acumulado en esa zona, y todo eso se puede extrapolar a las piezas que comparten circuito, material y condiciones. El paso que lo convierte en una decisión de mantenimiento es muestrear piezas hermanas que no han fallado, por réplica metalográfica si no se pueden retirar, y comparar su estado de carburos y de cavidades con el de la rota. Medir además las propiedades mecánicas del material envejecido da el margen real sobre el que decidir, que es siempre menor que el del certificado original.
¿Se puede saber a qué temperatura llegó el metal si no hay registro?
Sí, dentro de un intervalo, porque la microestructura cambia de forma distinta en cada tramo de temperatura. El estado de los carburos, las fases que han precipitado, la secuencia de capas de óxido y su espesor acotan una banda de temperatura y de tiempo de exposición, y comparar la zona dañada con una zona de la misma pieza que trabajó más fría estrecha esa banda. No sale un valor exacto ni un historial de temperatura, sale un intervalo compatible con lo observado, y en la práctica eso basta para saber si el metal estuvo 50 grados por encima de lo previsto o si trabajó a la temperatura de diseño.
¿Cómo se envía un tramo de tubo sin destruir la evidencia?
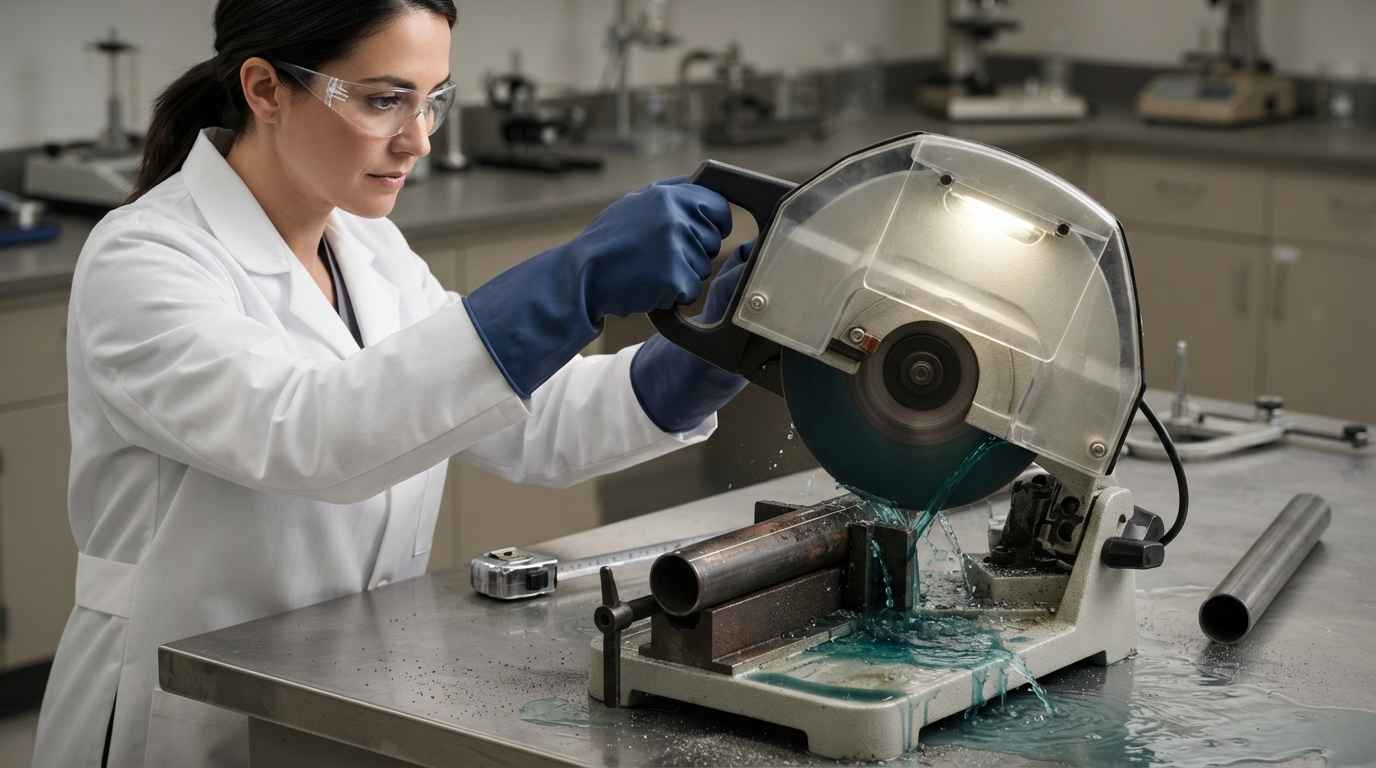
Sin limpiar, sin cepillar y sin cortar por la zona del fallo. El corte se hace a una distancia de unos 200 a 300 milímetros de la grieta, en frío o con refrigeración abundante, para no introducir calor que altere la microestructura justo donde hay que medirla. Los depósitos interiores y la capa de óxido se conservan, así que el tramo no se enjuaga ni se sopla, y los extremos se tapan para que no se desprendan en el transporte. Si se ha desprendido material, se envía en un envase aparte identificado. Y conviene mandar también un tramo contiguo sin fallar del mismo material, que da la referencia de partida.
¿Qué factores determinan el coste de un análisis de fallo en un componente de energía?
El coste lo determinan el número de zonas que hay que seccionar, si hace falta un ensayo mecánico a temperatura y el alcance del análisis de la capa de óxido y de los depósitos. Identificar el mecanismo sobre una pieza con fractografía, metalografía y dureza se mueve en la parte baja; añadir un ensayo de fluencia sobre probeta extraída de la pieza, que necesita tiempo bajo carga y temperatura, o caracterizar varias zonas de un circuito, lo lleva a la parte alta. La vía para ajustarlo es acotar antes la pregunta a decidir, si lo que se busca es la causa de esa rotura o el estado del resto de la instalación, porque el alcance de muestreo cambia mucho entre las dos.
¿Cuánto tarda el análisis de un fallo en componentes de energía con la planta parada?
Los plazos habituales van de una a cuatro semanas según el alcance, con modalidad urgente en 24 a 72 horas cuando hay una unidad fuera de servicio. La inspección, la fractografía y la metalografía con dureza se resuelven en la parte baja de ese rango y suelen bastar para decidir si se puede arrancar; los ensayos mecánicos sobre probeta extraída y, sobre todo, un ensayo de fluencia ocupan la parte alta porque el propio ensayo necesita tiempo. Si tienes una unidad parada, solicita una valoración con fotografías de la zona y las condiciones nominales, y recibes el alcance y el plazo antes de cortar la pieza.