La optimización del proceso de envasado es el conjunto de decisiones de material, parámetros de sellado y control en línea que consiguen un cierre fiable en cada unidad, evitando fugas, mermas y reclamaciones a lo largo de toda la producción. Cuando el sellado falla, el problema rara vez está en una máquina concreta: está en un proceso que no se ha ajustado ni validado con datos.
Un fallo de sellado no es solo un defecto estético. Es producto que se retira, líneas que se paran, lotes que se reprocesan y clientes que devuelven. Por eso el sellado se ataca desde el proceso completo, no desde el último ajuste de la selladora. Anticipar cómo se comporta cada material con cada parámetro es lo que separa una línea estable de otra que genera mermas de forma recurrente. Ese enfoque preventivo se apoya en la ingeniería forense, que identifica por qué falla un cierre antes de que el problema se repita en toda la serie.
Atacar los fallos de sellado desde el análisis de fallos del material y del proceso sale mucho más barato que corregir a posteriori. Cambiar un film o afinar una ventana de sellado cuesta poco en la fase de proceso, mientras que reaccionar a una tanda de reclamaciones significa retiradas, paradas y, a veces, la pérdida de un cliente.
ANÁLISIS DE FALLOS
¿Tu línea de envasado genera mermas o reclamaciones por sellado? Conoce nuestro servicio de análisis de fallos

Qué es la optimización del proceso de envasado
La optimización del proceso de envasado consiste en ajustar de forma coordinada el material, los parámetros de la selladora y el control de calidad para que el sellado resista las condiciones reales de llenado, transporte y uso durante toda la vida del producto. No se trata de subir la temperatura de sellado hasta que «pegue», sino de encontrar la combinación que garantiza el cierre sin dañar el envase ni disparar el coste.
Un proceso de envasado bien optimizado no busca el sellado más fuerte posible, sino la ventana de material, temperatura, presión y tiempo que asegura un cierre íntegro y repetible en cada unidad de la serie.
Qué cubre la optimización del proceso de envasado
La optimización del envasado cubre cuatro palancas que actúan a la vez: la selección del material y del film (y su compatibilidad con el producto que contienen), los parámetros de sellado (temperatura, presión y tiempo de contacto), la geometría del sellado (anchura de banda, mordazas y zona de solape) y el control en línea que detecta la deriva antes de que genere unidades defectuosas. Descuidar cualquiera de ellas suele bastar para que la línea empiece a producir fallos, por bueno que sea el resto.
El punto de partida es siempre caracterizar bien el material y el producto: no es lo mismo sellar un film monocapa que uno multicapa con barrera, ni envasar un producto seco que uno graso o húmedo que contamina la zona de sellado. Definir con precisión qué material entra y en qué condiciones trabaja es lo que permite fijar la ventana de proceso sin sobrecoste ni sobreajuste, y evita que cada cambio de lote o de proveedor obligue a reajustar la línea a ciegas.
Por qué el sellado concentra las mermas y las reclamaciones
El sellado es el punto donde se juega la integridad del envase, y por eso concentra la mayor parte de las mermas y reclamaciones de línea. Una fuga microscópica no siempre se ve al final de la línea, pero se manifiesta días después en forma de producto oxidado, húmedo o contaminado, cuando ya está en el punto de venta o en casa del cliente. Ese desfase entre el fallo y su detección es justo lo que lo hace tan caro, porque el coste no se queda en la unidad defectuosa: arrastra logística inversa, reposición y desgaste de la relación comercial.
Además, un sellado inconsistente genera un goteo continuo de rechazos que rara vez dispara una alarma clara: se asume como «scrap normal» hasta que alguien cruza las cifras y descubre cuánto producto se está tirando. Analizar ese coste oculto es el primer paso para justificar la inversión en optimizar el proceso, como muestra el trabajo de reducir el scrap identificando las variables críticas de la producción, donde poner número al desperdicio cambia por completo las prioridades de mejora.
Los fallos de sellado más frecuentes y su origen
Entender los modos de fallo del sellado es lo que permite diseñar el proceso contra ellos en lugar de reaccionar cuando ya han aparecido. El sellado no falla de una sola forma: adopta patrones distintos según el material, los parámetros y la contaminación de la zona, y cada patrón se corrige con una decisión de proceso concreta.
Tipos de fallo de sellado
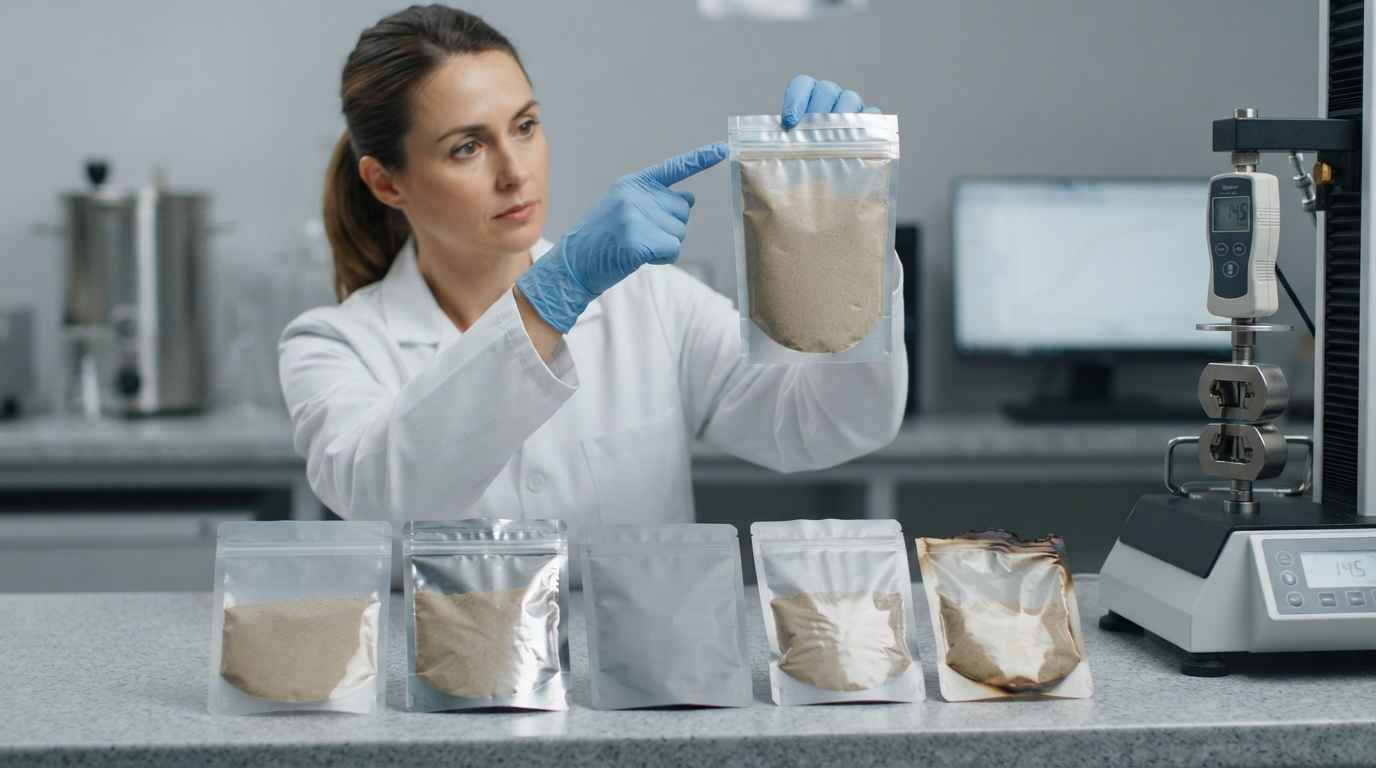
Los fallos que más aparecen en una línea de envasado son el sellado débil o incompleto (la banda no cierra en toda su anchura), el sellado quemado o frágil (exceso de temperatura que degrada el film y lo vuelve quebradizo), la contaminación de la junta (producto, polvo o grasa atrapados en la zona de sellado que impiden la fusión) y los canales o microfugas (caminos que dejan pasar aire o humedad aunque el sellado parezca correcto a simple vista). Cada uno deja una firma distinta y exige su propia respuesta, y confundir uno con otro lleva a corregir la variable equivocada.
El más peligroso suele ser la microfuga, porque avanza sin señales visibles: el envase mantiene su aspecto y su forma hasta que el producto se deteriora por dentro. Por eso un control puramente visual al final de la línea deja pasar precisamente los fallos que más reclamaciones acaban generando, y da una falsa sensación de que la línea funciona bien mientras el problema viaja ya con el producto.
El sellado débil y la microfuga son los fallos más traicioneros del envasado: superan el control visual de la línea y solo se manifiestan cuando el producto ya ha perdido su barrera y llega deteriorado al cliente.
Qué variables del proceso los provocan
La mayoría de los fallos de sellado no vienen de un film defectuoso, sino de una ventana de proceso mal ajustada. Una temperatura demasiado baja no funde bien las capas y deja un sellado débil; una demasiado alta quema el film y lo vuelve frágil; una presión o un tiempo de contacto insuficientes impiden que la junta se consolide. El reto es que estas variables interactúan, y el punto óptimo de una no lo es si las demás se mueven, de modo que ajustarlas por separado rara vez da un resultado estable.
A esto se suma la contaminación de la zona de sellado, un factor puramente operativo: restos de producto graso, condensación o polvo entre las capas crean microcaminos que ninguna temperatura corrige. Controlar el llenado, la limpieza de las mordazas y la estabilidad del film antes de sellar evita gran parte de los fallos que, de otro modo, aparecen justo en la junta. Un buen diagnóstico separa siempre lo que es problema de material de lo que es problema de proceso, porque la solución y el coste son muy distintos en cada caso.
Cómo optimizar el proceso de envasado para evitar fallos
Optimizar el envasado desde el proceso significa combinar varias palancas hasta que la tasa de fallo cae por debajo del umbral que garantiza calidad y coste. Rara vez basta con una sola: lo habitual es coordinar material, parámetros y control para lograr un resultado fiable y económico en toda la serie, y hacerlo con un método que permita repetir el ajuste cuando cambie el material o el producto.
Ajuste de material, film y parámetros de sellado
La selección del material y del film es la primera línea de defensa, y consiste en elegir la estructura cuya compatibilidad con el producto y con el equipo de sellado es suficiente sin inflar el coste. Un film monocapa puede bastar para un producto seco, mientras que uno con barrera y capa sellante específica es imprescindible para un producto sensible al oxígeno o a la humedad. La clave es cruzar las prestaciones de barrera y de sellado con el coste, sobre datos y no sobre catálogo, porque una capa sellante más tolerante amplía la ventana de proceso y perdona pequeñas variaciones de la línea.
Validar ese ajuste es parte esencial del proceso, como demuestra la validación de nuevas propuestas de diseño de envases para el sector de la alimentación, donde se comprueba el comportamiento real del envase antes de llevarlo a producción. Cuando el corte del film también condiciona el sellado, la optimización de los parámetros de corte láser para film multicapa muestra hasta qué punto un detalle del proceso cambia el resultado final.
Ventana de proceso y control en línea
Encontrar la ventana de proceso significa definir el rango de temperatura, presión y tiempo dentro del cual el sellado es íntegro de forma repetible, con un margen que absorba la variabilidad normal de la línea. Un proceso robusto no es el que acierta en el punto exacto, sino el que sigue produciendo cierres correctos aunque el film, el producto o la máquina se muevan un poco. Definir esa ventana con datos, cruzando las variables mediante un diseño de experimentos en lugar de por tanteo, es lo que convierte el sellado en una operación estable y transferible entre turnos y máquinas.
El control en línea cierra el círculo: sensores de temperatura, inspección de la banda de sellado y ensayos periódicos de integridad permiten detectar la deriva antes de que produzca unidades defectuosas. Documentar qué se mide, con qué método y contra qué umbral convierte el envasado en un proceso auditable y no en una sucesión de ajustes manuales que dependen del turno. Ese registro, además, es la base para reaccionar rápido cuando entra un lote de material distinto o cambia la velocidad de la línea.
| Palanca | Qué controla | Cómo se ajusta | Efecto sobre el fallo |
|---|---|---|---|
| Material y film | Barrera y sellabilidad | Estructura mono o multicapa y capa sellante | Evita fugas por incompatibilidad |
| Parámetros de sellado | Fusión de la junta | Temperatura, presión y tiempo | Evita sellado débil o quemado |
| Geometría del sellado | Zona de contacto | Anchura de banda, mordazas y solape | Evita canales y zonas sin sellar |
| Control en línea | Estabilidad del proceso | Sensores, muestreo y criterios | Detecta la deriva antes del defecto |
CUÉNTANOS TU CASO
¿Tienes una línea de envasado que pierde producto por fallos de sellado? Envíanos tu caso y te proponemos un diagnóstico y un plan de ensayos
Cómo se valida y se controla el sellado
Validar el sellado significa comprobar, con ensayos representativos, que el cierre resiste las condiciones de llenado, transporte y vida útil previstas. Un proceso solo se acepta cuando esa integridad se demuestra con datos, no cuando se asume porque «la línea va bien». Aquí es donde el laboratorio y la producción se encuentran, y donde la ventana de proceso definida antes se traduce en criterios medibles.
Ensayos de integridad del sellado
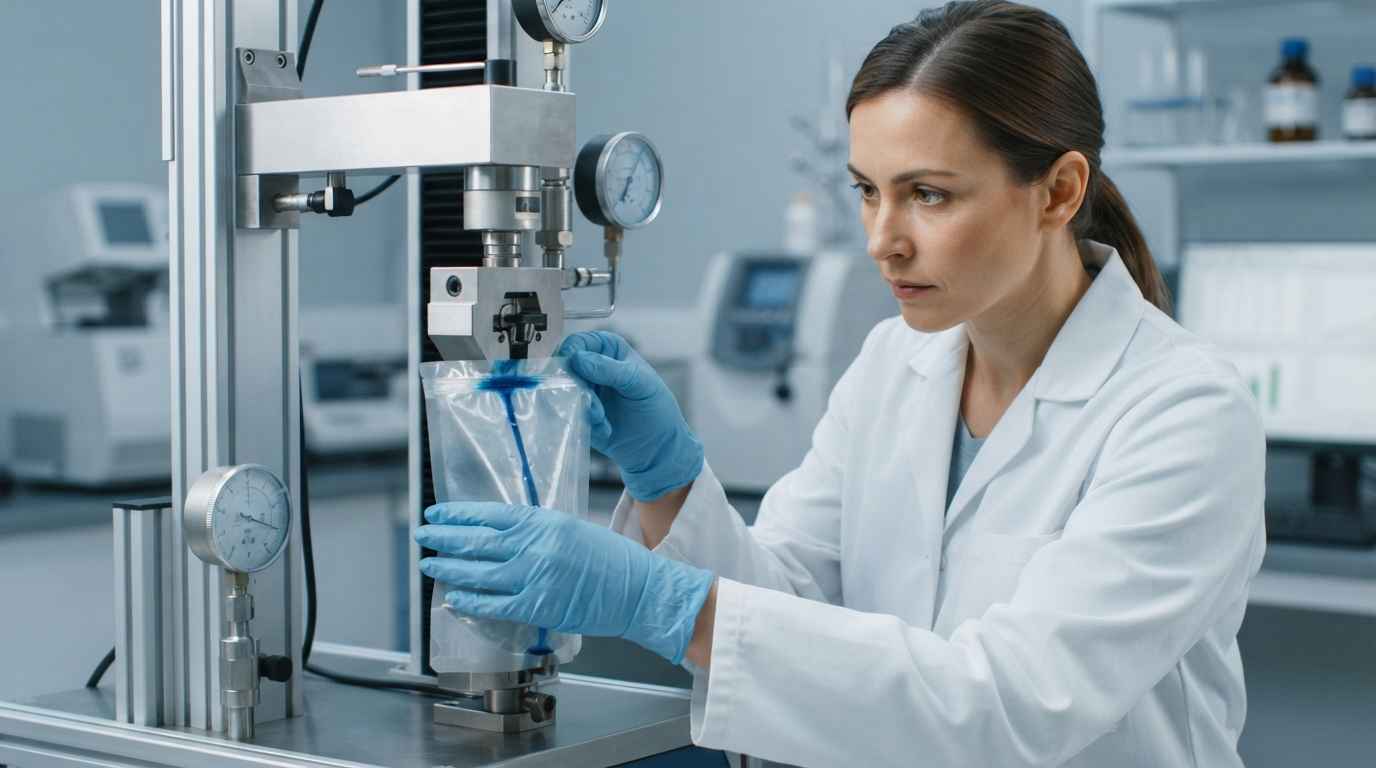
Los ensayos de integridad reproducen o revelan los fallos que el control visual no ve. La medida de la resistencia del sellado según ASTM F88 cuantifica la fuerza necesaria para abrir la junta y confirma que la ventana de sellado es válida; los ensayos de detección de fugas localizan microcaminos por penetración de colorante siguiendo ASTM F1929, o por emisión de burbuja bajo vacío según ASTM F2096; y las pruebas de envejecimiento acelerado anticipan cómo se comportará el cierre al final de la vida útil. La correspondencia entre norma y ensayo debe verificarse en cada caso, porque un ensayo mal elegido da falsa confianza.
Combinar varios ensayos es lo que da una imagen completa: la resistencia dice si la junta aguanta, la detección de fugas dice si es estanca y el envejecimiento dice si seguirá siéndolo. Un envase puede superar la prueba de resistencia y aun así tener una microfuga, de modo que apoyarse en un solo ensayo deja huecos que acaban apareciendo como reclamaciones en el mercado.
Del ensayo al control de producción
El objetivo de los ensayos no es aprobar un lote aislado, sino trasladar el criterio a la producción diaria. Una vez definida la ventana de sellado y los umbrales de aceptación, esos valores se convierten en puntos de control en línea: rangos de temperatura, frecuencia de muestreo y criterios de rechazo que cualquier turno puede aplicar sin depender del ojo experto de una persona. Así, la calidad del sellado deja de ser algo que se comprueba al final y pasa a construirse durante todo el proceso.
Cuando el material no da la fiabilidad necesaria, el proyecto entra en la mejora del propio material o del film, buscando una alternativa que selle mejor sin encarecer el envase. Este enfoque conecta con casos como los defectos en la inyección de plásticos, donde el análisis del origen del defecto permite corregir el proceso antes de que llegue a la línea de envasado, y demuestra que muchos fallos de sellado se resuelven aguas arriba, en cómo se fabrica el propio envase.
El sellado se decide en el proceso, no en la reclamación
La optimización del proceso de envasado no consiste en apretar la selladora hasta que cierre, sino en coordinar material, film, parámetros y control para que la tasa de fallo se mantenga por debajo del umbral que garantiza calidad y coste. La diferencia entre una línea estable y otra que genera mermas suele estar en decisiones tomadas en el proceso: un film adecuado, una ventana de sellado con margen, un ensayo de integridad que confirma el cierre antes de producir a fondo. Corregir un fallo de sellado en forma de reclamación siempre cuesta mucho más que anticiparlo en el proceso.
Si tienes una línea de envasado que pierde producto por fallos de sellado o acumula reclamaciones, reúne el envase, el material y las condiciones de proceso y envíanoslos: te devolvemos un diagnóstico del origen del fallo y un plan de ensayos y control con datos para reducir mermas y reclamaciones.
Preguntas frecuentes
¿Qué es la optimización del proceso de envasado?
Es el ajuste coordinado del material, los parámetros de sellado y el control de calidad para conseguir un cierre íntegro y repetible en cada unidad. No se limita a regular la selladora, sino que cruza la selección del film, la ventana de temperatura, presión y tiempo, y el control en línea, con el objetivo de resistir las condiciones reales de llenado, transporte y vida útil sin generar fugas ni mermas.
¿Cuál es el fallo de sellado más difícil de detectar?
La microfuga es el más traicionero, porque el envase mantiene su aspecto y su forma mientras deja pasar aire o humedad por microcanales de la junta. Al superar el control visual de la línea, solo se manifiesta días después, cuando el producto llega deteriorado al cliente. Detectarla requiere ensayos de integridad como la penetración de colorante o la fuga por burbuja, no una simple inspección al final de la línea.
¿Por qué falla el sellado si el film es correcto?
Porque la mayoría de los fallos vienen de una ventana de proceso mal ajustada o de contaminación en la junta, no del film en sí. Una temperatura baja deja un sellado débil, una alta lo quema, y una presión o un tiempo insuficientes impiden que la junta se consolide. Además, restos de producto graso, condensación o polvo entre las capas crean microcaminos que ninguna temperatura corrige.
¿Cómo se valida que un sellado es fiable?
Mediante ensayos representativos que miden la resistencia del sellado, detectan fugas por penetración de colorante o por burbuja bajo vacío y anticipan el comportamiento al final de la vida útil con envejecimiento acelerado. Referencias como ASTM F88, ASTM F1929 o ASTM F2096 orientan estos ensayos. La clave es que el criterio de aceptación se fije antes y se traslade luego a puntos de control en la producción diaria.
¿Cuánto se ahorra optimizando el proceso frente a corregir reclamaciones?
Anticipar el fallo en el proceso es mucho más barato que corregirlo en forma de reclamación. Ajustar un film o una ventana de sellado cuesta poco, mientras que una tanda de fugas significa retiradas de producto, paradas de línea, reprocesos y riesgo de perder al cliente. Integrar la validación del sellado y su control en el proceso evita ese sobrecoste y estabiliza las mermas de la línea.