Los recubrimientos autolubricados frente al desgaste son capas superficiales que reducen la fricción y la pérdida de material sin aportar aceite ni grasa, porque el propio recubrimiento libera o forma la película que separa las dos superficies en contacto. Resuelven el contacto donde no se puede lubricar.
Ese escenario aparece en sitios muy distintos: un mecanismo sellado al que nadie va a acceder en diez años, o una articulación que se mueve tan despacio que nunca llega a formar película hidrodinámica. Decidir cuál de esas capas aguanta es lo que resuelve la caracterización de recubrimientos.
Un coeficiente de fricción de catálogo no dice nada sin la carga, la velocidad, la temperatura y el contramaterial con los que se midió. El laboratorio de ingeniería industrial traduce las condiciones reales de servicio a un ensayo que las represente.
CARACTERIZACIÓN DE RECUBRIMIENTOS
¿Tienes un componente que se desgasta en un contacto que no puedes lubricar? Conoce nuestro servicio de caracterización de recubrimientos

Qué resuelven los recubrimientos autolubricados frente al desgaste
Los recubrimientos autolubricados frente al desgaste resuelven dos problemas a la vez: bajan el coeficiente de fricción del par en contacto y evitan que el material se arranque por adhesión entre superficies metálicas. Lo que no hacen es aumentar la capacidad de carga del componente, que sigue dependiendo del material base.
Un recubrimiento autolubricado cambia lo que ocurre en los primeros micrómetros de la superficie. La capacidad de carga del conjunto la sigue poniendo el material de debajo, y confundir las dos cosas es lo que hace fracasar una capa correctamente elegida.
Cómo lubrica una capa sólida sin aceite
La lubricación sólida funciona por tres mecanismos distintos, y conviene saber cuál usa la capa que estás comprando. El primero es la película transferida: el recubrimiento cede material al contramaterial y entre los dos se forma una capa de bajo roce que se renueva con el movimiento. El segundo es la estructura laminar, con planos que deslizan unos sobre otros. El tercero es la baja energía superficial, que impide la adhesión entre superficies.
La tribología estudia esa interacción entre superficies en movimiento, y su conclusión más útil es que el coeficiente de fricción no es una propiedad del material sino del sistema. Cambia con la carga, la velocidad, la temperatura, el acabado de las dos superficies y los terceros cuerpos.
Tipos de desgaste que un recubrimiento autolubricado no corrige
Un recubrimiento autolubricado actúa sobre el desgaste adhesivo que aparece en contacto deslizante, y tiene poco efecto sobre la abrasión por partículas duras, la fatiga superficial por contacto rodante y la erosión. Identificar el mecanismo antes de elegir la capa es lo que separa una solución de un gasto repetido.
La abrasión por partículas engaña con facilidad. Con polvo, virutas o producto de proceso en el contacto, las partículas se incrustan y rayan la superficie, y una capa fina de bajo roce se consume enseguida por falta de dureza y de espesor. Ahí la respuesta es un recubrimiento duro o un sellado mejor, no bajar la fricción.
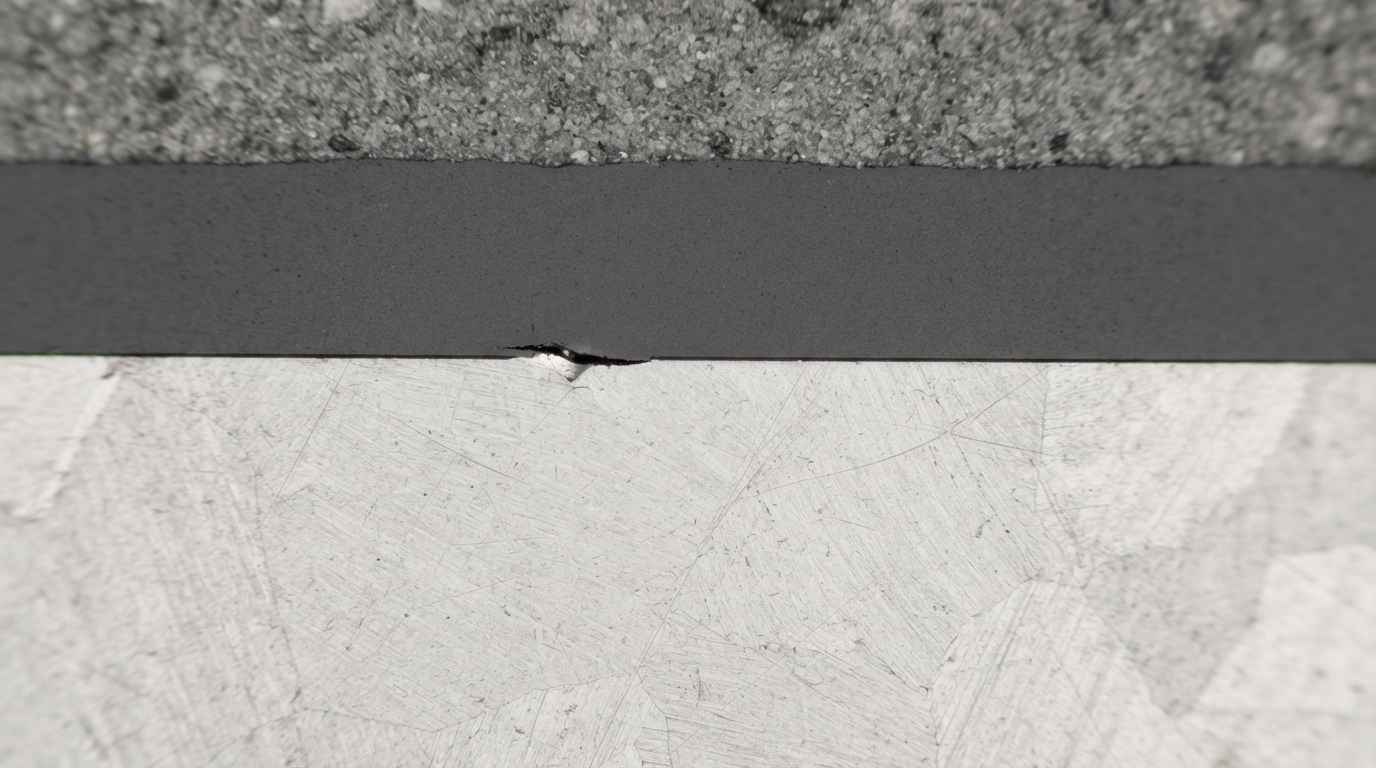
La fatiga de contacto es el otro mecanismo que la capa no resuelve. Cuando la presión genera tensiones por debajo de la superficie, la grieta nace en el material base y el recubrimiento se desprende como consecuencia, no como causa. Distinguirlo de un fallo de adherencia exige mirar la sección y ver dónde arrancó el daño, porque por fuera se parecen. En tipos de desgaste en componentes y cómo distinguirlos se detallan las huellas de cada mecanismo.
Familias de recubrimientos y materiales autolubricados
Las soluciones autolubricadas se agrupan en tres familias con lógicas de uso distintas: lubricantes sólidos aplicados como capa delgada, recubrimientos duros de bajo coeficiente de fricción, y materiales autolubricados en masa donde el lubricante está repartido en todo el volumen. La tercera no es un recubrimiento, y a veces es la respuesta correcta.
Lubricantes sólidos aplicados, MoS2, grafito y PTFE
Los lubricantes sólidos aplicados son capas delgadas de un compuesto de bajo roce, depositadas por pulverización con resina ligante, por proyección o por impregnación sobre una capa porosa previa. Su virtud es la fricción muy baja desde el primer movimiento; su límite es el espesor, de unas pocas micras, que fija el material disponible antes de llegar al sustrato.
El disulfuro de molibdeno es la referencia en vacío, en seco y en aplicaciones espaciales, y pierde prestaciones al oxidarse en aire húmedo. El grafito ocupa el extremo contrario: necesita vapor de agua adsorbido para deslizar, no sirve en vacío y en aire empieza a oxidarse entre 450 y 500 grados, su techo real de uso. El PTFE da la fricción más baja de los tres y tolera casi cualquier agente químico industrial, con dos límites: la baja capacidad de carga y la deformación bajo carga mantenida, con uso continuo en torno a los 260 grados.
La elección entre ellos, por tanto, la gobierna el ambiente antes que el número de catálogo, igual que ocurre al seleccionar un material para una aplicación industrial. En vacío manda además el desgasificado: los ligantes orgánicos y los polímeros cargados liberan volátiles que condensan en las superficies frías de la cámara.
Recubrimientos duros de bajo roce, DLC y nitruros
Los recubrimientos duros de bajo roce combinan una dureza muy superior a la del acero con un coeficiente de fricción reducido, y se depositan en capas de pocos micrómetros por procesos de fase vapor. Resuelven el caso en que hay que resistir carga y abrasión además de bajar la fricción, donde los lubricantes sólidos aplicados se quedan cortos.
El carbono tipo diamante (DLC) ocupa el extremo de baja fricción: funciona en seco y resiste la abrasión, con dos condiciones: necesita un sustrato duro para no hundirse bajo la capa, y pierde propiedades en aire del orden de los 300 grados, porque el carbono se oxida. Los nitruros de titanio, de cromo y de titanio-aluminio (TiAlN) aguantan bastante por encima de ese umbral y reducen menos la fricción, así que hay que elegir entre las dos cosas.
El punto crítico de esta familia no es la capa, es la interfase. Un recubrimiento duro sobre una superficie mal preparada (óxidos, restos de desengrase, rugosidad fuera de rango) se desprende en lámina al primer ciclo de carga, y el componente queda peor que sin recubrir porque los fragmentos actúan como abrasivo. La evaluación de durabilidad de recubrimientos para mejorar la resistencia pone a prueba esa interfase antes de comprometer una serie.
Materiales autolubricados en masa, polímeros con carga y bronces sinterizados
Los materiales autolubricados en masa llevan el lubricante distribuido en todo el volumen, así que el efecto no se agota cuando la superficie se desgasta: aparece lubricante nuevo. Su reserva se cuenta en milímetros y no en las pocas micras de una capa delgada.
En polímeros, la fórmula habitual es una matriz técnica (poliamida, acetal, PEEK) cargada con PTFE, grafito o fibra para ajustar fricción, resistencia y estabilidad dimensional. En metales, el bronce sinterizado poroso impregnado de aceite cede lubricante al calentarse por el roce y lo reabsorbe al enfriarse, una solución de mantenimiento cero mientras el aceite no se degrade ni se lave.
CUÉNTANOS TU CASO
¿Una capa de bajo roce que se consume antes de lo previsto? Envíanos la pieza retirada de servicio y sus condiciones y te proponemos el mecanismo de desgaste identificado
Qué ensayos deciden si la capa aguanta tu aplicación
La elección entre familias se cierra con tres medidas: el coeficiente de fricción y la tasa de desgaste del par en condiciones representativas, la adherencia de la capa al sustrato y el espesor y la dureza efectivos.
Coeficiente de fricción y tasa de desgaste medidos sobre el par real
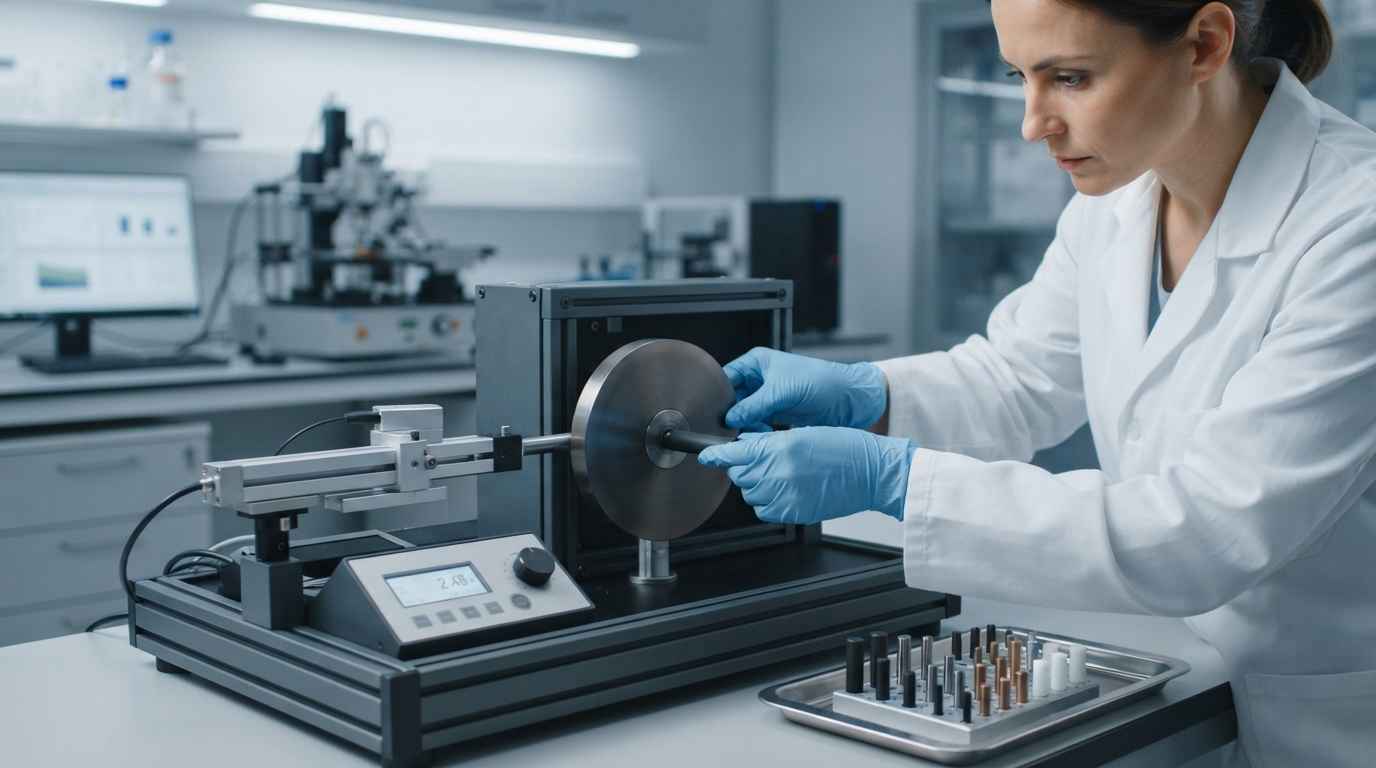
Un ensayo de desgaste por deslizamiento enfrenta la superficie recubierta contra un contramaterial definido, con carga, velocidad y recorrido controlados, y registra la fuerza de rozamiento durante el ensayo y el volumen perdido al final. ASTM G99 describe el procedimiento de pin sobre disco con el que se obtienen de forma reproducible. El volumen perdido se normaliza por carga y distancia deslizada y se expresa como coeficiente de desgaste en mm³/N·m, el número con el que se comparan candidatas.
Los valores son comparativos bajo las condiciones del ensayo, y ahí está su utilidad: permiten descartar candidatas antes de montar nada. El salto al componente real se da ensayando después el par completo con su geometría y su ciclo, como se hace al reconstruir el fallo de equipos de fábrica hasta su causa raíz.
Adherencia, espesor y dureza de la capa
La adherencia es la propiedad que decide si el recubrimiento llega a trabajar. Se evalúa por ensayo de rayado, con carga creciente y un indentador que recorre la superficie hasta que la capa se agrieta o se desprende, y en recubrimientos duros de fase vapor ISO 20502 fija el procedimiento; en películas secas de lubricante sólido se verifica por otra vía. El resultado es la carga crítica a la que falla la unión, comparable entre lotes y proveedores, con un criterio de aceptación que fija la especificación de la pieza, no la norma del ensayo.
El espesor y la dureza completan el cuadro. El espesor se mide sobre sección preparada o por métodos no destructivos según el par capa-sustrato, y marca la reserva disponible. La dureza de una capa de pocos micrómetros no se mide con un ensayo convencional, porque el indentador la atravesaría, así que se recurre a indentación instrumentada, con ISO 14577-4 como referencia, la parte específica de recubrimientos, que trabaja con penetraciones compatibles con el espesor.
| Familia | Por qué desliza | Entorno donde mantiene el efecto | Límite que marca su uso | Dato de laboratorio que la decide |
|---|---|---|---|---|
| MoS2 aplicado | Estructura laminar | Seco, vacío, atmósferas inertes | Se oxida en aire húmedo | Fricción y desgaste en la atmósfera de servicio |
| Grafito aplicado | Estructura laminar con humedad adsorbida | Aire, hasta el inicio de la oxidación (450 a 500 grados) | Sin efecto en vacío | Fricción frente a humedad relativa |
| PTFE aplicado o impregnado | Baja energía superficial y película transferida | Ambientes químicamente agresivos, temperatura moderada | Baja carga admisible y fluencia | Desgaste a la presión de contacto real |
| DLC | Película transferida de carbono | Seco, con carga y abrasión | Se oxida a temperatura elevada en aire | Carga crítica de adherencia y dureza de capa |
| Nitruros de Ti, Cr o TiAl | Dureza con fricción reducida | Temperatura alta, contacto abrasivo | Menor reducción de fricción | Dureza de capa y espesor efectivo |
| Polímero con carga o bronce sinterizado | Lubricante repartido en todo el volumen | Mantenimiento nulo, cargas moderadas | Módulo bajo, dilatación y fluencia | Desgaste acumulado y estabilidad dimensional |
Por qué falla un recubrimiento autolubricado en servicio
Un recubrimiento autolubricado falla por tres vías: pierde adherencia, se consume antes de lo previsto, o deja de lubricar porque el ambiente cambió. Las tres dejan huellas distintas, y leerlas evita repetir el mismo recubrimiento.
Cuando una capa se desprende, la pregunta no es qué recubrimiento poner ahora. Es si falló la unión con el sustrato, si se agotó el espesor o si el ambiente de trabajo no era el que se supuso al elegirla.
Fallos de adherencia y de preparación superficial
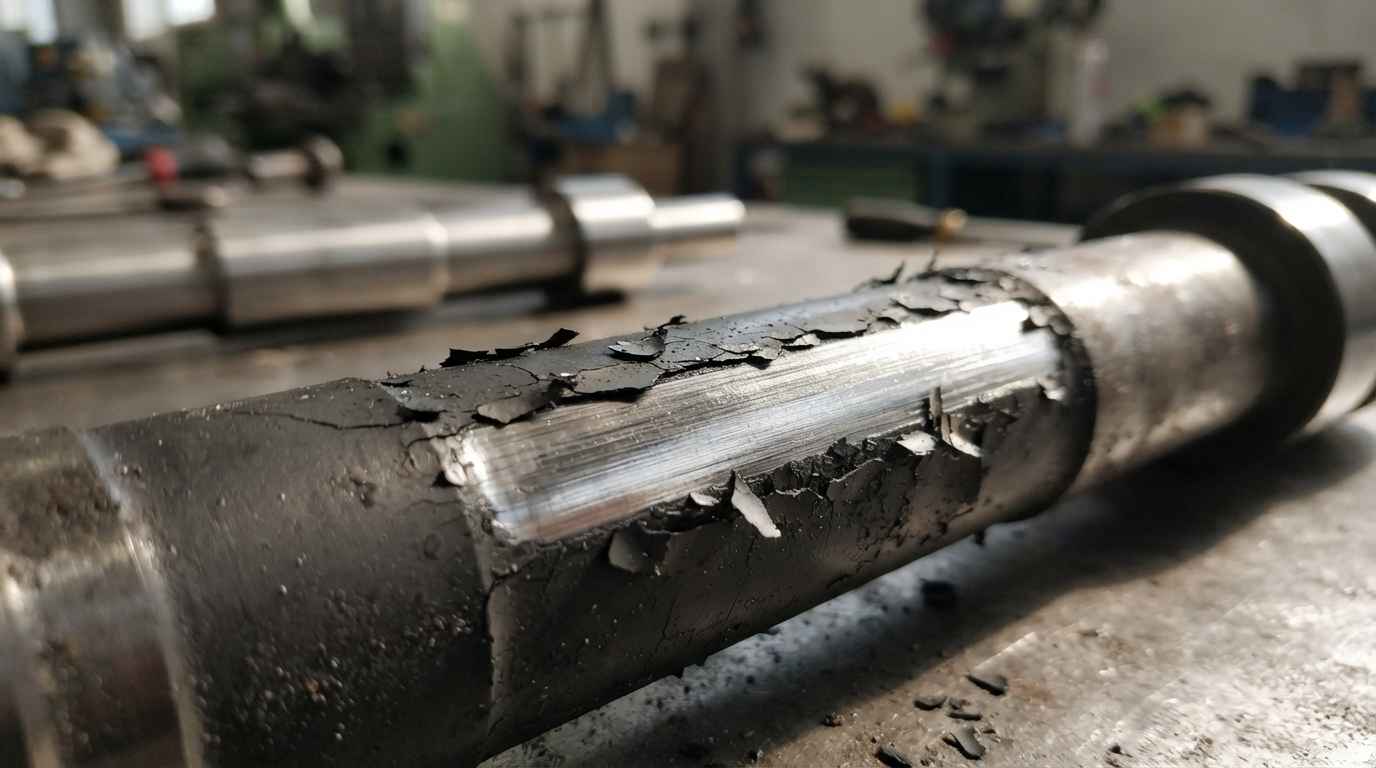
Un fallo de adherencia se reconoce porque la capa se levanta en escamas dejando el sustrato limpio y con su geometría intacta. El origen está antes del recubrimiento: desengrase incompleto, óxido no eliminado, rugosidad fuera de rango o un tratamiento térmico posterior que tensionó la interfase.
Controlar esa etapa rinde sin cambiar de recubrimiento. Medir la carga crítica de rayado sobre probetas testigo de cada lote detecta una deriva en la preparación superficial antes de que llegue a las piezas, y el análisis de galvanizados, anodizados y recubrimientos cubre esa verificación de capa y sustrato.
Un caso particular: el recubrimiento aplicado sobre una superficie que después se mecaniza o se conforma. Cualquier operación posterior daña la capa en el borde, y por ahí entra el ataque. El orden de las operaciones es parte de la especificación, no un detalle de taller, y corregirlo es un trabajo de mejora de procesos, no un cambio de recubrimiento.
Límites de carga, temperatura y entorno químico
Cada familia tiene una ventana de carga, temperatura y agentes químicos fuera de la cual deja de lubricar, y salir de esa ventana produce un fallo que se confunde con un defecto de calidad sin serlo. La capa es correcta para el supuesto de partida, pero el supuesto no era el de la máquina.
El desbordamiento de carga aparece como una huella brillante y bruñida, con el sustrato deformado por debajo. El de temperatura, como una capa oscurecida, pulverulenta o desaparecida solo en la zona caliente. El químico, como un ataque que sigue el contorno de un charco o de una junta y no la huella del movimiento.
La pieza desgastada que se retira de una máquina es el ensayo más completo que tienes, porque incorpora todas las condiciones reales a la vez. Medir su espesor remanente y el estado de su interfase convierte una avería en el dato con el que se elige la capa siguiente.
La capa resuelve la superficie, el diagnóstico resuelve el componente
Los recubrimientos autolubricados frente al desgaste son una herramienta precisa para un problema concreto, el del contacto que no se puede lubricar, y una respuesta equivocada para la abrasión, la fatiga de contacto y los fallos de alineación. El orden que funciona es identificar el mecanismo sobre la pieza real, comparar candidatas con fricción, desgaste y adherencia medidos sobre el par correcto, y verificar lote a lote que la preparación superficial no se mueve.
Si tienes un componente que se desgasta y un contacto que no puedes lubricar, envíanos la pieza retirada de servicio, el contramaterial y las condiciones de trabajo (carga, velocidad, temperatura y ambiente) y te devolvemos el mecanismo identificado, las familias compatibles y el ensayo que las ordena antes de que cambies de proveedor.
Preguntas frecuentes
¿Qué no te dice un ensayo de desgaste de laboratorio sobre tu pieza real?
No te da la vida útil del componente. Un ensayo de pin sobre disco mide fricción y pérdida de volumen en una geometría y unas condiciones fijadas, y eso sirve para ordenar candidatas, no para predecir cuántas horas aguantará una pieza con su geometría, su distribución de presión, sus desalineaciones y sus arranques y paradas. Tampoco recoge los terceros cuerpos reales (polvo, producto, virutas) ni los ciclos térmicos de la máquina. El salto a la vida útil se da ensayando el par completo, o midiendo el espesor remanente de piezas retiradas de servicio tras un tiempo conocido.
¿Cuándo conviene un recubrimiento y cuándo un material autolubricado en masa?
El recubrimiento conviene cuando necesitas conservar la rigidez, la precisión dimensional y la capacidad de carga del metal base, y solo quieres cambiar el comportamiento de la superficie. El material en masa conviene cuando el desgaste acumulado es alto y no hay acceso para mantenimiento, porque al consumirse la superficie aparece lubricante nuevo y el efecto no se agota con unos micrómetros. El criterio práctico es el espesor que vas a perder: si es comparable al de la capa, el material en masa es la opción; si el contacto apenas desgasta pero no admite aceite, la capa basta y conserva las propiedades mecánicas del componente.
¿Qué factores determinan el coste de caracterizar un recubrimiento autolubricado?
El coste depende de cuántas propiedades haya que medir y de si hay que preparar un ensayo específico. Determinar espesor y composición sobre una pieza es rápido; añadir adherencia por rayado, dureza por indentación instrumentada y un ensayo de desgaste con el contramaterial real multiplica el alcance. La fidelidad del ensayo tribológico es lo que añade montaje específico: reproducir la temperatura, la atmósfera o un ciclo largo no se hace con un ensayo estándar. Llevar la pieza retirada de servicio junto con una sin usar del mismo lote reduce trabajo, porque da la referencia de partida sin tener que reconstruirla.
¿Qué se arriesga al montar un recubrimiento sin verificar su adherencia?
Se arriesga empeorar el componente respecto a no recubrirlo. Una capa dura que se desprende en escamas genera fragmentos más duros que las dos superficies en contacto, y esos fragmentos actúan como abrasivo y aceleran el desgaste que el recubrimiento debía evitar. A eso se suma que el fallo no se manifiesta en la recepción, sino tras unos ciclos de carga, cuando las piezas ya están montadas y repartidas, de modo que la corrección deja de ser un cambio de especificación y pasa a ser una campaña de sustitución. Verificar la carga crítica de rayado sobre probetas testigo de cada lote es la comprobación que lo evita.
¿Cuánto tarda la caracterización de recubrimientos autolubricados frente al desgaste?
Los plazos habituales van de una a cuatro semanas según el alcance, con modalidad urgente en 24 a 72 horas cuando hay una línea parada. Espesor, composición y adherencia se resuelven en la parte baja de ese rango; un ensayo de desgaste con contramaterial real y condiciones reproducidas ocupa la parte alta, y se alarga si hace falta ciclado térmico o verificar un tratamiento térmico del sustrato que pueda haber afectado a la interfase. Si tienes una avería repetida, solicita una valoración con la pieza y las condiciones de trabajo y te indicamos el alcance y el plazo antes de empezar.