La velocidad de corrosión es la pérdida de espesor de un metal por unidad de tiempo, en milímetros por año, y se mide con ensayos electroquímicos que registran la corriente de la reacción sin esperar al daño visible.
Esa es la diferencia de fondo con un ensayo de exposición. La corrosión de un metal en un medio acuoso es un proceso electroquímico, con una reacción anódica que oxida el metal y una catódica que la compensa, y los ensayos electroquímicos actúan directamente sobre ese par de reacciones para medir a qué ritmo ocurren.
Dentro del análisis y ensayo de materiales son la vía rápida para dos preguntas concretas, a qué velocidad se corroe este material en este medio y qué mecanismo está gobernando, corrosión general o localizada. Esa segunda respuesta es la que cambia una decisión de material.
ENSAYOS ELECTROQUÍMICOS
¿Necesitas saber a qué velocidad se corroe un material en tu medio y por qué mecanismo? Conoce nuestros ensayos electroquímicos

Cómo se mide la velocidad de corrosión
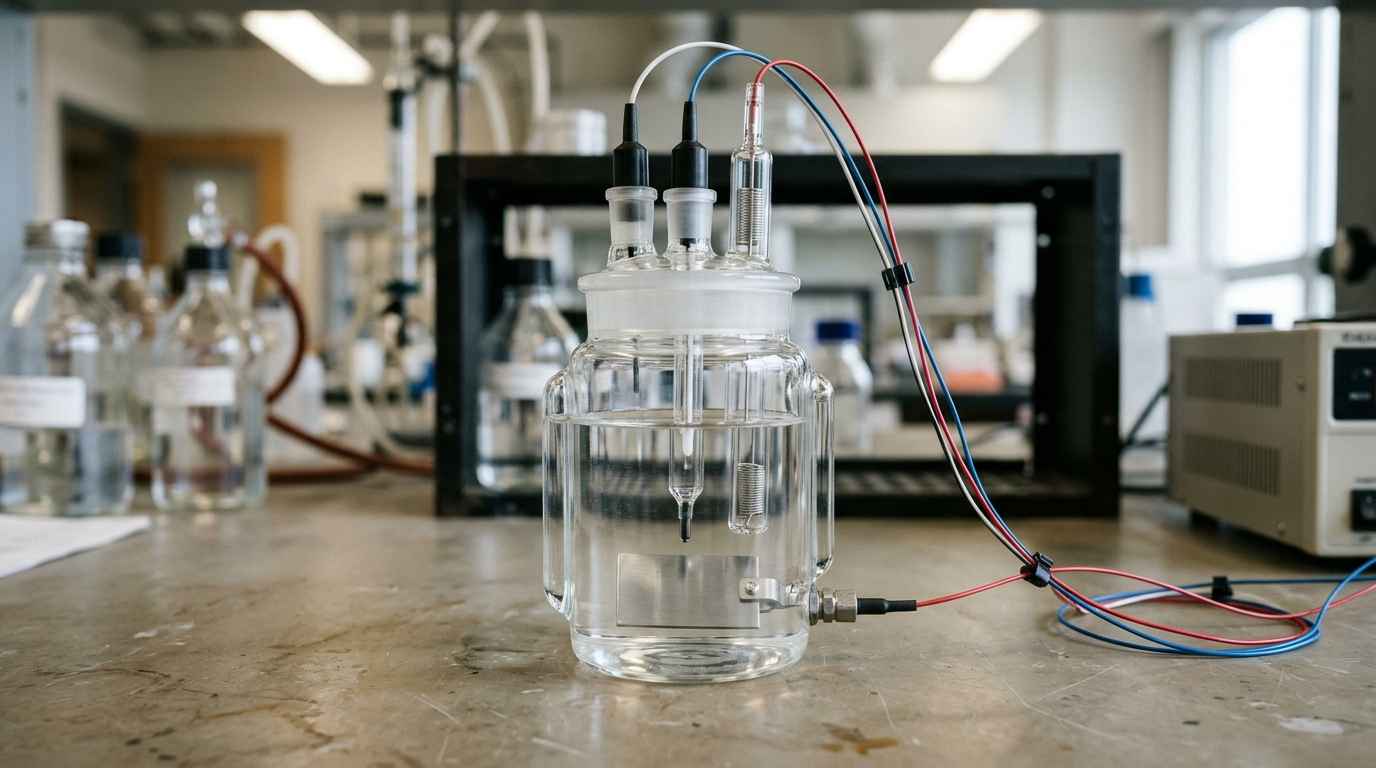
Un ensayo electroquímico mide corriente y potencial sobre una probeta sumergida en el electrolito de interés, con tres electrodos, el de trabajo que es la muestra, uno de referencia que fija el potencial y un contraelectrodo que cierra el circuito. Toda la familia de ensayos consiste en perturbar ese sistema de una manera controlada y leer cómo responde.
El valor de partida es el potencial de corrosión, el que adopta la muestra cuando no se le aplica nada. Indica la tendencia termodinámica del material en ese medio, pero por sí solo no dice nada de la velocidad. Dos materiales con potenciales parecidos pueden corroerse a ritmos muy distintos, y confundir potencial con velocidad es el malentendido más extendido sobre estos ensayos.
Hay una variable del montaje que pesa tanto como el material, el oxígeno disuelto. En medios neutros y aireados la reacción catódica que sostiene la corrosión es la reducción del oxígeno, así que la cantidad de oxígeno disponible limita la velocidad de todo el proceso. Ensayar la misma probeta en el mismo electrolito aireado o desaireado puede dar velocidades que difieren en un orden de magnitud, y ninguna de las dos es incorrecta, responden a dos servicios distintos.
De ahí que la aireación forme parte de la definición del ensayo y no de los detalles del procedimiento. Un circuito cerrado sin renovación de agua, un depósito abierto y una tubería enterrada son tres escenarios con disponibilidad de oxígeno muy diferente. Decidir cuál se reproduce es una decisión de ingeniería previa, y conviene dejarla escrita en el informe junto al resultado.
Velocidad de corrosión, del potencial a los milímetros por año
Para pasar del potencial a la velocidad hay que mover el sistema y medir la corriente que cuesta moverlo. Si aplicas una pequeña desviación de potencial alrededor del potencial de corrosión, la corriente que circula es proporcional a la facilidad con la que las reacciones avanzan, y de esa proporción sale la velocidad.
La reacción anódica que se mide es la oxidación del propio metal, así que la corriente es una medida directa de cuánto material se está perdiendo. Una vez conocida la densidad de corriente de corrosión, se traduce a pérdida de espesor por año usando el peso equivalente y la densidad del material, lo que permite comparar aleaciones distintas en la misma unidad.
La práctica ASTM G102 recoge precisamente las derivaciones de esas ecuaciones y los métodos para estimar las pendientes de Tafel que intervienen en el cálculo. Es la referencia que convierte una medida eléctrica en un dato de ingeniería, y el motivo de que dos laboratorios puedan dar cifras comparables.
Resistencia de polarización y velocidad de corrosión general
La resistencia de polarización es la pendiente de la curva de potencial frente a densidad de corriente en el entorno del potencial de corrosión. Cuanto mayor es esa resistencia, más cuesta que la reacción avance y más lenta es la corrosión. Es una magnitud que se mide en minutos, lo que permite seguir un sistema en el tiempo.
La relación entre resistencia de polarización y corriente de corrosión se establece con el coeficiente de Stern y Geary, que depende de las pendientes de Tafel anódica y catódica. El método ASTM G59 fija el procedimiento de la medida potenciodinámica de resistencia de polarización y se usa además para verificar el equipo y la técnica, de modo que la cifra obtenida sea reproducible y no un artefacto del montaje.
La resistencia de polarización mide la velocidad de corrosión general en el instante del ensayo y en ese electrolito concreto. Es una fotografía cinética, no una predicción de vida útil en servicio.
La aplicación más directa es comparar. Puesto que la medida es rápida y poco invasiva, sirve para ordenar aleaciones, acabados o inhibidores en el mismo medio y con el mismo criterio, que es lo que se hizo en la comparativa de resistencia a la corrosión para elegir el acabado superficial óptimo. Para seguimiento continuo en planta es también la técnica habitual, porque no destruye la probeta y se puede repetir.
Polarización potenciodinámica y corrosión localizada
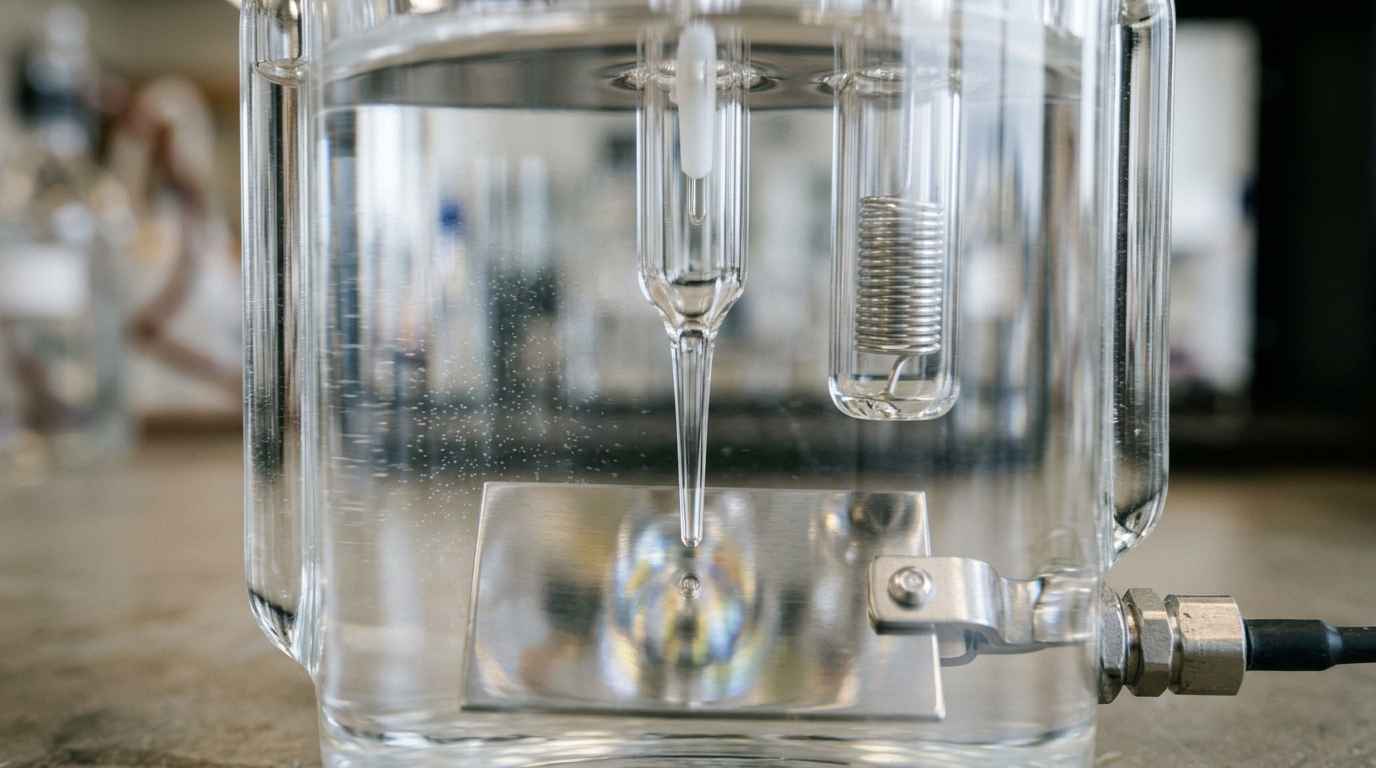
La polarización potenciodinámica y la impedancia son las dos técnicas que concentran el uso industrial, y responden a preguntas diferentes. La polarización potenciodinámica barre un rango amplio de potencial y describe el comportamiento del metal desnudo, incluida su tendencia a picar. La impedancia aplica una señal alterna pequeña a muchas frecuencias y describe sobre todo el estado de la barrera que protege al metal.
Región pasiva y potencial de picadura en aceros inoxidables
Al barrer el potencial hacia valores más positivos, un acero inoxidable o un aluminio muestran una zona en la que la corriente deja de crecer, la región pasiva, donde una capa de óxido muy delgada frena la disolución. La amplitud de esa región y el nivel de corriente que la caracteriza dicen cuánta protección aporta la pasivación en ese medio.
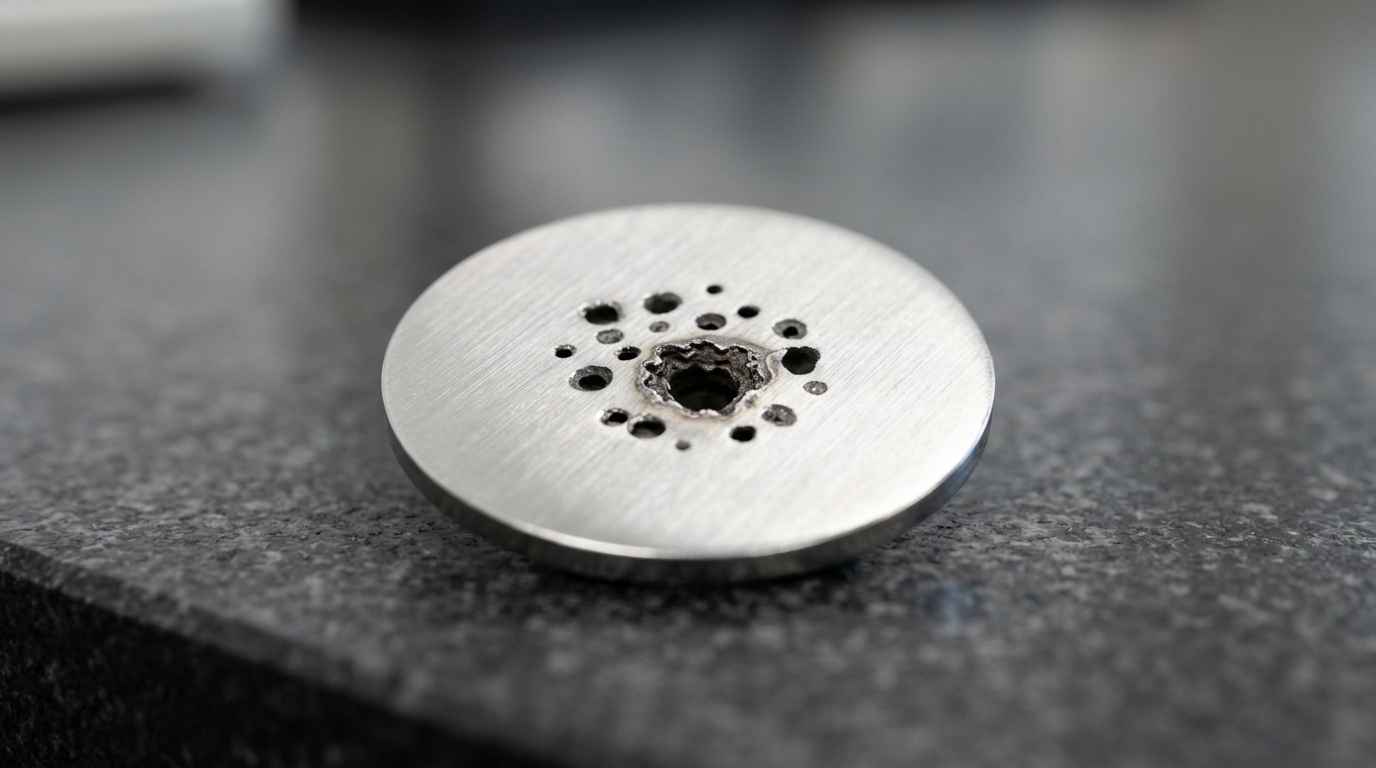
Si se sigue subiendo el potencial, llega un punto en el que la corriente se dispara, la capa pasiva se rompe localmente y arranca la picadura. Ese potencial de picadura es el dato que de verdad importa en medios con cloruros, porque la corrosión localizada perfora un espesor en poco tiempo sin que la pérdida de masa global sea apreciable.
Invirtiendo el barrido se obtiene además el potencial al que la picadura vuelve a pasivarse. La distancia entre el potencial al que se rompe la capa y el potencial al que se repasiva mide la capacidad del material para repararse, y es el criterio que separa dos inoxidables que en un ensayo de pérdida de masa parecerían equivalentes. Un mecanismo distinto, el de la corrosión bajo tensión, exige además carga mecánica y no se detecta con estas curvas.
Corrosión galvánica entre metales en contacto
El par galvánico tiene su propio montaje. Cuando dos metales distintos están en contacto eléctrico dentro del mismo electrolito, el más activo se corroe para proteger al otro, y lo que se mide no es una curva sino la corriente que circula entre ambos con un amperímetro de resistencia nula. El dato crítico ahí es la relación de áreas, porque un ánodo pequeño conectado a un cátodo grande concentra toda la corrosión en poca superficie y perfora rápido. Un tornillo de un material y una chapa de otro es el caso de manual, y la curva de polarización de cada metal por separado no lo anticipa.
CUÉNTANOS TU CASO
¿Tienes un recubrimiento que falla antes de lo previsto y no sabes si el problema es la película o la preparación del sustrato? Envíanos muestras y la descripción del medio de servicio y te proponemos el plan de ensayo
Espectroscopía de impedancia electroquímica en recubrimientos
La impedancia electroquímica aplica una señal alterna de amplitud muy pequeña y recorre un rango amplio de frecuencias, de modo que separa fenómenos que ocurren a velocidades distintas. En un sistema pintado eso permite distinguir la resistencia de la película, su capacidad de absorber agua y lo que ocurre en la interfase con el metal, que es donde empieza el despegue.
Impedancia en recubrimientos muy aislantes
Es la técnica adecuada cuando el recubrimiento es muy aislante, porque las medidas en corriente continua tienen poca señal frente a una impedancia alta. Siguiendo la evolución del espectro durante la inmersión se detecta la degradación de la barrera antes de que aparezca cualquier defecto visible, como en la evaluación de recubrimientos sobre acero frente a la corrosión. Cuando hay que separar un fallo de la película de uno de la preparación del sustrato, se completa con la caracterización del recubrimiento.
Interpretación del espectro de impedancia y su verificación
Para interpretarlo no siempre hace falta un modelo complejo. El valor del módulo de impedancia a baja frecuencia funciona como indicador práctico del estado de la barrera, y seguir cómo cae ese valor a lo largo de la inmersión ordena recubrimientos sin necesidad de ajustar un circuito equivalente completo. El ajuste detallado aporta cuando hay que saber si el deterioro viene de porosidad de la película o de pérdida de adherencia en la interfase.
La fiabilidad de un espectro depende del equipo y del ajuste del modelo, y para eso existe una práctica específica, ASTM G106, de verificación del algoritmo y del equipo de medida de impedancia electroquímica. Sin esa verificación, un ajuste puede dar parámetros con buen aspecto numérico y sin significado físico.
Cuándo elegir un ensayo electroquímico y cuándo no
El ensayo electroquímico es la opción cuando necesitas una velocidad, un mecanismo o una comparación rápida entre materiales en un medio conocido. Deja de ser la opción cuando lo que tienes que demostrar es conformidad con una especificación que exige un ensayo de exposición concreto, o cuando el fallo real no es electroquímico.
Ensayo electroquímico frente a ensayo de corrosión acelerada
Los dos enfoques no compiten, responden a preguntas distintas. Un ensayo de exposición en cámara somete la pieza completa al ambiente agresivo y entrega horas hasta la aparición de un defecto, con un criterio visual, como se detalla en el ensayo de corrosión acelerada en niebla salina. Eso vale para clasificar acabados y para cumplir una especificación, pero no da velocidad ni mecanismo.
El ensayo electroquímico entrega velocidad y mecanismo en horas, sobre una probeta y en un electrolito definido, pero no reproduce la geometría de la pieza ni los ciclos de humectación y secado del ambiente real. La combinación habitual es usar el electroquímico para elegir entre candidatos y el de exposición para validar el elegido, que es el orden que suele seguir una evaluación de la protección frente a la corrosión.
| Técnica | Qué se aplica | Qué entrega | Cuándo usarla | Límite principal |
|---|---|---|---|---|
| Potencial de corrosión | Nada, solo se mide | Tendencia termodinámica y estabilización | Punto de partida de cualquier ensayo | No informa de velocidad |
| Resistencia de polarización | Pequeña desviación en torno al potencial | Velocidad de corrosión general | Comparar materiales e inhibidores, seguimiento | Supone corrosión uniforme |
| Polarización potenciodinámica | Barrido amplio de potencial | Región pasiva y potencial de picadura | Inoxidables y aluminios en medios con cloruros | Altera la superficie, probeta de un solo uso |
| Polarización cíclica | Barrido de ida y vuelta | Capacidad de repasivación | Separar aleaciones frente a corrosión localizada | Resultado sensible a la velocidad de barrido |
| Impedancia electroquímica | Señal alterna pequeña a varias frecuencias | Estado de la barrera y de la interfase | Sistemas pintados y recubrimientos aislantes | Exige modelo de ajuste y su verificación |
Límites del método y errores de interpretación
El primer límite lo declara la propia norma. El método de resistencia de polarización puede no ser apropiado para todos los materiales ni en todos los entornos, y presenta sesgos conocidos por la resistencia de la disolución y por la capacidad del electrodo. En electrolitos poco conductores, la caída de potencial en la propia disolución falsea la medida si no se compensa.
El segundo es conceptual. La velocidad de corrosión general que entrega la medida reparte la pérdida por toda la superficie, de modo que un material que sufre picadura puede mostrar una velocidad media baja y estar perforándose en un punto. Cuando el riesgo es localizado, el dato relevante no es la velocidad media sino los potenciales de picadura y repasivación.
El tercero es de representatividad. La probeta mide el material, no la pieza, así que no incluye soldaduras, bordes cortados, zonas de contacto entre metales distintos ni rendijas donde se acumula electrolito. Si el fallo en servicio ocurre justo ahí, el ensayo sobre probeta plana dará un resultado correcto y una conclusión equivocada.
Queda un cuarto límite, el de la comparabilidad entre informes. Un potencial no significa nada si no se dice contra qué electrodo de referencia se ha medido, porque cada referencia tiene su propia escala. Comparar un potencial de picadura medido contra calomelanos con otro medido contra plata-cloruro de plata sin convertir la escala produce diferencias de cientos de milivoltios que no existen. Cuando recibas un informe, comprueba que figuran el electrodo de referencia, la composición del electrolito, la temperatura y el área expuesta, que son los cuatro datos sin los cuales la cifra no es reutilizable.
Una velocidad de corrosión baja no descarta una perforación. Cuando el mecanismo es localizado, lo que decide es el potencial de picadura y la capacidad de repasivación, no la pérdida media de espesor.
Del dato electroquímico a una decisión de material
Un ensayo electroquímico bien planteado deja tres cosas, una velocidad en unidades de ingeniería, un mecanismo identificado y un orden entre los candidatos que estabas valorando. Con eso se decide qué material o qué acabado pasa a la fase de validación, y se descarta el resto sin esperar semanas de exposición.
Lo que más condiciona el resultado es la definición del electrolito. El ensayo mide el material en el medio que le pongas, así que una composición, una temperatura o un pH que no correspondan al servicio real producen un número correcto y sin valor. Antes de ensayar hay que acordar qué medio se considera representativo y por qué.
Prepara una descripción del medio de servicio con su composición, temperatura y aireación, dos o tres candidatos de material o acabado y, si existe, el histórico de fallos de la instalación. Con eso se definen las técnicas que corresponden, se mide velocidad y mecanismo sobre la misma base y recibes una comparativa con la recomendación y sus límites explícitos.
Preguntas frecuentes sobre la velocidad de corrosión
¿Un ensayo electroquímico sirve para predecir la vida útil de una pieza?
No directamente. Entrega la velocidad de corrosión en el instante del ensayo y en el electrolito utilizado, y esa velocidad cambia con la temperatura, la aireación, la formación de depósitos y los ciclos de humectación y secado del servicio real. Sirve para comparar materiales y para detectar el mecanismo, que es lo que permite estimar un orden de magnitud. Una previsión de vida útil exige además exposición prolongada en condiciones representativas y, cuando el componente trabaja cargado, evaluar la corrosión bajo tensión por separado.
¿Qué tamaño y preparación necesita la probeta?
Basta con una superficie plana de unos pocos centímetros cuadrados que pueda sellarse contra la celda, pero la preparación importa más que el tamaño. El acabado superficial hay que reproducirlo igual en todas las muestras, porque la rugosidad cambia el área real y con ella la densidad de corriente. En piezas reales se extrae un cupón de la zona de interés y se documenta su orientación, ya que la microestructura y el laminado influyen en el resultado, como ocurre con cualquier ensayo sobre materiales metálicos y aleaciones.
¿Qué factores determinan el coste de medir la velocidad de corrosión?
El coste lo determinan el número de materiales a comparar, las técnicas que pide la pregunta y el tiempo de inmersión. Una resistencia de polarización sobre tres candidatos en un medio es el escenario más contenido, porque la medida es rápida y la probeta pequeña. Sube con polarización cíclica, que consume una probeta por ensayo, y con impedancia seguida durante semanas de inmersión, que ocupa celda y equipo todo ese tiempo.
¿Qué riesgo asumes si eliges el material solo con un ensayo de niebla salina?
Asumes elegir bien frente al criterio del ensayo y mal frente al servicio. Un acabado puede aguantar muchas horas de niebla salina y perforarse por picadura en un medio con cloruros y temperatura, porque la cámara clasifica por aspecto y no por mecanismo. El riesgo inverso también existe, descartar un material que rinde peor en cámara pero se repasiva bien en el medio real. Medir mecanismo antes de clasificar por horas evita las dos equivocaciones.
¿Cuánto se tarda en medir la velocidad de corrosión?
Los plazos habituales oscilan entre una y cuatro semanas según las técnicas y el tiempo de inmersión que exija el caso. Las medidas de potencial y de resistencia de polarización se obtienen el mismo día una vez estabilizada la muestra. Las curvas de polarización cíclica añaden preparación de probetas, y un seguimiento por impedancia de un recubrimiento se extiende lo que dure la inmersión programada. Para una línea parada o un lote en cuarentena existe modalidad urgente de 24 a 72 horas sobre el alcance que pueda cerrarse en ese tiempo.