Los defectos en bienes de consumo son desviaciones del producto terminado respecto a lo que su especificación y su uso previsto exigen, y su investigación consiste en determinar si el origen está en el material, en el proceso, en el diseño o en el uso. El modo que ve el usuario no es el origen.
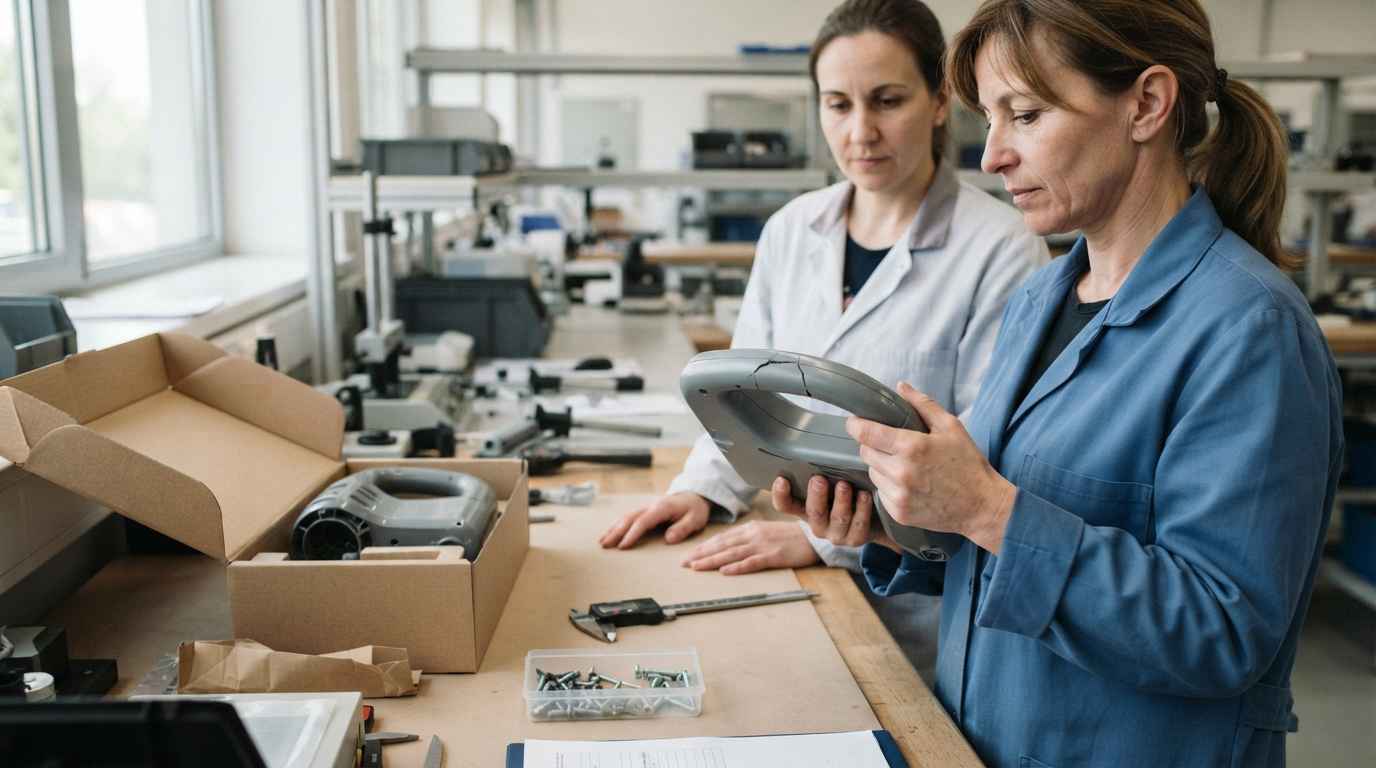
Un cliente final no describe causas, describe síntomas. Dice que el asa se partió, que la tapa pierde o que la superficie perdió brillo, y esa frase es el punto de partida, no la respuesta. Para convertirla en una causa demostrada hay un paso que decide, la reproducción del fallo en laboratorio, que cierra el análisis de fallos con algo que se puede sostener delante de un tercero.
El orden importa más que el ensayo elegido. La ingeniería forense aplicada a un producto de consumo recoge unidades fallidas y unidades buenas del mismo lote, acota con ellas de qué familia es el origen, formula una hipótesis y solo entonces diseña el ensayo que la confirma. Hacerlo al revés produce resultados correctos que no deciden nada.
REPRODUCCIÓN DEL FALLO
¿Te llegan devoluciones del mismo producto y no sabes de dónde sale el defecto? Conoce nuestro servicio de reproducción del fallo

Qué decide la investigación del origen de un defecto en bienes de consumo
Investigar el origen decide tres cosas, qué hay que cambiar para que no se repita, qué parte de la producción está afectada y quién responde del coste. Las tres necesitan una causa, no un síntoma.
Defectos en bienes de consumo, modo observado frente a causa de origen
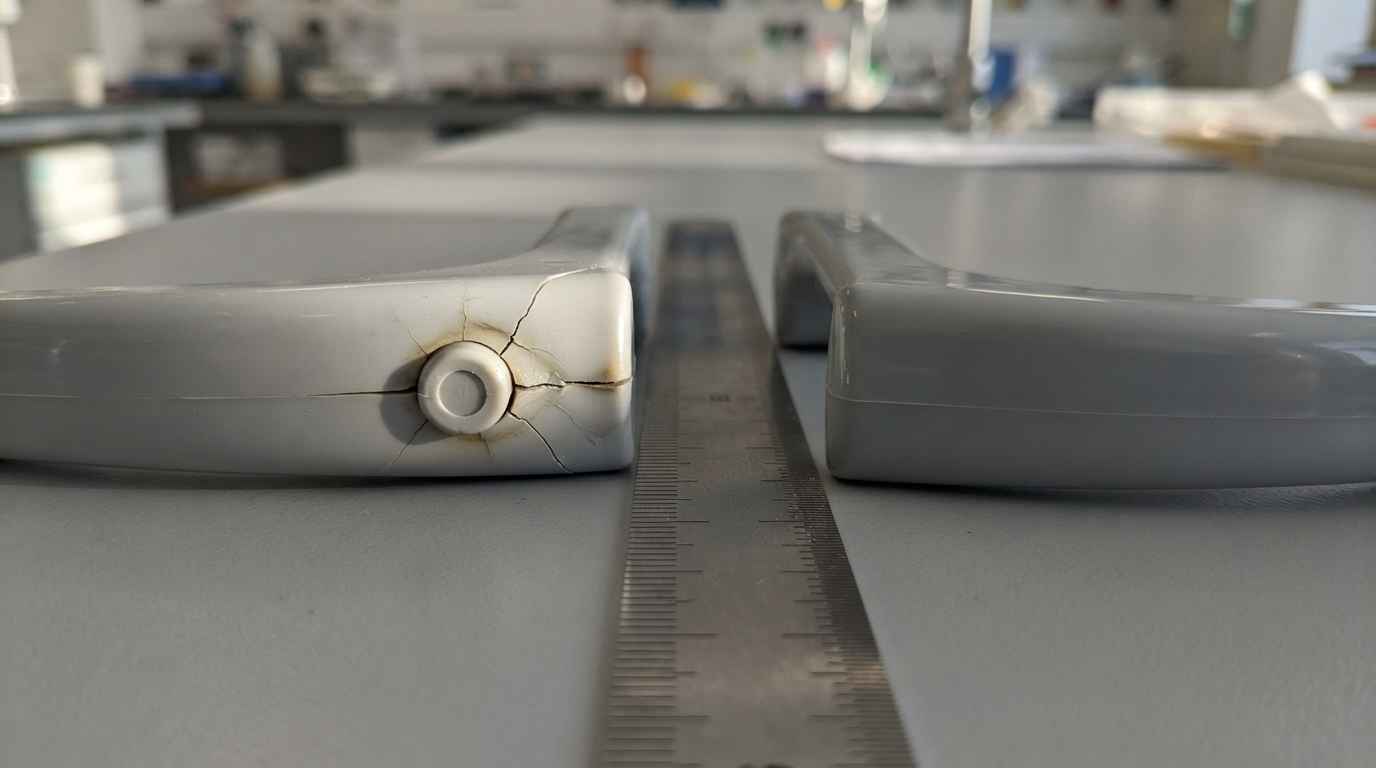
El modo es lo que falla y se ve, el origen es por qué falla y hay que demostrarlo. Una grieta en un asa es un modo, y puede venir de un polímero con carga fuera de especificación, de un secado insuficiente antes de inyectar, de un radio de acuerdo demasiado pequeño en el diseño o de un producto de limpieza agresivo.
El catálogo de modos ya está descrito, y clasificar el tuyo es útil como punto de partida, igual que lo es reconocer los defectos superficiales en metales por su aspecto. Pero ninguna clasificación de modos cierra un expediente, porque dos orígenes distintos producen el mismo modo y piden acciones correctoras opuestas.
Por qué la unidad reclamada sola no sostiene una decisión
Una sola unidad fallida permite describir el modo y a veces medir una desviación, pero no permite afirmar nada sobre el alcance ni sobre la causa. Para eso falta la referencia, es decir, una unidad del mismo lote que funcione.
Hay además un problema de custodia. La unidad devuelta llega con un historial de uso que no controlas, a veces limpiada, a veces desmontada por el propio usuario. Casos como la ingeniería inversa de placas electrónicas defectuosas en reclamaciones de mercado muestran por qué la unidad del almacén, nunca usada, vale tanto como la devuelta.
Una unidad fallida da el modo, dos unidades del mismo lote dan la causa y un lote entero da el alcance. Sin la unidad buena de referencia, el informe describe un defecto y no llega a decir de dónde viene.
Cómo se acota si el origen es material, proceso, diseño o uso
Acotar el origen es elegir entre cuatro familias con evidencias distintas, material, proceso, diseño y uso, a las que conviene añadir una quinta en bienes de consumo, la distribución. Cada familia deja una huella diferente al comparar unidades y al cruzar la trazabilidad.
La vía rápida no es ensayar más, es mirar cómo se reparte el defecto. Un origen de material viaja con el lote de materia prima, uno de proceso se concentra en una máquina o una cavidad, uno de diseño aparece en todos los lotes desde el lanzamiento y uno de uso se agrupa por mercado o por estación.
Qué evidencia separa un defecto de material de uno de proceso
Un defecto de material se demuestra identificando el material y comparándolo con la especificación, uno de proceso se demuestra sobre la morfología de la pieza con el material ya confirmado como correcto. Es el mismo orden en polímeros y en metales.
En la vía de material, la identificación precede a la medida. Para un polímero eso significa confirmar la familia por espectroscopía infrarroja, el contenido de carga y de cenizas por análisis termogravimétrico, y las transiciones térmicas por calorimetría diferencial, siempre comparando la unidad fallida con la buena del mismo lote. Para un metal, composición por análisis elemental y dureza. Si las dos unidades dan lo mismo, el material deja de ser la hipótesis.
En la vía de proceso, la señal está en cómo se transformó. Una línea de soldadura mal colocada, una falta de llenado, una tensión residual alta que se revela al sumergir la pieza en un disolvente controlado o una degradación de cadena por humedad sin secar antes de inyectar dejan rastros reconocibles, y los defectos de inyección en plásticos son el catálogo de referencia de esa familia.
Defecto de diseño y defecto de uso, los dos que más se confunden
Un defecto de diseño falla siempre en el mismo punto y en todas las unidades correctamente fabricadas, un defecto de uso falla en unidades correctas sometidas a una condición que la especificación no contemplaba. La diferencia se decide con el reparto, no con el aspecto.
El diseño se delata por su regularidad. Si el fallo aparece en el mismo radio, en el mismo clip o en el mismo punto de una unión, con independencia de lote, molde y turno, y desde las primeras series, la geometría o la elección de material no cubren la solicitación real. En uniones soldadas de estructuras ligeras, como cuadros o soportes, conviene descartar antes los defectos de soldadura propios de la ejecución.
El uso se delata por la huella del agente. Un agrietamiento por tensión ambiental deja un patrón fino y ramificado en la zona cargada y no en el resto, un ataque químico deja hinchamiento y pérdida de brillo localizados, y una sobrecarga deja deformación. Cuando el producto además se rediseña para durar más, el trabajo entra en el terreno de la mejora de producto en bienes de consumo.
La tabla resume las cinco familias con la evidencia que las separa y el ensayo que cierra cada una.
| Origen | Qué aparece al comparar fallidas con buenas | Cómo se reparte en la trazabilidad | Ensayo que lo confirma |
|---|---|---|---|
| Material | Diferencia de identificación o de composición entre las dos unidades, o valor fuera de la especificación de compra | Viaja con el lote de materia prima, aparece y desaparece con él en todas las cavidades y turnos | Identificación y caracterización del material frente a la especificación, con la unidad buena como referencia |
| Proceso | Material idéntico en las dos, diferencia en morfología, tensión residual, llenado o adherencia | Se concentra en una cavidad, una máquina, una línea o un turno concretos | Reproducción fabricando con el parámetro desviado sobre material conforme, contra una serie de control |
| Diseño | Las dos unidades son equivalentes y el fallo cae siempre en el mismo punto geométrico | Aparece en todos los lotes desde el lanzamiento, sin correlación con molde ni turno | Ensayo a medida que aplica la solicitación real y mide el margen frente a la capacidad del material |
| Uso | Huella de un agente externo o de una solicitación ajena al uso previsto, ausente en la unidad buena | Sin patrón de fabricación, se agrupa por cliente, mercado o estación del año | Exposición normalizada al agente sospechado, por ejemplo radiación con lámpara de xenón según ISO 4892-2 |
| Distribución | Daño localizado coherente con impacto, apilado o vibración, con marca en el embalaje | Se agrupa por ruta, transportista o posición en el palé, no por lote de fabricación | Ciclo de distribución de ASTM D4169 con el embalaje real y el nivel de garantía elegido |
CUÉNTANOS TU CASO
¿Tienes una tanda de devoluciones y el proveedor pide pruebas? Envíanos unidades fallidas sin limpiar y tres conformes del mismo lote y te proponemos el plan de ensayos que acota el origen del defecto
Qué unidades hay que recoger y cómo se comparan fallidas y buenas del mismo lote
El muestreo decide hasta dónde llegará la conclusión. Con dos unidades se acota la causa, con una muestra del lote se acota el alcance, y el alcance es lo que permite decidir entre una selección, una campaña de sustitución y una devolución al proveedor.
Muestreo de unidades fallidas y de referencia conforme del mismo lote
La muestra útil tiene tres grupos, unidades fallidas, unidades del mismo lote sin fallo y unidades de un lote de referencia que se comportó bien. Con esos tres grupos cualquier medida se convierte en una comparación, que es lo único que se puede atribuir.
El tamaño se elige con criterio y no por disponibilidad. La norma ISO 2859-1 fija los esquemas de muestreo por atributos indexados por nivel de calidad aceptable para inspección lote a lote, y da el número de unidades a inspeccionar y el criterio de aceptación o rechazo.
Hay además un grupo que casi siempre falta, el testigo. Se aparta un número de unidades igual al que envías a ensayar, precintadas e identificadas una a una, y se conserva mientras la reclamación esté abierta. Toda esta comparación es el objeto de la caracterización comparativa del fallo.
Trazabilidad de lote, molde y turno, lo que acota el alcance
La trazabilidad convierte una muestra en un mapa del defecto. Los bienes de consumo la llevan encima, en el número de cavidad moldeado en la pieza, la rueda de fecha, el marcado láser y el código de lote del envase, y con esos cuatro datos se cruza el defecto contra la fabricación.
Cuando el producto es un ensamblaje, el mapa se extiende a los componentes comprados y suele señalar a uno. En la ingeniería inversa y análisis de contaminantes en filtros de aire defectuosos con desgaste prematuro el paso que ordena el caso es identificar qué entró en el producto que no debía estar ahí.
El reparto del defecto en la trazabilidad orienta el origen antes de abrir una unidad. Una cavidad señala al molde, un intervalo de fechas señala al lote de material y una presencia constante desde el lanzamiento señala al diseño.
La reproducción del fallo, de la hipótesis a la prueba
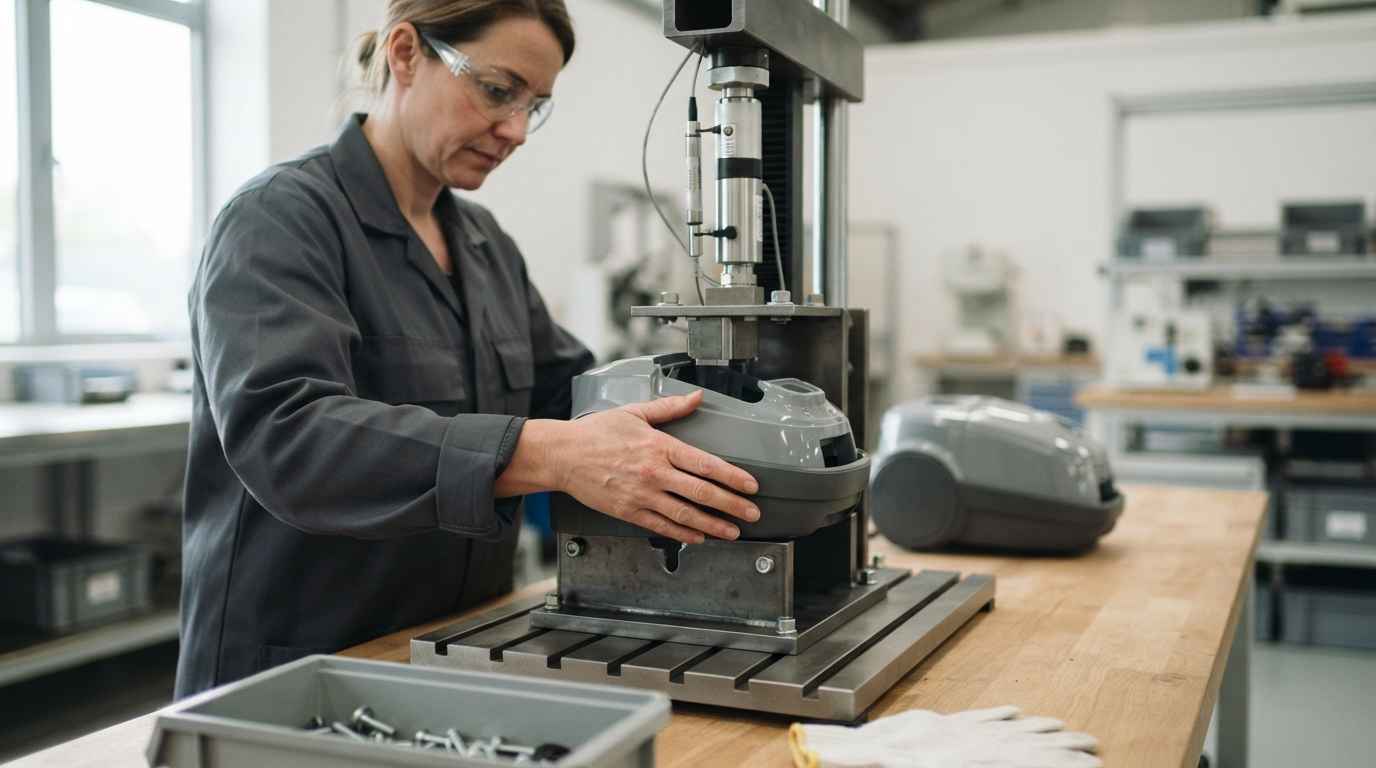
Reproducir el fallo es provocar en laboratorio el mismo defecto sobre unidades conformes, aplicando la condición que la hipótesis señala como causa. Es el paso que convierte una explicación plausible en una causa demostrada.
Cómo se diseña el ensayo que reproduce la condición sospechada
El ensayo sale de la hipótesis y no del catálogo. Si la sospecha es un ataque químico por un limpiador doméstico, el ensayo expone unidades conformes a ese producto bajo la tensión de montaje, porque el agrietamiento ambiental necesita agente y tensión a la vez, y mantiene un grupo bajo la misma tensión sin agente.
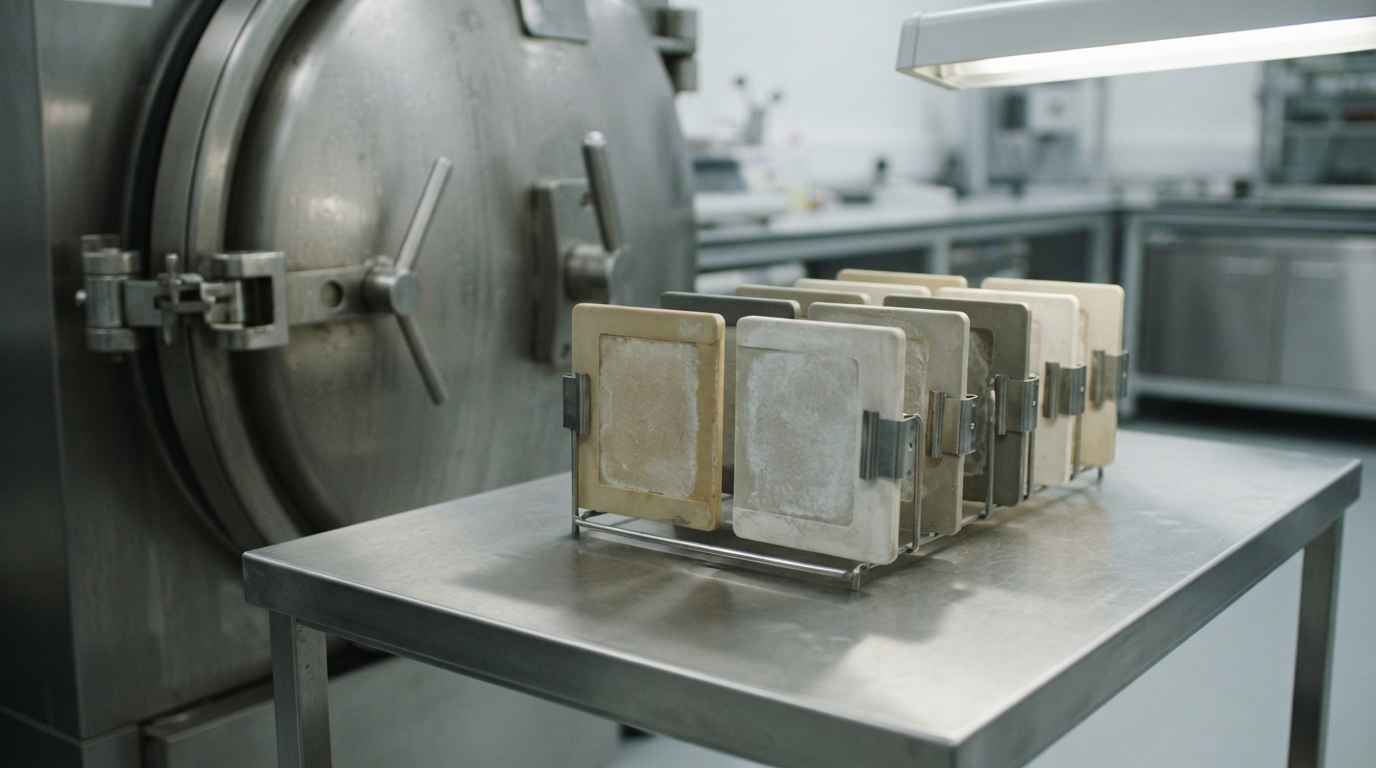
Las otras hipótesis piden montajes distintos. Para un envejecimiento por intemperie, exposición a lámpara de xenón con irradiancia, temperatura y ciclo de humedad definidos, contra unidades no expuestas. Para una sobrecarga o un uso indebido, un útil que aplique la misma trayectoria de carga con medida de fuerza y desplazamiento. Varias de estas condiciones no tienen un método estándar aplicable tal cual al producto, y es ahí donde entran los ensayos a medida.
Qué hace válido el resultado frente al proveedor o ante una reclamación
Un resultado es defendible cuando otro técnico puede repetirlo y llegar a lo mismo. Eso exige cuatro cosas, piezas identificadas y custodiadas, el criterio escrito antes del ensayo, la condición de ensayo documentada con sus valores, y una conclusión que separe lo demostrado de lo inferido.
La custodia se gana al principio o no se gana. Las unidades se fotografían como llegaron, se identifican una a una, se registra quién las tuvo y cuándo, y no se limpian ni se desmontan antes de documentarlas. El trabajo no destructivo va siempre delante del destructivo, porque cortar una pieza es irreversible y el contraensayo del proveedor necesita material equivalente.
Y hay un límite que conviene escribir en el informe. Una reproducción demuestra que la condición ensayada produce ese defecto, no que fuera la única capaz de producirlo, así que el informe dice también qué hipótesis quedaron descartadas y con qué evidencia. Ese encadenamiento entre hipótesis, evidencia y descarte es el mismo del análisis de causa raíz.
Una reproducción válida no termina cuando el defecto aparece, termina cuando aparece en las unidades sometidas a la condición y no aparece en el grupo de control. Sin ese contraste, la reproducción del fallo demuestra que el producto se puede romper, no por qué se rompió.
El origen se demuestra comparando, no describiendo
Un defecto en un bien de consumo se cierra con tres piezas, una comparación entre unidades fallidas y buenas del mismo lote, un cruce del defecto con la trazabilidad de fabricación y una reproducción con grupo de control.
Si tienes una tanda de devoluciones y el proveedor pide pruebas, envía unidades fallidas sin limpiar con su embalaje, al menos tres unidades sin usar del mismo lote, unidades de un lote anterior que funcionara, el plano o la ficha técnica con las características acordadas y la trazabilidad de lote y cavidad. Con eso se puede decir de qué familia es el origen, qué parte de la producción queda afectada y qué ensayo lo demuestra.
Preguntas frecuentes
¿Qué se puede concluir si el cliente ya tiró el producto y solo queda una foto?
Con una foto se puede clasificar el modo y descartar algunas hipótesis, nada más. Una imagen nítida de la zona rota permite distinguir una fractura frágil de una dúctil, ver si el patrón es ramificado como en un agrietamiento ambiental y localizar el punto de inicio, y eso ya orienta hacia qué familia buscar. Lo que no permite es medir, ni comparar con una unidad conforme, ni sostener una posición frente al proveedor. El paso útil en esa situación es recuperar unidades del mismo lote en almacén o en tienda y trabajar sobre ellas con el ensayo de reproducción que la foto sugiere, de modo que la conclusión se construya sobre material disponible en lugar de sobre el que se perdió.
¿Cuántas unidades hay que enviar y de cuántos lotes?
Como punto de partida funcionan tres unidades fallidas, tres unidades sin usar del mismo lote y tres de un lote anterior que se comportara bien. Tres fallidas permiten ver si el defecto cae siempre en el mismo sitio, las tres del mismo lote dan la referencia conforme y las del lote anterior dan el contraste histórico que separa un problema nuevo de uno de siempre. Si el producto sale de un molde multicavidad, conviene que las unidades procedan de cavidades distintas y que esté anotado el número de cada una. Cuando la reclamación llega de varios mercados, añadir una unidad por mercado ayuda a ver si el patrón es de fabricación o de condiciones de uso.
¿Y si la característica que falla no está en ninguna especificación?
Entonces no hay incumplimiento, hay una discrepancia, y el camino cambia. Puedes demostrar que la unidad fallida difiere de la conforme y que esa diferencia explica el fallo, pero no puedes reclamar contra un límite que nadie escribió. En esa situación la conclusión técnica sirve para dos cosas, negociar con el proveedor sobre la base de una diferencia demostrada y, sobre todo, cerrar el hueco para el futuro añadiendo esa característica a la definición de parámetros de calidad de materias primas con su método de medida y su límite. Muchos litigios de bienes de consumo se pierden ahí y no en el laboratorio.
¿Qué factores determinan el coste de investigar el origen de un defecto?
El coste lo marcan el número de unidades, cuántas hipótesis hay que descartar y si hace falta montar un ensayo de reproducción a medida. Identificar el material y compararlo con una unidad conforme es rápido y económico, y suele cerrar o descartar la familia de material en pocos días. Montar un útil que aplique la solicitación real, o una exposición acelerada con su grupo de control, ocupa la parte alta del presupuesto porque incluye diseño del ensayo y tiempo de cámara. Lo que más reduce el gasto es llegar con la trazabilidad cruzada, porque elimina familias enteras antes de ensayar y deja una sola hipótesis que confirmar.
¿Cuánto tarda la investigación si hay una campaña de devolución en marcha?
Los plazos habituales van de una a cuatro semanas según el alcance, con modalidad urgente en 24 a 72 horas cuando hay una retirada en curso o un envío retenido. La comparación entre unidades fallidas y conformes y el cruce con la trazabilidad se resuelven en la parte baja de ese rango. La reproducción ocupa la parte alta, porque una exposición acelerada o un ciclo de distribución necesitan su tiempo de ensayo. Si tienes devoluciones acumulándose y una fecha encima, solicita una valoración con las unidades fallidas, tres conformes del mismo lote y la trazabilidad, y recibirás el orden de ensayos y el plazo antes de empezar.