La fragilización por hidrógeno es la pérdida de ductilidad que sufre un acero cuando el hidrógeno atómico entra en su red cristalina, se concentra en las zonas tensionadas y provoca una rotura frágil bajo una carga que la pieza ya soportaba.
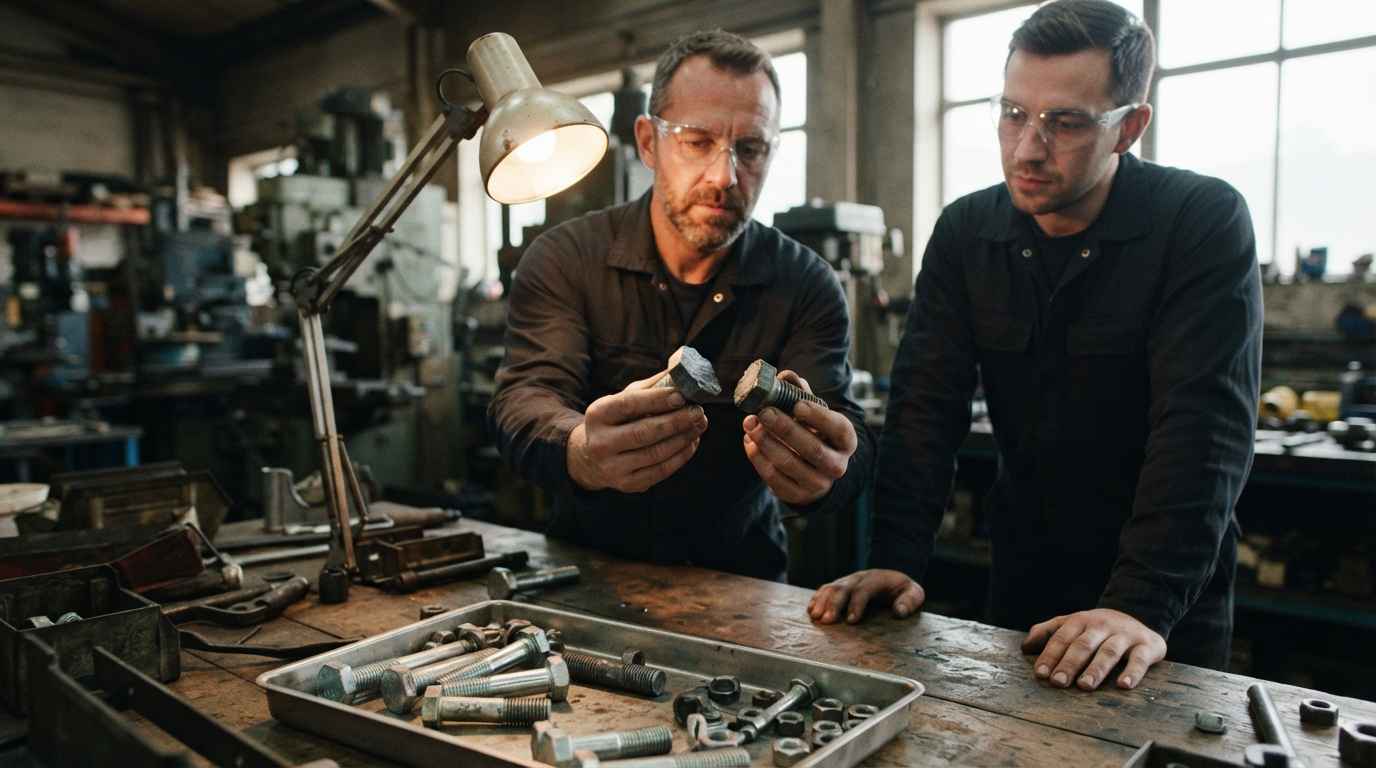
Un lote de tornillos de clase 10.9 se monta con su par y al tercer día hay cabezas sueltas bajo el conjunto. Demostrarlo combina los ensayos de resistencia química, que reproducen el medio capaz de cargar hidrógeno, con el resto del control de calidad y ensayos de una recepción de fijaciones.
Separar este mecanismo de una sobrecarga o de una fatiga decide quién paga y qué parte del proceso se corrige. La ingeniería forense aplicada a una fijación rota persigue tres respuestas, cuál fue el mecanismo, cuándo entró el hidrógeno y qué paso lo permitió.
ENSAYOS DE RESISTENCIA QUÍMICA
¿Se te rompen tornillos de alta resistencia a los pocos días de montarlos? Conoce nuestros ensayos de resistencia química

Qué es la fragilización por hidrógeno y qué tres condiciones necesita
La fragilización por hidrógeno necesita que coincidan tres condiciones, un acero susceptible, hidrógeno disponible y una tensión de tracción sostenida.
Fragilización por hidrógeno, hidrógeno difusible y trampas en la red del acero
El hidrógeno que fragiliza es el atómico, no la molécula. Un átomo de hidrógeno es lo bastante pequeño para moverse entre los átomos de hierro y recorrer un tornillo completo a temperatura ambiente.
Dentro del acero se acumula en las trampas, los sitios donde la red está distorsionada, es decir dislocaciones, bordes de grano, intercaras de carburos e inclusiones. Las trampas reversibles lo sueltan con un calentamiento moderado, y ese hidrógeno móvil es el difusible. Las irreversibles lo retienen con mucha más energía.
El difusible es el responsable del fallo y el único que se puede eliminar. Bajo tracción sostenida migra hacia donde la tensión hidrostática es máxima, el fondo del primer hilo cargado y el radio entre cabeza y vástago, y allí se concentra hasta que la cohesión entre granos cede.
El hidrógeno difusible se mueve hacia donde la tensión lo llama. Esa migración convierte la rotura diferida en el comportamiento esperable y no en una anomalía, porque lo que tarda el tornillo en romper es lo que tarda el hidrógeno en llegar al fondo del hilo cargado.
Por qué el umbral de riesgo baja al subir la clase de resistencia del tornillo
La susceptibilidad crece con la resistencia del acero y se vuelve marcada por encima de unos 1.000 MPa de resistencia a tracción.
Las clases 10.9 y 12.9 tienen resistencias mínimas del orden de 1.040 y de 1.200 MPa que dejan a las dos en la banda sensible. La norma ISO 4042, que regula los sistemas de recubrimiento electrolítico de fijaciones, ordena sus requisitos por dureza y separa las de hasta 360 HV de las que pasan de ese valor y de las que superan 390 HV.
Subir de 8.8 a 10.9 para ganar margen de precarga introduce sensibilidad al hidrógeno donde no la había, y sin revisar el acabado el margen ganado en el cálculo se pierde en el baño. En casos como el de fallos en piezas metálicas detectados durante el montaje industrial se ve que el momento del fallo orienta la causa tanto como su aspecto.
Por dónde entra el hidrógeno, del decapado ácido al servicio con sulfhídrico
El hidrógeno entra por dos vías, la fabricación y el servicio, y distinguirlas cambia la acción correctora.
El hidrógeno interno concentra los fallos en las primeras horas o semanas tras el montaje y afecta a piezas del mismo lote de tratamiento. El de servicio los reparte en el tiempo y los concentra en las posiciones más expuestas, no en un lote.
Hidrógeno de fabricación, decapado ácido y electrodeposición
Los procesos que cargan hidrógeno son los que generan hidrógeno atómico sobre el acero en medio acuoso. El decapado ácido y la electrodeposición son los dos principales y van encadenados en la misma línea de acabado.
El decapado con ácido clorhídrico o sulfúrico retira la cascarilla disolviendo hierro, y la reacción catódica que acompaña a esa disolución produce hidrógeno atómico en la superficie. Los inhibidores reducen la fracción que entra, no la eliminan.
La electrodeposición de cinc, cadmio o níquel repite el mecanismo con más intensidad, porque la pieza es el cátodo y lo que no deposita metal se va en desprendimiento de hidrógeno sobre ella. El recubrimiento recién depositado encierra dentro lo que ya entró.
Por eso los recubrimientos de laminillas de cinc, curados en horno sin paso electrolítico, se especifican para las clases altas. El caso de fallos en producción causados por distintos lotes de componentes de acero galvanizado muestra que es la trazabilidad del lote de tratamiento la que acota el alcance.
Hidrógeno de servicio, protección catódica y medios con sulfhídrico
El hidrógeno de servicio se genera sobre la pieza ya montada, siempre que haya una reacción catódica en contacto con el acero. Tres escenarios lo producen de forma reconocible, la protección catódica mal ajustada, la corrosión en hueco bajo cabezas y arandelas, y los medios con sulfuro de hidrógeno.
La protección catódica, por ánodos de sacrificio o por corriente impresa, polariza el acero a un potencial donde no se corroe. Si la polarización se lleva más negativa de lo necesario, la reacción dominante pasa a ser el desprendimiento de hidrógeno.
El medio con sulfhídrico no aporta más hidrógeno, aporta más hidrógeno absorbido, porque envenena la recombinación de los átomos en molécula. Es la razón por la que los criterios de material para servicio ácido limitan la dureza del acero al carbono a valores del orden de 22 HRC, muy por debajo de una clase 10.9.
Un acero con hidrógeno de fabricación falla pronto y por lotes. Un acero con hidrógeno de servicio falla tarde y por posiciones. Esa diferencia de patrón, leída sobre el histórico de montaje, orienta el análisis de fallos antes de abrir la primera probeta.
La compatibilidad del material con el hidrógeno como fluido de proceso es otro problema y se decide al seleccionar. Para un componente que va a trabajar en contacto con hidrógeno a presión, la lectura que corresponde es la de selección de materiales para las nuevas energías.
CUÉNTANOS TU CASO
¿Tienes un lote de tornillos bloqueado por roturas sin causa aparente? Envíanos las piezas sin limpiar y la hoja de acabado y te proponemos el plan de ensayos que acota la fuente de hidrógeno
El desgasificado tras el recubrimiento y cómo se acredita en recepción
El desgasificado es el tratamiento térmico a baja temperatura que se aplica tras el recubrimiento para que el hidrógeno difusible salga del acero antes de que la pieza entre en carga.
Qué elimina el desgasificado y por qué tiene ventana de tiempo
El desgasificado elimina el hidrógeno difusible, el de la red y el de las trampas reversibles, y no recupera el de las irreversibles ni repara una decohesión iniciada.
Las especificaciones de recubrimiento de fijaciones de alta resistencia sitúan el tratamiento entre 190 y 230 grados Celsius, con un mantenimiento mínimo del orden de 8 horas para 10.9 y 12.9. El rango responde a dos límites, por debajo la difusión es demasiado lenta, y por encima se entra en el margen del revenido.
La ventana empieza a contar cuando la pieza sale del baño, y la práctica de las especificaciones es iniciar el tratamiento dentro de la primera hora y nunca más tarde de cuatro. El motivo es doble, el recubrimiento es una barrera de difusión y el hidrógeno redistribuye hacia las trampas más estables.
Hay dos familias donde rinde menos, las cementadas y las conformadas en frío, como los hilos laminados o los autotaladrantes. La norma ISO 4042 las trata en apartados propios, y el criterio sensato ahí es evitar la carga en lugar de retirarla después.
Qué ensayo acredita la fijación en recepción y qué cualifica el proceso
En recepción se acredita la pieza, en cualificación se acredita el proceso, y son dos ensayos distintos.
Para la pieza, la referencia es la norma ISO 15330, que especifica un ensayo de precarga a temperatura ambiente capaz de detectar la fragilización por hidrógeno en fijaciones de acero, desde tornillos y espárragos hasta autotaladrantes, tuercas y arandelas. Somete las fijaciones a tracción sostenida contra superficies de apoyo paralelas endurecidas durante un tiempo especificado, y el criterio es si la pieza agrieta o rompe.
Para el proceso, la referencia es la norma ASTM F519, que evalúa si un proceso de recubrimiento o un entorno de servicio es capaz de fragilizar, con probetas entalladas en acero 4340 tratado a muy alta resistencia. Su ensayo de carga sostenida mantiene la probeta cargada 200 horas, con una variante acelerada de carga incremental escalonada de 24 horas o menos.
Con piezas rotas se suman dos medidas directas, el contenido de hidrógeno por desorción térmica, y la verificación de propiedades mecánicas y microestructura sobre la pieza real. El difusible se escapa a temperatura ambiente, así que una pieza analizada semanas después puede dar un contenido bajo sin descartar nada.
Rotura diferida y cómo se distingue en la superficie de fractura
La rotura diferida por hidrógeno tiene firma reconocible, aparece sin aviso y sin deformación plástica, parte del fondo del primer hilo cargado o del radio de la cabeza, y presenta una zona inicial de aspecto intergranular frágil.
Rotura diferida, por qué el tornillo rompe días después del montaje
El retardo es el tiempo que necesita el hidrógeno para migrar hasta la zona de máxima tensión y alcanzar allí la concentración crítica. Con una precarga normal de apriete ese tiempo se mide en horas o días, y el intervalo habitual de aparición llega hasta unas semanas.
| Mecanismo | Huella en la fractura | Qué más tiene que cumplirse | Evidencia que decide |
|---|---|---|---|
| Fragilización por hidrógeno | Inicio intergranular por bordes de austenita previa, grietas secundarias, sin deformación plástica | Acero por encima de unos 1.000 MPa, fuente de hidrógeno y tracción sostenida | Hoja de acabado y registro de desgasificado, contenido de hidrógeno por desorción térmica |
| Fragilización por revenido | Intergranular por los mismos bordes, en toda la sección y sin inicio localizado | Permanencia o enfriamiento lento entre 350 y 550 grados Celsius | Transición de impacto desplazada y segregación de fósforo en bordes de grano |
| Corrosión bajo tensión | Grieta ramificada con producto de corrosión en su interior | Electrolito continuo en la punta de la grieta durante el crecimiento | Composición del depósito dentro de la grieta y medio agresivo en esa posición |
| Fragilización por metal líquido | Intergranular limpia, de aspecto muy parecido a la del hidrógeno | Contacto con cinc fundido en galvanizado en caliente o calentamiento posterior | Detección de cinc sobre las facetas de grano por análisis elemental |
| Fatiga | Marcas de playa y estrías, propagación extensa y rotura final dúctil | Carga cíclica con ciclos y amplitud suficientes | Recuento de estrías, posición del inicio y solicitación real del conjunto |
| Sobrecarga | Microcavidades dúctiles, labio de cortadura y estricción visible | Carga superior a la capacidad de la fijación en un solo episodio | Par aplicado, clase marcada y verificación de dureza |
Fractografía y análisis elemental, qué separa el hidrógeno de otra fragilización
La fractografía por microscopía electrónica de barrido es la técnica que decide, porque cada mecanismo deja un relieve distinto. El hidrógeno en una martensita revenida produce una zona de inicio intergranular, con facetas que siguen los bordes de grano de la austenita previa y ausencia de estrías.
Las dos filas que más trabajo dan son la del revenido y la del metal líquido. La primera se separa por historia térmica y porque afecta a toda la sección, la segunda por análisis elemental sobre las facetas. Esa lectura cruzada es el núcleo de los ensayos de fractografía y microscopía aplicados a una fijación.
Dos deslindes más. La diferencia entre fractura dúctil y fractura frágil es el primer corte y descarta la sobrecarga, y la identificación de una fractura por fatiga resuelve los tornillos con carga variable, donde hidrógeno y fatiga coexisten y la pregunta es cuál inició la grieta.
La fractografía dice qué forma tuvo la rotura, el análisis elemental dice qué había en la grieta y el expediente de fabricación dice qué pudo meter el hidrógeno. Una fragilización por hidrógeno queda demostrada cuando las tres evidencias apuntan al mismo sitio.
El hidrógeno no cambia el acero, cambia el margen que creías tener
Un tornillo fragilizado conserva dureza, composición y marcado de clase. Lo que ha perdido es la tensión a la que se separa, y eso no aparece en un certificado de recepción convencional.
La prevención cabe en tres líneas de la especificación de compra. Fija la clase que necesitas, elige para 10.9 y 12.9 un acabado sin carga catódica cuando el diseño lo permita, y si es electrolítico escribe temperatura, tiempo y retardo máximo del desgasificado con registro por lote.
Si tienes un lote bajo sospecha, manda las piezas fallidas sin limpiar, varios tornillos sanos del mismo embalaje, el albarán con el código de lote y la hoja de acabado con las horas de baño y de horno. Con eso sabrás si el mecanismo es hidrógeno, si la fuente está en fabricación o en servicio y qué parte del lote queda comprometida.
Preguntas frecuentes
¿Se puede recuperar un lote de tornillos ya fragilizado o hay que desecharlo?
Un desgasificado tardío recupera parte del lote, pero no sirve como garantía por sí solo. El tratamiento saca el hidrógeno difusible que todavía no ha actuado, así que aplicado sobre piezas que no han estado en carga reduce el riesgo de forma real. Lo que no hace es revertir una decohesión ya iniciada ni vaciar las trampas irreversibles, de modo que un lote desgasificado fuera de ventana solo se libera si después supera un ensayo de precarga sobre muestra representativa y el resto queda trazado. Si el lote ya estuvo apretado en servicio, la vía razonable es la sustitución, porque las piezas que no han roto pueden llevar grietas sin abrir que ningún tratamiento cierra.
¿Cómo se diferencia un fallo por hidrógeno de un apriete excesivo si en los dos casos salta la cabeza?
El criterio que los separa es el tiempo entre el apriete y la rotura, confirmado después por el relieve de la fractura. Un apriete excesivo rompe durante la operación o en los minutos siguientes, deja deformación plástica en el vástago o en el hilo y presenta microcavidades dúctiles con labio de cortadura. El hidrógeno rompe horas o días después, sin deformación apreciable, y deja facetas intergranulares. Cuando no hay registro de par, la verificación de dureza sobre la pieza rota ayuda, porque un tornillo de dureza correcta que rompe sin deformar no ha sido vencido por carga.
¿Qué piezas y qué documentos hay que enviar para que el análisis concluya algo?
Envía las piezas fallidas tal como se encontraron, sin limpiar y sin desatornillar la tuerca si quedó puesta, cada una identificada con su posición en el conjunto y la fecha del hallazgo. Añade al menos tres fijaciones sanas del mismo lote y embalaje, que son la referencia de comparación, y una pieza de un lote anterior que funcionara si la tienes. En documentación, el albarán con el código de lote, la especificación de compra con clase y acabado, la hoja del recubridor con las horas de baño y de horno, y el par especificado junto al registrado. Sin la referencia sana y sin la hoja de acabado, el análisis describe la rotura y no llega a la causa.
¿Qué factores determinan el coste de un análisis de fragilización por hidrógeno?
El coste lo marcan el número de piezas a estudiar, la profundidad de la fractografía y si hay que determinar contenido de hidrógeno o ensayar precarga sobre una muestra del lote. Un diagnóstico de mecanismo sobre dos o tres piezas con microscopía electrónica, análisis elemental de la zona de inicio y verificación de dureza se resuelve en la parte baja del presupuesto. Pasar a una decisión sobre el lote completo multiplica el alcance. Lo que más reduce el gasto es llegar con la hoja de acabado en la mano, porque permite ir directamente a la hipótesis en lugar de barrer todos los mecanismos. Si el objetivo es reclamar, valora desde el principio si el informe debe cumplir los requisitos formales de un informe pericial, porque eso condiciona cómo se custodian las piezas.
¿Cuánto tarda el análisis con la línea parada y el lote bloqueado?
Los plazos habituales van de una a cuatro semanas según el alcance, con modalidad urgente en 24 a 72 horas cuando hay una línea detenida. El diagnóstico de mecanismo sobre las piezas rotas se resuelve en la parte baja de ese rango, porque la fractografía y el análisis elemental no requieren preparación larga. El ensayo de precarga sobre muestra y la determinación de hidrógeno ocupan la parte alta, porque el primero necesita su tiempo de mantenimiento bajo carga. Si tienes el lote bloqueado y una entrega comprometida, solicita una valoración con las piezas rotas, tres sanas del mismo lote y la hoja de acabado, y recibirás el orden de ensayos y el plazo antes de empezar.