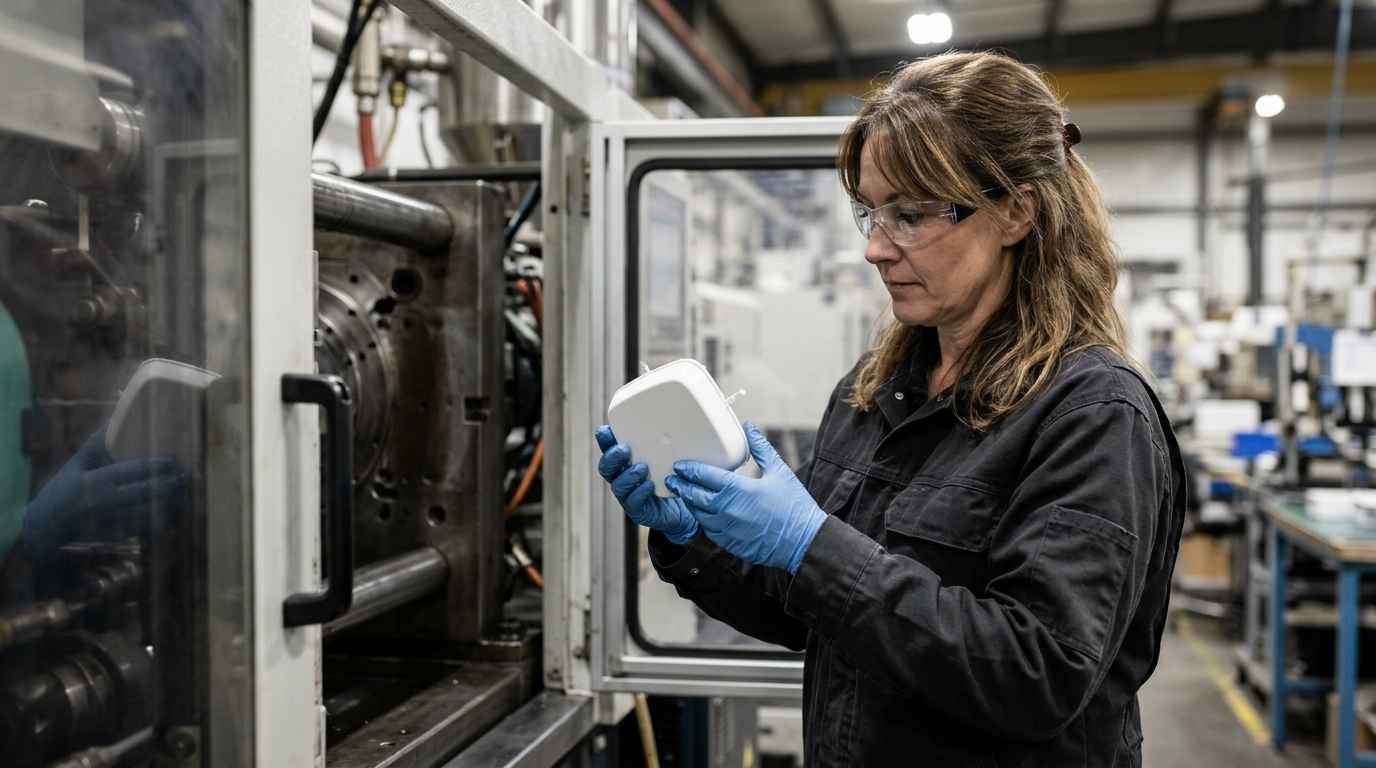
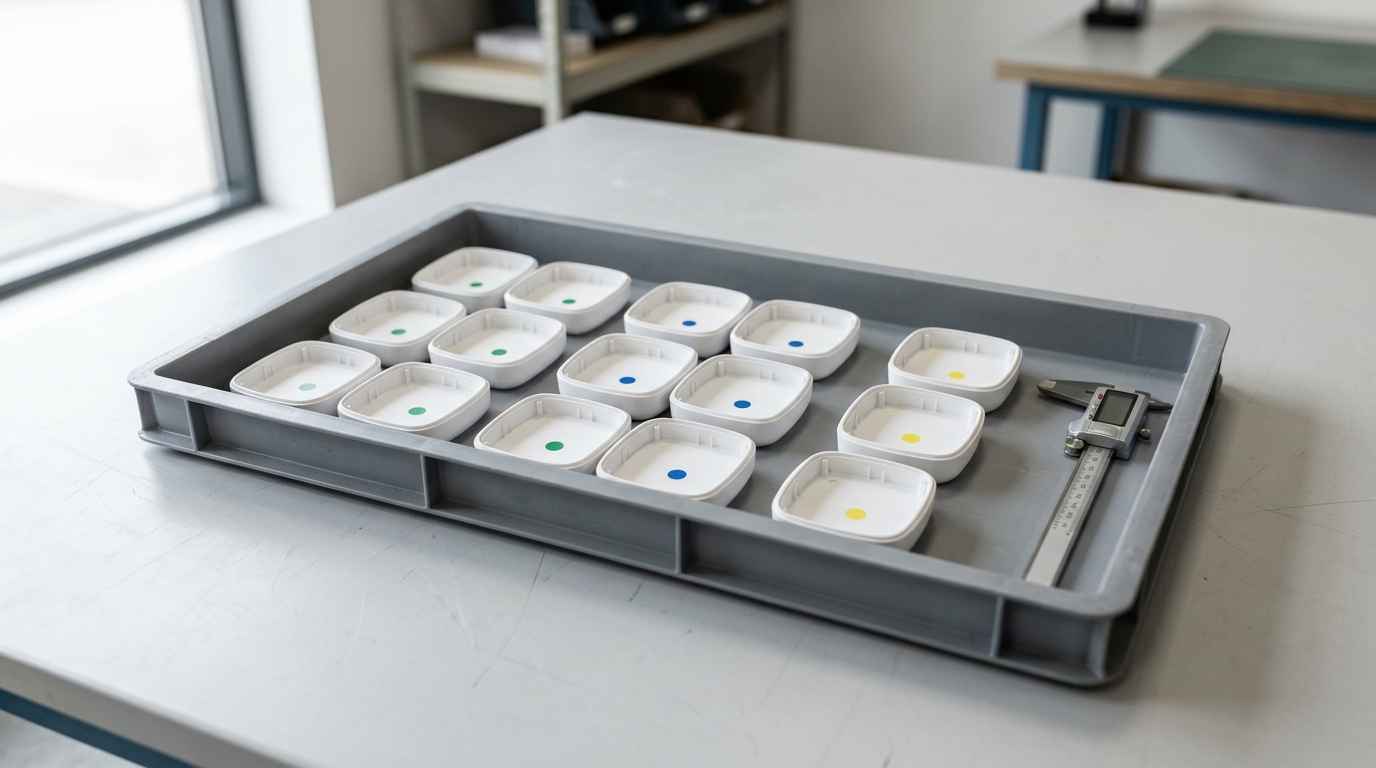
La preserie es una tirada corta fabricada con los moldes, los materiales y el proceso definitivos para comprobar que el producto se puede producir en serie con la calidad y el coste previstos antes de lanzar la fabricación.
Es el momento en el que el producto deja de depender de piezas hechas en taller y empieza a depender de un proceso. Por eso el trabajo previo de diseño para fabricación se pone a prueba aquí por primera vez, con piezas inyectadas, estampadas o mecanizadas en las mismas condiciones en las que se fabricarán miles.
Dentro del desarrollo de producto, la preserie es la última fase en la que un cambio todavía sale relativamente barato. Después del arranque de la producción, cualquier corrección afecta a moldes en uso, a stock ya fabricado y a clientes que tienen el producto en la mano.
DISEÑO PARA FABRICACIÓN
¿Tu producto funciona en prototipo y no sabes si aguantará el paso al proceso de serie? Conoce nuestro diseño para fabricación

Qué es una preserie y en qué se diferencia de un prototipo
Una preserie se diferencia de un prototipo en el origen de las piezas, no en su aspecto. El prototipo se fabrica con técnicas de taller, como la impresión 3D, el mecanizado desde bloque o la colada en silicona, y sirve para comprobar la función, la ergonomía y los ajustes. La preserie se fabrica con el utillaje y el proceso de serie, y sirve para comprobar que esa función se mantiene cuando las piezas salen de una máquina a ritmo de producción.
Esa diferencia tiene consecuencias físicas. Una pieza inyectada tiene líneas de soldadura donde se encuentran los frentes de material, contracciones desiguales que la deforman, tensiones residuales del enfriamiento y, si el polímero lleva fibra, una orientación que cambia su rigidez de una zona a otra. Nada de eso existe en una pieza mecanizada o impresa con la misma geometría, y por eso un prototipo que funcionaba puede dar problemas en la primera tirada de serie.
Preserie y prototipo funcional, dos preguntas distintas
El prototipo funcional responde a si el diseño hace lo que tiene que hacer. La preserie responde a si el proceso es capaz de repetir ese diseño miles de veces dentro de tolerancia. Son preguntas complementarias, y confundirlas es uno de los errores que recoge el análisis de qué valida y qué no un prototipo funcional, donde el material, el proceso y la homologación quedan fuera del alcance del prototipo.
Entre ambos suele haber pasos intermedios. Los moldes puente, normalmente de aluminio, producen piezas con el material definitivo y un proceso parecido al de serie en semanas en lugar de meses. Sirven para adelantar ensayos y homologaciones, pero no sustituyen a la preserie, porque el comportamiento térmico del molde, el número de cavidades y el tiempo de ciclo no son los del utillaje definitivo.
En qué momento del desarrollo se hace la preserie
La preserie se lanza cuando el diseño está congelado, los moldes y utillajes de serie están fabricados y ajustados, y los proveedores de componentes comprados han entregado piezas de su propio proceso. Es la bisagra entre el desarrollo y la fabricación de producto, y hacerla antes, con el diseño todavía cambiando, la convierte en otra ronda de prototipos más cara.
En sectores regulados o con cliente industrial, la preserie coincide además con la entrega de muestras iniciales. En automoción, ese paquete se formaliza en el proceso de aprobación de piezas de producción (PPAP), que exige piezas fabricadas con el utillaje, el proceso, los operarios y el ritmo de producción reales, no muestras preparadas para la ocasión. Fuera de automoción la exigencia formal es menor, pero el principio es el mismo, lo que se valida tiene que salir de la línea tal como saldrá después.
Una preserie no valida el diseño, valida la capacidad del proceso para repetirlo. Por eso solo cuenta si las piezas salen del utillaje de serie, con los operarios y al ritmo de la producción real.
Qué valida una preserie antes de la producción en serie
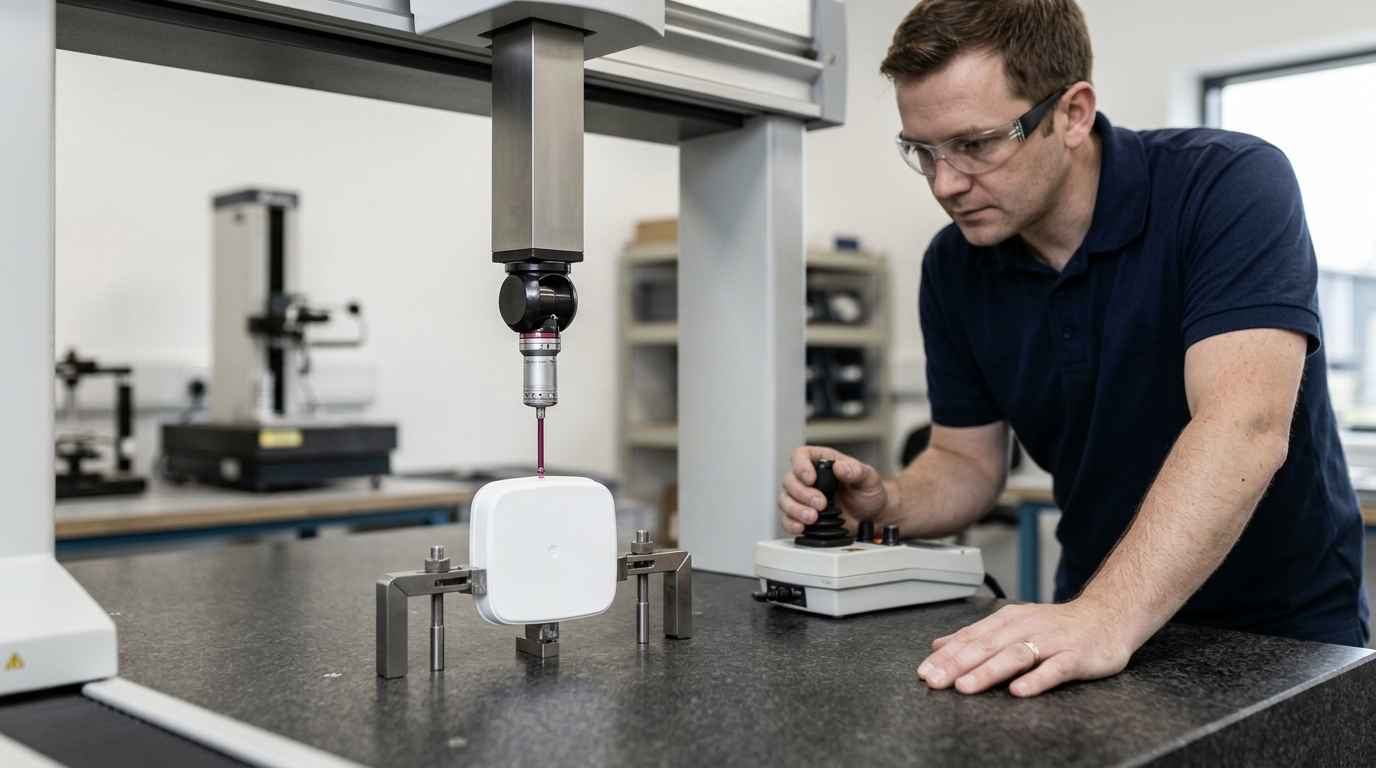
Una preserie valida cuatro cosas que ningún prototipo puede demostrar, la capacidad del proceso para mantener las cotas, el comportamiento de las piezas de serie en el montaje, la respuesta de la cadena de suministro y la conformidad del producto fabricado con los ensayos que exige su mercado.
Capacidad de proceso y tolerancias en la preserie
La capacidad de proceso mide si la dispersión natural de la fabricación cabe dentro de la tolerancia del plano. Se calcula sobre piezas consecutivas de la preserie, por cavidad cuando el molde tiene varias, y se expresa con los índices Cp y Cpk, que comparan el ancho de la tolerancia con la variación real y con lo centrado que está el proceso.
Antes de ese estudio conviene una inspección completa de primera pieza, con todas las cotas del plano medidas en una unidad de cada cavidad. Detecta errores del propio molde, como una cota que el utillaje ha fijado mal, antes de dedicar tiempo a estudiar la variación de una pieza que ya nace desplazada.
El dato no se obtiene con cinco piezas. En automoción, el manual de PPAP pide un estudio inicial con al menos 100 lecturas en 25 subgrupos y considera aceptable un índice Ppk superior a 1,67. Fuera de ese sector los criterios los fija el cliente o el propio plan de calidad, pero la lógica no cambia, con pocas piezas no hay forma de distinguir un proceso estable de uno que ha tenido suerte.
La preserie es también el momento de medir lo que el plano no dice. La planitud de una tapa grande, el alabeo de una carcasa con paredes desiguales, las rebabas en la línea de partición o las marcas de rechupe en una cara vista dependen del proceso, y el prototipo, hecho con otra técnica, no podía mostrarlas.
Montaje, utillaje y proveedores en la preserie
En el montaje aparecen las tolerancias acumuladas. Cada pieza puede estar dentro de su cota y el conjunto no cerrar, porque las desviaciones se suman en la dirección equivocada. La preserie permite montar decenas de conjuntos con piezas de serie mezcladas al azar y comprobar si los ajustes, los clips y las uniones atornilladas funcionan con la variación real y no con la pieza ideal.
También pone a prueba los útiles de montaje, los controles en línea y los tiempos. Un útil que posiciona mal, un par de apriete que no se alcanza con la herramienta prevista o una secuencia que obliga a girar el conjunto tres veces solo aparecen cuando se monta a ritmo. Ese tipo de ajuste forma parte del acompañamiento durante la producción, que es donde se corrigen antes de que se conviertan en rechazos.
Por último, la preserie es la primera vez que todos los proveedores entregan a la vez y con su propio proceso. Un componente comprado que llega con una cota distinta a la de sus muestras, o con un embalaje que lo daña en el transporte, se detecta aquí con margen para reaccionar, y no la semana del lanzamiento.
CUÉNTANOS TU CASO
¿Tienes los moldes de serie terminados y una fecha de lanzamiento comprometida? Envíanos los planos con las cotas críticas y el estado del utillaje y te proponemos cómo dimensionar la preserie
Cómo se planifica una preserie para que sirva para decidir
Una preserie útil se planifica igual que un ensayo, con una pregunta concreta, un tamaño de lote suficiente para responderla y un criterio de aceptación escrito antes de fabricar la primera pieza. Sin esos tres elementos, el resultado se interpreta después y casi siempre a favor de lanzar.
Tamaño de la preserie y criterios de aceptación
El tamaño de la preserie lo fija la pregunta más exigente que tiene que responder. Si hace falta un estudio de capacidad, el lote no puede bajar de las lecturas que ese estudio necesita. Si además hay que entregar muestras a varios clientes, hacer ensayos destructivos y reservar unidades para una prueba de campo, cada destino suma su propia cantidad. Por eso la preserie de un electrodoméstico puede ser de decenas de unidades y la de un componente inyectado, de miles.
Los criterios de aceptación se escriben por variable y no en bloque. Qué cotas críticas tienen que alcanzar qué capacidad, qué porcentaje de rechazo en montaje se admite, qué tiempo de ciclo se da por alcanzado y qué ensayos de producto tienen que superarse sobre piezas de serie. Con esa lista, la decisión de lanzar deja de ser una opinión.
| Qué se valida | Cómo se mide en la preserie | Qué decide | Qué lo pone en riesgo |
|---|---|---|---|
| Capacidad de proceso | Estudio de capacidad sobre piezas consecutivas, por cavidad | Si el proceso mantiene las cotas críticas | Lote demasiado corto o piezas seleccionadas |
| Montaje del conjunto | Montaje a ritmo con piezas de serie mezcladas | Si las tolerancias acumuladas cierran | Montar solo con las mejores piezas |
| Tiempo de ciclo | Registro de ciclos de máquina y de puesto | Coste unitario real y capacidad de la línea | Medir con el molde en frío o sin paradas |
| Cadena de suministro | Recepción de componentes de todos los proveedores | Si los componentes comprados llegan conformes | Muestras de proveedor preparadas a mano |
| Conformidad del producto | Ensayos y homologación sobre unidades de serie | Si el producto fabricado cumple lo declarado | Ensayar prototipos en lugar de piezas de serie |
Plan de ensayos y registro de datos de la preserie
Los ensayos de producto que acompañan a la preserie tienen que hacerse sobre unidades de serie. Una homologación, un ensayo de compatibilidad electromagnética o una prueba de caída del embalaje superados con prototipos no garantizan nada, porque el material, las uniones y las tolerancias del producto real son otros. La preserie es la que proporciona las muestras representativas que esos ensayos necesitan.
Igual de importante es registrar los parámetros con los que se fabricó cada lote, temperaturas, presiones, tiempos y lotes de material. Si una pieza da problemas después, ese registro permite saber si el defecto viene de una ventana de proceso demasiado estrecha o de una variación puntual, y fijar la ventana de trabajo con datos y no con la configuración que funcionó una tarde.
Una preserie sin criterios de aceptación escritos de antemano no valida nada, solo produce piezas. Lo que la convierte en una prueba es decidir antes de fabricar qué resultado obliga a corregir y cuál permite lanzar.
Qué ocurre cuando la preserie se acorta o se salta
Saltarse la preserie, o reducirla a un puñado de piezas para la foto, traslada sus hallazgos a la producción, que es el sitio más caro para encontrarlos. Los defectos de proceso no desaparecen por no buscarlos, aparecen en la primera semana de fabricación, cuando ya hay stock, pedidos comprometidos y moldes sobre los que cualquier cambio cuesta semanas.
El coste de corregir después de la preserie
Modificar un molde de inyección para corregir una cota, eliminar un rechupe o mover un punto de inyección es un trabajo de taller que puede llevar semanas, y cada modificación obliga a volver a medir. Si el cambio se descubre en preserie, el calendario lo absorbe. Si se descubre con la producción arrancada, se suman la parada, el stock que hay que reinspeccionar o desechar y el producto que ya está en el mercado.
Los rediseños orientados a fabricar mejor muestran hasta qué punto el diseño condiciona el coste de serie, como en el rediseño de un producto para reducir costes y llevarlo a la industrialización o en el rediseño de componentes de plástico para su fabricación e industrialización. En los dos casos el ajuste se hizo antes de producir, que es justo el margen que la preserie existe para proteger.
Un defecto de proceso encontrado en la preserie cuesta un ajuste de molde y una nueva medición. El mismo defecto encontrado en producción cuesta además la parada, el stock afectado y la confianza del cliente que ya ha recibido el producto.
Errores habituales al plantear una preserie
El error más frecuente es tratar la preserie como una entrega comercial y no como una prueba. Se fabrica con prisa para tener unidades que enseñar, se escogen las mejores y se apartan las que fallan sin analizar por qué. El resultado son unas muestras impecables y un proceso del que no se sabe nada.
El segundo es lanzarla con el proceso sin congelar, cambiando parámetros de máquina pieza a pieza hasta que salen bien. Eso demuestra que la máquina puede hacer una pieza buena, no que la hace siempre. El tercero es no implicar a quien va a producir. Una preserie hecha con mimo por el equipo de desarrollo, en lugar de por los operarios y al ritmo de la línea, mide una capacidad que la fábrica no tendrá.
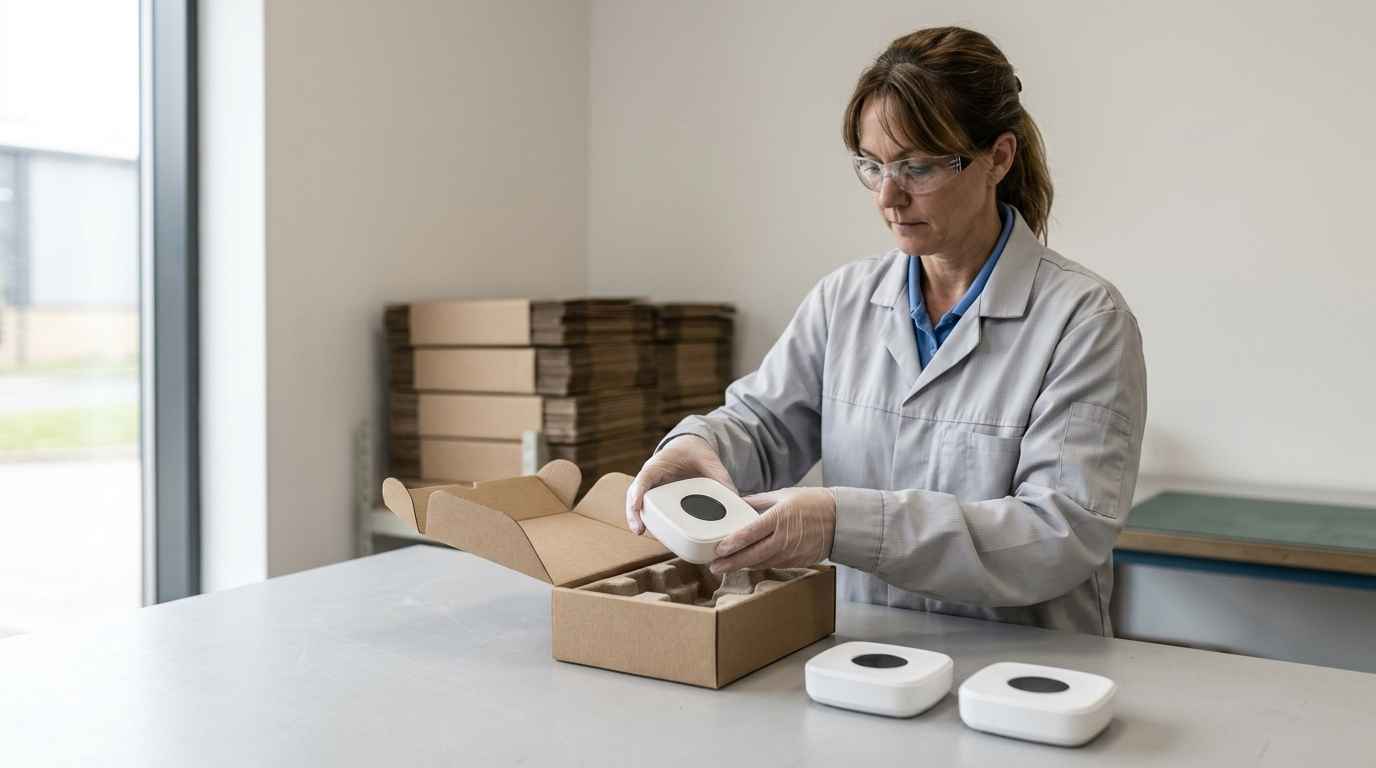
El cuarto es dejar fuera el embalaje y la logística. Un producto que sale perfecto de la línea puede llegar con marcas, piezas sueltas o cajas aplastadas si nadie ha probado el embalaje con unidades de serie y un transporte real. Es un ensayo barato que la preserie permite hacer con producto auténtico.
De la preserie a la decisión de lanzar la serie
Una preserie bien hecha cierra el desarrollo con datos. Sabes si el proceso mantiene las cotas críticas con margen, si el conjunto se monta a ritmo con piezas reales, si los proveedores entregan conforme y si el producto fabricado supera los ensayos que exige su mercado. Con esa información, la decisión de lanzar se toma sobre mediciones y no sobre la confianza en el prototipo.
Lo que más condiciona su valor ocurre antes de fabricar, una pregunta clara para cada variable, un lote dimensionado para responderla, criterios de aceptación escritos y el compromiso de analizar cada rechazo en lugar de apartarlo. Con eso, la preserie deja de ser un trámite previo al lanzamiento y pasa a ser la última oportunidad barata de corregir.
Reúne los planos con las cotas críticas, el estado de los moldes y utillajes, el listado de proveedores y la fecha de lanzamiento que tienes comprometida. Con ese material se define el tamaño de la preserie, el plan de medidas y ensayos y los criterios de aceptación, y recibes un plan de preserie con lo que hay que medir, cuánto y qué resultado permite lanzar.
Preguntas frecuentes sobre la preserie
¿Qué no puede demostrar una preserie?
Una preserie no demuestra la durabilidad del producto a largo plazo ni su comportamiento después de años de uso. Fabrica unidades representativas y permite ensayarlas, pero cuando el riesgo está en el envejecimiento, la fatiga o el desgaste siguen haciendo falta ensayos de vida acelerados o una prueba de campo prolongada. Tampoco garantiza que el proceso se mantenga estable con el tiempo, que es lo que vigila el control estadístico una vez arrancada la producción.
¿Cuántas unidades tiene que tener una preserie?
No hay una cifra única, el tamaño lo fija la pregunta más exigente que tiene que responder. Un estudio de capacidad necesita suficientes piezas consecutivas para que el índice sea fiable, y a eso se suman las unidades para ensayos destructivos, homologación, muestras a clientes y pruebas de campo. En productos montados de bajo volumen pueden bastar decenas de unidades, mientras que en componentes de gran serie la preserie suele ser una tirada completa de varias horas de producción.
¿Qué factores determinan el coste de una preserie?
El coste lo determinan el estado del utillaje, el tamaño del lote y el alcance de las mediciones y ensayos. Si los moldes y útiles de serie están terminados, el coste principal es tiempo de máquina, material y medición. Sube cuando la preserie destapa la necesidad de un diseño de utillajes específico para la serie, cuando el plan incluye ensayos de homologación sobre unidades de serie o cuando cada pieza exige medición tridimensional completa en lugar de un control por atributos.
¿Qué riesgo asumes si lanzas la producción sin preserie?
Asumes descubrir en producción los problemas que la preserie habría mostrado con margen. Una cota fuera de capacidad, un componente comprado que no encaja o un tiempo de ciclo más largo del previsto se convierten en paradas, stock que hay que reinspeccionar y entregas retrasadas. También pierdes la ocasión de ver a cada proveedor entregar con su propio proceso, que es lo que persigue la prospección y validación de proveedores antes de que un componente externo condicione el lanzamiento.
¿Cuánto se tarda en preparar y analizar una preserie?
Los plazos habituales oscilan entre una y cuatro semanas para planificar la preserie, ejecutar las mediciones y analizar los resultados, según la complejidad del producto y el número de componentes. A eso se suma el tiempo de fabricación, que depende de la disponibilidad de la línea y de los moldes. Si los resultados obligan a modificar un utillaje, el plazo de la corrección y de la nueva medición se añade antes de dar la serie por validada.