El análisis de fallos en electrónica determina qué elemento de un conjunto electrónico dejó de funcionar, por qué mecanismo y en qué momento de su vida, separando un defecto de fabricación de un desgaste por ciclado y de un evento único de sobretensión.
Esa separación es la que decide qué hacer. Un defecto de proceso afecta a un lote identificable y se corrige en la línea, mientras que una fatiga por ciclado térmico es un problema de diseño que reaparecerá en todas las unidades al cumplir su número de ciclos, algo que se puede anticipar con ensayos de componentes electrónicos sobre unidades sanas. El análisis de fallos se ocupa precisamente de distinguirlas antes de decidir el alcance de una campaña.
En ingeniería forense el conjunto electrónico tiene una peculiaridad incómoda, la prueba es frágil y la mayoría de las técnicas que dan respuesta son destructivas. El orden de trabajo no es un detalle de procedimiento, es la diferencia entre llegar a una conclusión y perder la evidencia a mitad de camino.
ANÁLISIS DE FALLOS
¿Te llegan devoluciones de placas que fallan sin una causa clara? Conoce nuestro análisis de fallos

Qué falla en un conjunto electrónico y por qué
En un conjunto electrónico fallan tres cosas distintas, la unión soldada que conecta el componente a la placa, el propio laminado de la placa con sus vías y pistas, y el componente por dentro. Cada una falla por mecanismos diferentes y deja marcas diferentes, así que identificar cuál de las tres ha cedido es el primer paso y ordena todo lo que viene después.
Lo que casi nunca es el fallo, aunque sea lo primero que se sospecha, es el componente defectuoso de origen. Estadísticamente el eslabón débil de un ensamblaje es la interconexión, porque es donde se concentran las tensiones mecánicas y térmicas del conjunto. El componente es un bloque rígido y la placa un laminado que se mueve, y la soldadura es lo que queda en medio.
Análisis de fallos en electrónica, los tres orígenes posibles
Todo fallo electrónico encaja en uno de tres orígenes según el momento en que aparece. El defecto de fabricación está presente desde el primer encendido y se manifiesta pronto, en las primeras horas o en el primer ciclo exigente. El desgaste aparece tarde, después de acumular ciclos o horas de servicio, y afecta a unidades distintas en momentos parecidos. El evento único, una sobretensión o una descarga, no guarda relación con la antigüedad de la pieza.
Esa clasificación por el momento de aparición es más útil que cualquier lista de defectos, porque orienta la pregunta antes de abrir nada. Si las devoluciones se concentran en un intervalo de antigüedad, estás ante desgaste. Si se reparten por igual entre unidades nuevas y antiguas, estás ante eventos de campo o ante un defecto latente de un lote, y ahí lo que hace falta es la fecha de fabricación de cada unidad devuelta.
Reunir ese dato antes del laboratorio ahorra la mitad del trabajo. La distribución temporal de las devoluciones es una entrada del diagnóstico de la causa raíz del fallo que no se puede reconstruir después, y suele estar disponible en el sistema de garantías sin coste alguno.
El momento en que aparece un fallo electrónico informa tanto como la marca física que deja. Un defecto de fabricación se manifiesta pronto y en un lote, y una fatiga aparece tarde y en todas las unidades.
Fatiga de la soldadura por ciclado térmico
La fatiga de la unión soldada se produce porque el componente y la placa se dilatan de forma distinta. Cada encendido y apagado impone un pequeño desplazamiento relativo que la soldadura absorbe deformándose, y esa deformación repetida acumula daño hasta que se abre una grieta. No hace falta ninguna sobrecarga, basta con la diferencia de coeficientes de dilatación y suficientes ciclos.
El riesgo depende de la geometría más que del material. Un componente grande y rígido, de cerámica y sin terminales flexibles, concentra el desplazamiento en las uniones de las esquinas, que son las que más lejos están del centro neutro. Por eso los primeros fallos aparecen siempre en las bolas o en los terminales del perímetro, y encontrarlos ahí confirma el mecanismo.
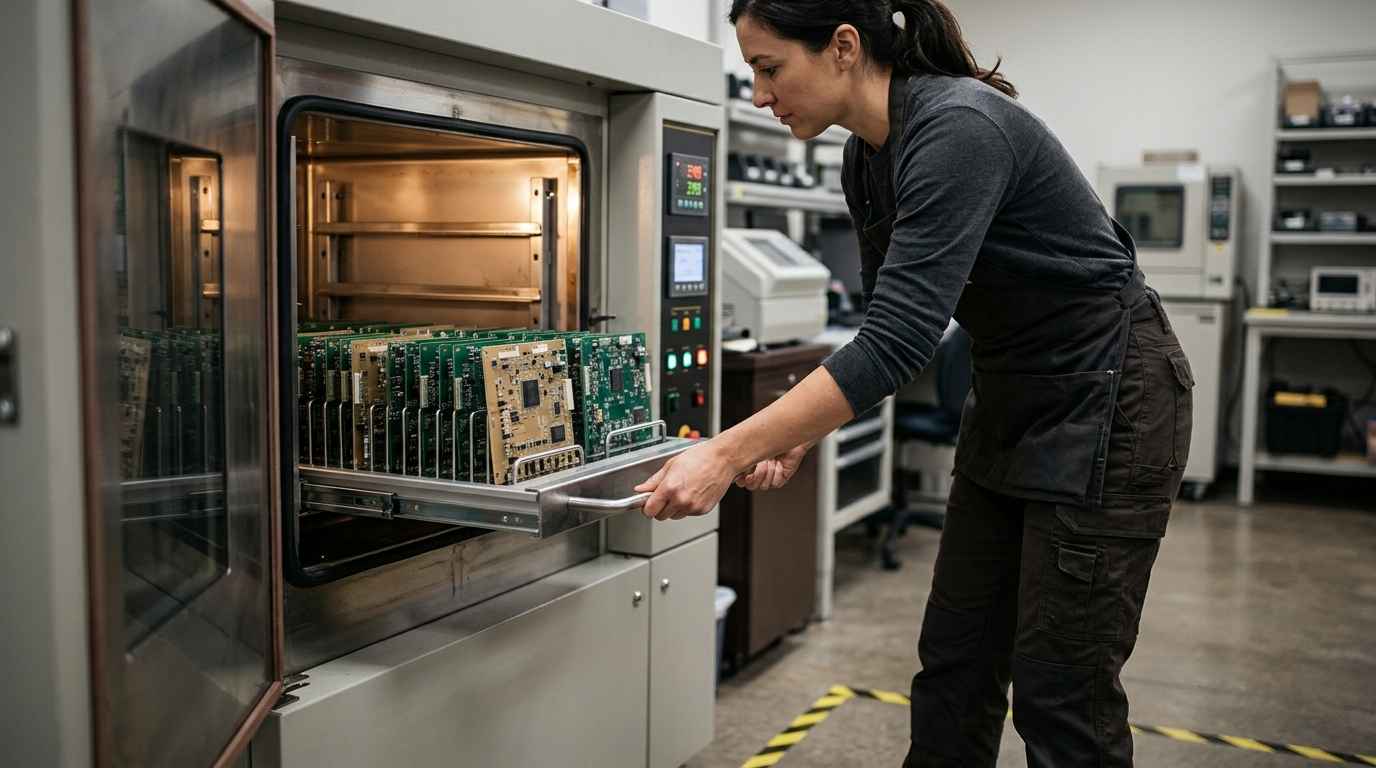
La referencia para caracterizar esto en laboratorio es IPC-9701, que establece los métodos de ensayo y los requisitos de cualificación de las uniones soldadas de montaje superficial sobre estructuras rígidas, flexibles y rígido-flexibles, con ensayos de ciclado térmico, choque térmico y ciclado de potencia, y una sección propia de análisis de fallos. Aplicar el ciclado en cámara de choque térmico sobre unidades sanas reproduce el mecanismo y permite situar en cuántos ciclos aparece.
Fallos de la placa y de la unión soldada
Los fallos de la unión soldada que no son fatiga vienen del proceso, y los de la placa vienen del laminado y de su interacción con la humedad. Se distinguen porque los primeros están presentes desde el principio aunque tarden en dar cara, y los segundos necesitan tiempo, humedad y tensión aplicada para desarrollarse.
Defectos de proceso en la soldadura de la PCB
Los defectos de proceso se reconocen por la forma del menisco y por lo que hay dentro de la unión. Una soldadura con mojado insuficiente presenta un ángulo de contacto alto y una intercara pobre, mientras que una unión aparentemente correcta puede esconder huecos internos que reducen la sección efectiva. En componentes de contacto oculto, el defecto de unión no llega a formarse del todo y la conexión funciona eléctricamente hasta que un ciclo térmico la abre.
Esos defectos se valoran contra los criterios de aceptación de IPC para ensamblajes electrónicos, que es el marco que fija qué forma de unión se admite y con qué nivel de exigencia según la clase de producto. Usar ese criterio y no una impresión visual es lo que permite afirmar que una unión está fuera de especificación y no simplemente que tiene mal aspecto.
Hay un defecto que depende del almacenamiento y no de la línea. Un componente plástico que ha absorbido humedad puede delaminar internamente al pasar por el horno de refusión, porque el agua se evapora de golpe. La norma IPC/JEDEC J-STD-020 clasifica la sensibilidad a la humedad de los componentes de montaje superficial no herméticos para que se embalen, almacenen y manipulen de forma que no se dañen en la refusión o en una reparación. La propia norma advierte que superar ese ensayo no basta por sí solo para garantizar la fiabilidad a largo plazo.
Degradación del laminado, humedad y migración
El laminado falla por dos vías. La mecánica aparece como delaminación entre capas o como arranque del cobre alrededor de un pad, habitual cuando la placa ha sufrido flexión durante el montaje o la manipulación. La eléctrica aparece como pérdida de aislamiento entre conductores próximos cuando coinciden humedad y diferencia de potencial mantenida.
Esa pérdida de aislamiento tiene un mecanismo concreto, la migración electroquímica. Con humedad condensada y tensión aplicada, el metal se disuelve en el conductor positivo y se deposita hacia el negativo formando ramificaciones que terminan por puentear. El rastro es inconfundible al microscopio, un crecimiento dendrítico entre pistas, y suele ir acompañado de residuos de fundente que aportan los iones necesarios.
Existe una variante que ocurre dentro del laminado y no en la superficie, y que por eso se escapa a la inspección visual. Es la formación de un filamento conductor que progresa a lo largo de la intercara entre la fibra de vidrio y la resina, entre dos vías o entre una vía y una pista próxima. Necesita las mismas tres condiciones, humedad absorbida, diferencia de potencial mantenida y un camino de fibra que conecte los dos conductores, y se manifiesta como una fuga que aparece y desaparece con la humedad ambiente antes de volverse permanente.
El análisis de fallos en circuitos flexibles y componentes electrónicos muestra por qué el soporte importa tanto como el circuito, ya que un flexible añade esfuerzo de doblado repetido a todo lo anterior. En devoluciones de mercado, la ingeniería inversa de placas electrónicas defectuosas en reclamaciones es el camino cuando no hay documentación del conjunto y hay que reconstruir qué llevaba la placa.
| Modo de fallo | Cuándo aparece | Marca característica | Técnica que lo confirma |
|---|---|---|---|
| Fatiga de la unión por ciclado | Tras acumular ciclos térmicos | Grieta progresiva en el menisco o junto al intermetálico | Corte metalográfico y ciclado según IPC-9701 |
| Mojado insuficiente o soldadura fría | Desde el primer encendido | Ángulo de contacto alto e intercara pobre | Inspección óptica y radiografía de la unión |
| Huecos internos en la unión | Desde la fabricación | Vacíos que reducen la sección efectiva | Radiografía en dos dimensiones o tomografía |
| Delaminación del encapsulado en refusión | En el proceso de montaje | Separación interna y grieta en el encapsulado | Clasificación de humedad J-STD-020 y corte |
| Migración electroquímica | Con humedad y tensión mantenida | Crecimiento dendrítico entre conductores | Microscopía electrónica con microanálisis y análisis iónico |
| Sobretensión o descarga electrostática | Evento único, sin relación con la edad | Fusión o cráter localizado en pista o en el die | Decapsulado del componente y microscopía |
CUÉNTANOS TU CASO
¿Tienes un lote de devoluciones y necesitas saber si es un defecto de proceso o una fatiga de diseño? Envíanos cinco o seis unidades falladas con su fecha de fabricación y te decimos qué mecanismo hay detrás
Cómo se analiza un fallo electrónico sin destruir la prueba
El análisis de un conjunto electrónico avanza de lo no destructivo a lo destructivo, y nunca al revés. Primero se documenta y se mide sin tocar, después se localiza la zona sospechosa con técnicas que no alteran la muestra y solo al final se corta, se decapa o se separa, porque esos pasos no tienen marcha atrás.
Inspección óptica y radiografía de la unión soldada
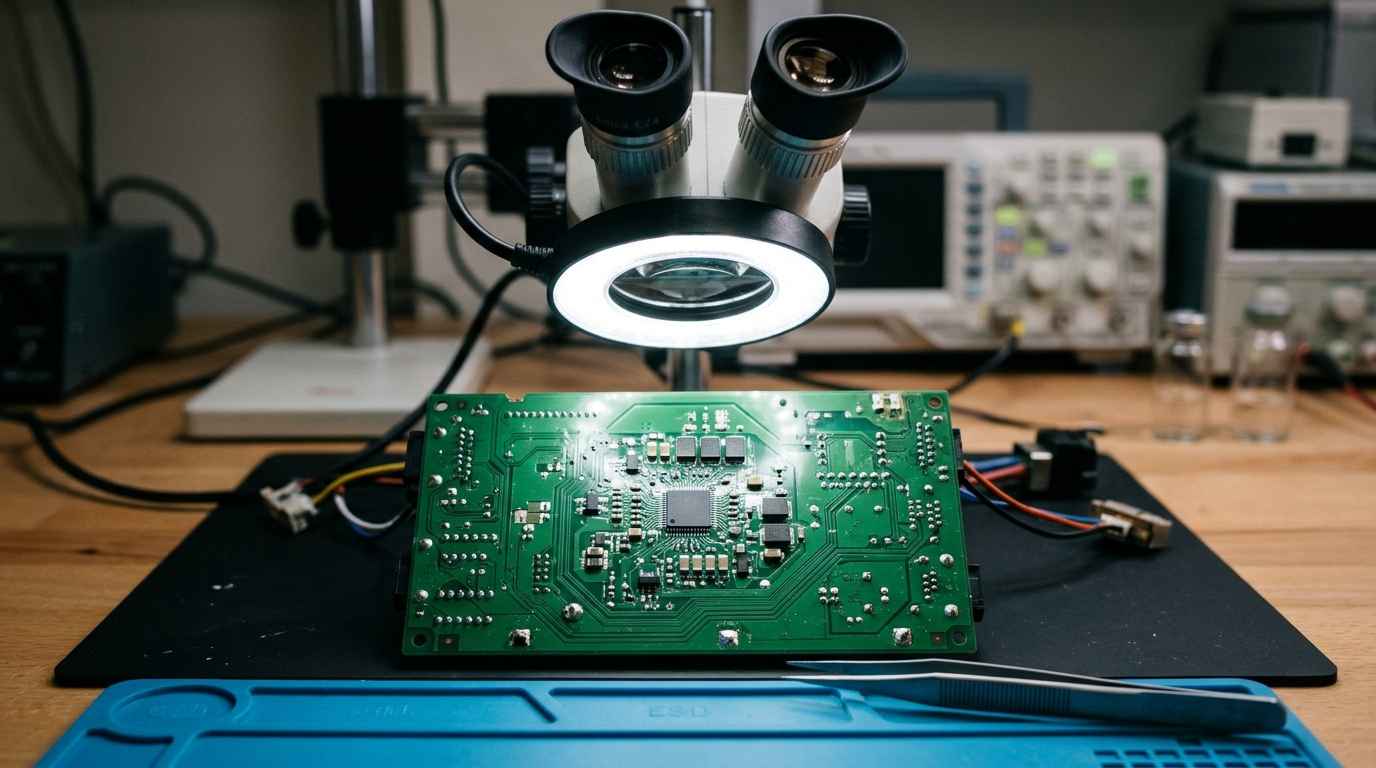
La inspección óptica con lupa y microscopio estereoscópico resuelve más casos de lo que se supone, sobre todo residuos, corrosión, dendritas y meniscos defectuosos accesibles a la vista. Antes de eso se fotografía la placa completa por las dos caras y se anotan marcas de reparación previas, que cambian por completo la interpretación de lo que venga después.
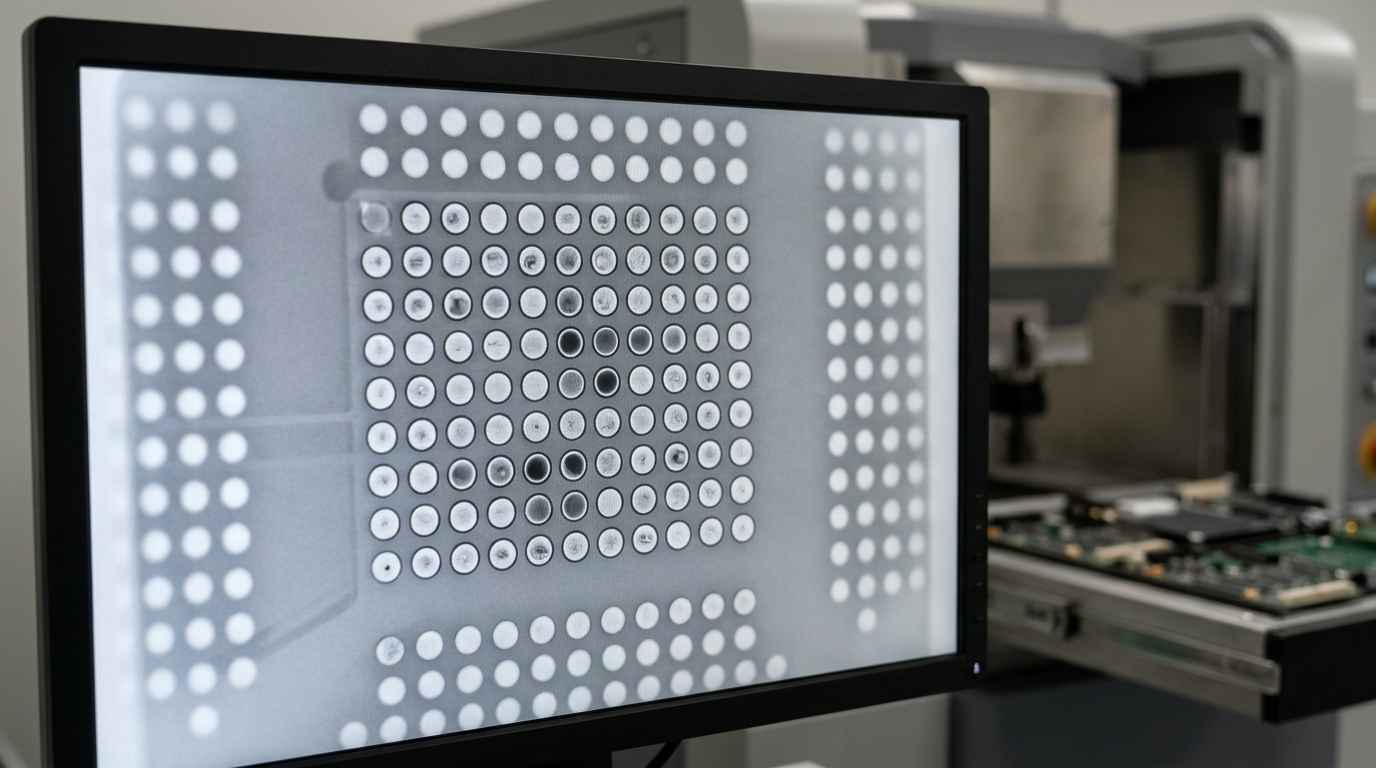
La radiografía es la herramienta clave en montaje superficial, porque permite ver dentro de uniones ocultas bajo el componente. En dos dimensiones detecta huecos, cortocircuitos entre bolas y bolas ausentes, y en tomografía reconstruye la unión en volumen y localiza grietas internas sin cortar nada. Para un dispositivo de contactos ocultos es la única vía de ver el estado de la unión con la placa íntegra.
Caracterización eléctrica del conjunto electrónico
La caracterización eléctrica completa esta fase. Medir la resistencia de la cadena de interconexión, seguir una pista y comparar curvas de un componente contra una unidad buena sitúa el fallo en una zona concreta de la placa. Los materiales que intervienen y sus límites están desarrollados en los materiales para electrónica que componen el conjunto.
Corte metalográfico y microanálisis de la unión soldada
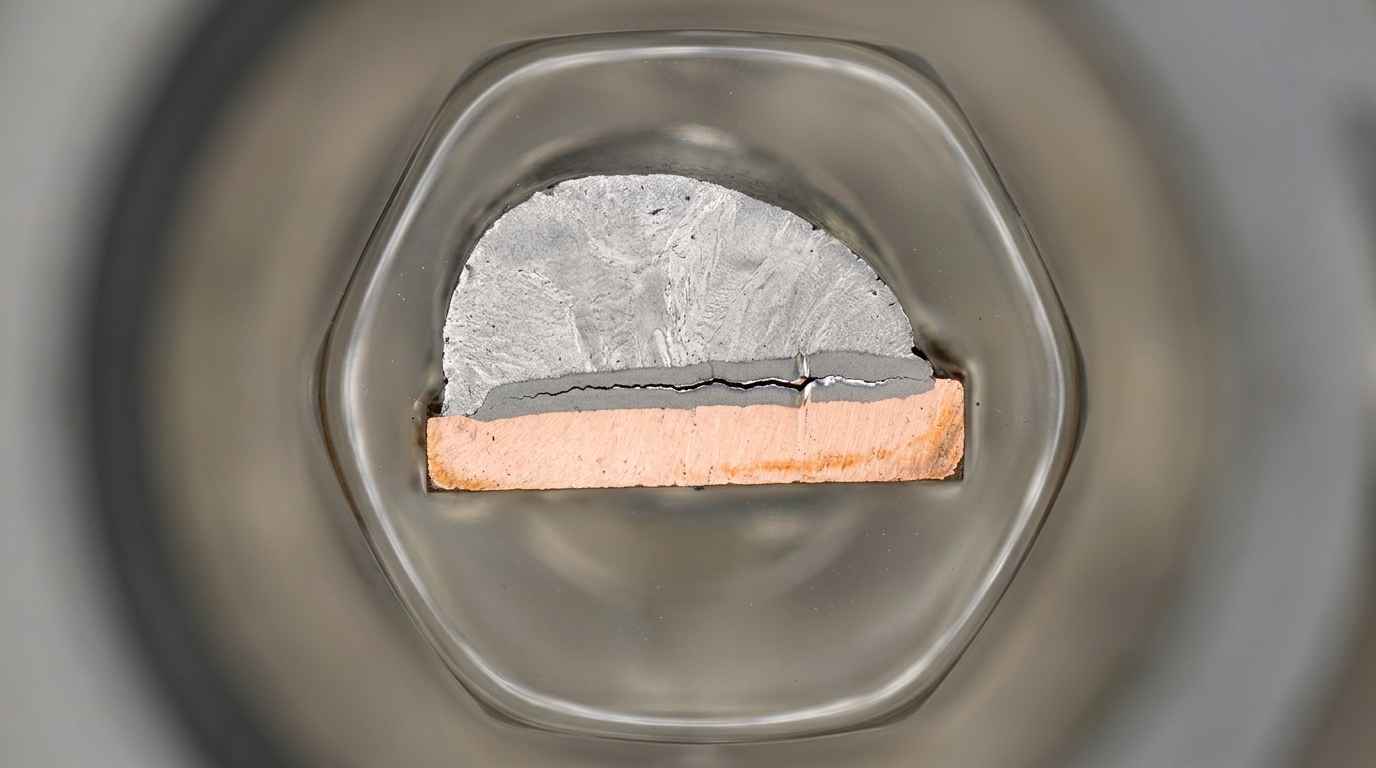
El corte metalográfico es el paso que convierte una sospecha en una conclusión. Se embute la zona de interés en resina, se corta por el plano que contiene la unión y se pule hasta ver la sección completa. Ahí aparece la morfología de la grieta, su recorrido y la capa de compuesto intermetálico que se forma entre la soldadura y el cobre del pad.
Tinte penetrante en componentes de contactos ocultos
Para los componentes de contactos ocultos hay un método intermedio, barato y muy informativo. Se impregna el conjunto con un tinte penetrante que entra por cualquier grieta abierta, se seca y después se separa el componente de la placa por tracción. Las uniones que aparecen teñidas estaban ya agrietadas antes de la separación, y las que rompen limpias estaban sanas. Eso da de una sola vez el mapa de qué uniones habían fallado y en qué posiciones de la matriz, que es lo que confirma si el patrón corresponde a fatiga del perímetro.
Morfología de la grieta y modo de fallo
La morfología de la grieta distingue el mecanismo y es la base de cualquier estudio del modo de fallo. Una grieta de fatiga recorre la unión de forma progresiva y suele seguir el contorno del menisco o avanzar junto a la capa intermetálica, mientras que una rotura por sobrecarga puntual presenta un desgarro limpio y sin frente de avance. El espesor del intermetálico informa además de la historia térmica, porque crece con la temperatura y el tiempo.
Cuando el daño está dentro del componente y no en la unión, el camino es abrir el encapsulado para llegar al chip. El decapsulado permite ver si hay una zona fundida, un cráter de descarga o una metalización corroída, y ahí se decide entre fallo intrínseco del componente y daño inducido desde la placa. Es también el paso que detecta un componente que no es el que dice ser, un escenario que ha dejado de ser raro en compras por canales no autorizados y que tiene su propia vía de comprobación en la detección de falsificaciones de componentes.
La secuencia correcta es documentar, medir, radiografiar y solo entonces cortar. Invertir ese orden destruye la única muestra que permitía confirmar el modo de fallo.
Del fallo aislado a la decisión sobre el lote
Un análisis de fallos electrónico bien cerrado responde a tres preguntas con la misma muestra, qué elemento cedió, por qué mecanismo y si ese mecanismo afecta solo a las unidades devueltas o a toda la producción. La última es la que tiene consecuencias económicas, porque separa una reposición puntual de una campaña sobre el parque instalado.
Lo que más veces impide llegar ahí no es la técnica, es la muestra. Una sola unidad fallada no permite distinguir una casualidad de un patrón, y una unidad que alguien ha intentado reparar lleva encima un segundo ciclo térmico que borra el estado original de las uniones. Con cinco o seis unidades sin tocar y dos de referencia que funcionen, el análisis compara y concluye.
Reúne esas unidades, su fecha de fabricación, la descripción de cómo se manifestó el fallo y las condiciones de servicio con su rango de temperatura y sus ciclos diarios. Con ese material se sigue la secuencia no destructiva, se corta donde corresponde y recibes el modo de fallo identificado, el mecanismo y una estimación del alcance sobre el lote.
Preguntas frecuentes sobre el análisis de fallos en electrónica
¿Se puede analizar una placa que ya ha sido reparada?
Se puede, pero con la interpretación limitada. Una reparación somete la zona a un segundo ciclo térmico y modifica el menisco, el espesor del intermetálico y los residuos de fundente, que son justo las tres cosas que se leen para datar el fallo. El análisis sigue siendo útil para identificar el componente afectado y descartar mecanismos, y conviene aportar en paralelo alguna unidad fallada que nadie haya tocado. Por eso la primera instrucción al recibir una devolución es no intentar repararla ni limpiarla.
¿Cuántas unidades falladas hacen falta?
Hacen falta entre cinco y seis unidades falladas y dos de referencia que funcionen correctamente. Con una sola unidad se puede identificar qué cedió, pero no se puede afirmar que el mecanismo sea sistemático ni estimar el alcance sobre el lote. Las unidades de referencia son igual de importantes, porque muchas magnitudes que se miden, como el espesor del intermetálico o la resistencia de una cadena, solo tienen sentido comparadas con el estado normal del mismo producto.
¿Qué factores determinan el coste de un análisis de fallos electrónico?
El coste lo determinan el número de unidades, la profundidad a la que hay que llegar y si se necesita reproducir el fallo. Una inspección óptica con radiografía sobre pocas placas es el escenario más contenido y resuelve bastantes casos. Sube con tomografía, con cortes metalográficos que exigen embutido y pulido de cada muestra, con microanálisis de contaminación y con decapsulado de componentes. Reproducir el mecanismo mediante ciclado añade el tiempo de ensayo al presupuesto.
¿Qué riesgo asumes si sustituyes las unidades sin analizar el fallo?
Asumes repetir el fallo con las unidades de sustitución y no saberlo hasta la siguiente oleada de devoluciones. Si el mecanismo es fatiga por ciclado, cada unidad nueva fallará al cumplir su número de ciclos, así que reponer solo desplaza el problema en el tiempo y multiplica el coste logístico. También pierdes la posibilidad de acotar el lote afectado, porque las unidades devueltas se descartan y con ellas la trazabilidad que permitía delimitar la campaña.
¿Cuánto tarda un análisis de fallos en electrónica?
Los plazos habituales oscilan entre una y cuatro semanas según la profundidad del análisis. La fase no destructiva, con inspección, radiografía y caracterización eléctrica, se cierra en la parte baja de esa horquilla. Los cortes metalográficos, el microanálisis y el decapsulado añaden preparación de muestras, y reproducir el mecanismo por ciclado depende del número de ciclos necesario. Para una línea parada o un bloqueo de expediciones existe modalidad urgente de 24 a 72 horas sobre el alcance que pueda cerrarse en ese tiempo.